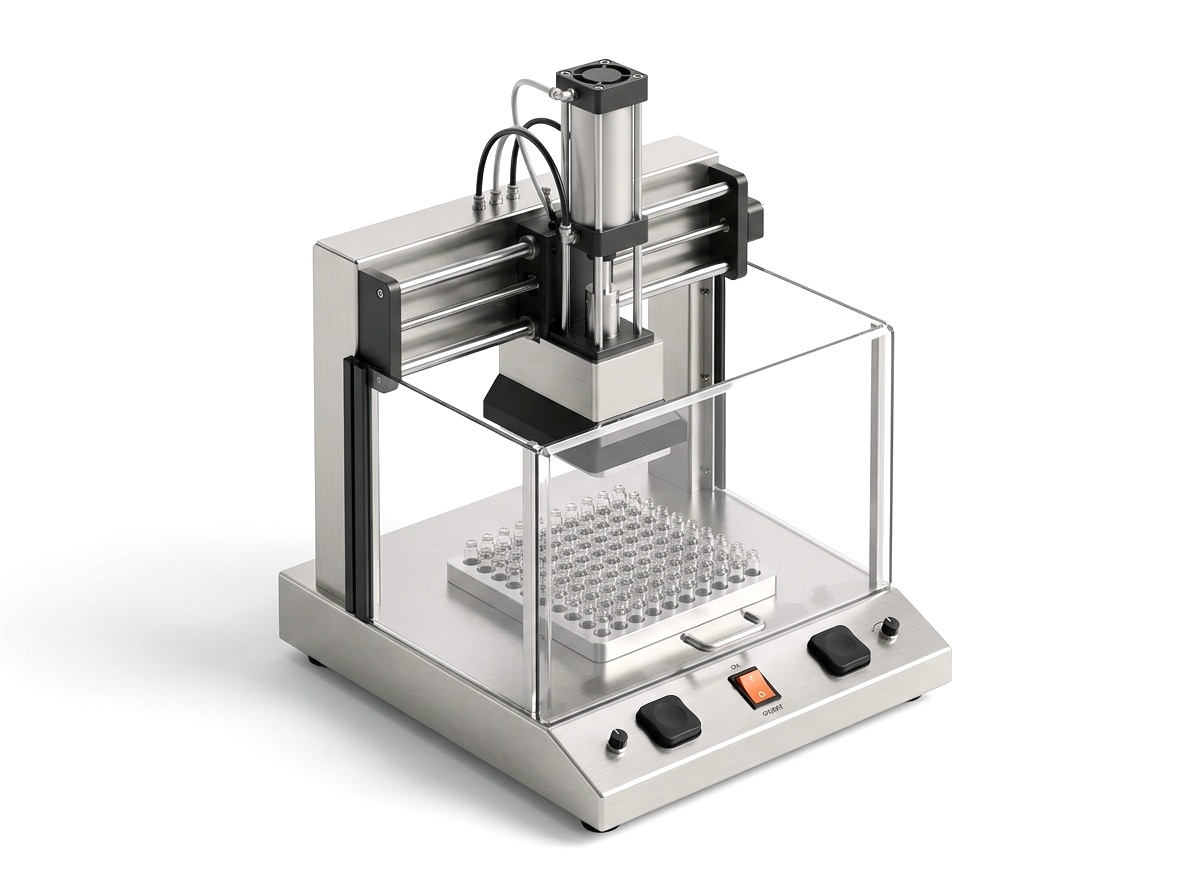
Zamykanie Kartridży Vape: Zakręcarka CNC z Kontrolą Momentu (BE-VC-30) a Prasa 4-Kolumnowa (BE-VC-29)
Jak dobrać prasę płytową do podów wciskanych (BE-VC-29) oraz zakręcarkę serwo do gwintowanych ustników 510 (BE-VC-30) w systemie tac 100-gniazdowych.
Prawda z hali produkcyjnej i fizyka procesu
Zamknięcia vape dzielą się na wciskane (press-fit) oraz gwintowane 510; szybkie zamknięcie po nalewaniu na gorąco zapobiega podciekaniu grzałki.
W przypadku podów wciskanych 4-kolumnowa prasa pneumatyczna BE-VC-29 przyjmuje całą 100-gniazdową tacę CNC i zamyka 100 sztuk jednocześnie w 12 sekund.
Dla ustników gwintowanych zakręcarka CNC BE-VC-30 dokręca każdy ustnik na tej samej tacy z programowanym momentem serwo (0,22-0,35 N·m).
Okno procesowe i parametry odniesienia
| Parametr | Wartość |
|---|---|
| Platen Press (BE-VC-29) | 100 Press-Fit Pods / Single 12s Stroke |
| CNC Torque Capper (BE-VC-30) | Programmable 0.15 - 0.45 N·m Servo Torque |
| Manual Arbor (BE-VC-26) | Pilot Batch / R&D Benchtop Press |
| Seal Integrity | < 0.1% Leaker Rate under Altitude Test |
Krok po kroku: jak przeprowadzić proces bez strat
Krok 1: Zmierz surowiec i ustaw okno procesowe (Platen Press (BE-VC-29): 100 Press-Fit Pods / Single 12s Stroke)
Nawet najlepsza maszyna nie naprawi surowca przygotowanego na oko. Zanim włączysz napęd, sprawdź lepkość, wilgotność lub kaliber: utrzymanie parametru Platen Press (BE-VC-29) w granicach 100 Press-Fit Pods / Single 12s Stroke decyduje o tym, czy cała partia wyjdzie równo.
Krok 2: Rozgrzej i ustabilizuj układ (CNC Torque Capper (BE-VC-30): Programmable 0.15 - 0.45 N·m Servo Torque)
Daj głowicom grzewczym, płaszczom chłodzącym i prowadnicom 15 minut na pełną stabilizację w punkcie Programmable 0.15 - 0.45 N·m Servo Torque. Zimna stal zabiera ciepło pierwszym sztukom; po wyrównaniu temperatur tysięczna sztuka niczym nie różni się od pierwszej.
Krok 3: Wykonaj krótką próbę wagową (Manual Arbor (BE-VC-26): Pilot Batch / R&D Benchtop Press)
Nigdy nie puszczaj całej zmiany w ciemno. Przeprowadź krótką serię kalibracyjną przy docelowym tempie (Pilot Batch / R&D Benchtop Press), zważ próbki na wadze 0,01 g i obejrzyj zamknięcia, strukturę żywicy lub klarowność emulsji pod światło.
Krok 4: Zamknij proces w odpowiednim oknie czasowym (Seal Integrity: < 0.1% Leaker Rate under Altitude Test)
Od razu przejdź do zamykania, odgazowania lub pakowania w azocie zgodnie z wymogami (< 0.1% Leaker Rate under Altitude Test). Po zmianie umyj wszystkie elementy ze stali 304/316L póki są jeszcze ciepłe.
Wszystkie opcje na stole: co jest dostępne na rynku i co wybrać?
| Rozwiązanie / Metoda | Realna wydajność dzienna | Największe zalety w praktyce | Ograniczenia i kompromisy | Dla kogo to najlepszy wybór |
|---|---|---|---|---|
| Ręczna podgrzewana strzykawka / pistolet spustowy | 300 - 800 sztuk / dzień | Najniższy koszt startu; dobre przy 50 sztukach próbnych. | Ból nadgarstka; rozrzut dawki +/- 5%; powolne zamykanie powoduje zalewanie komina. | Próby R&D i mikro-partie poniżej 1 000 sztuk tygodniowo. |
| Jednokanałowa nalewarka stołowa (BE-VF-15 / BE-VF-27) + prasa ręczna | 2 000 - 4 500 sztuk / dzień | Dokładność serwo (+/- 0,5%) z grzaną igłą; zmiana receptury w 10 minut. | Operator ręcznie przesuwa tackę. | Zakłady produkujące od 5 000 do 15 000 sztuk tygodniowo w wielu wariantach smakowych. |
| 5-Kanałowy Grzany Portal CNC (BE-VF-28) + Aluminiowe Tacki CNC 100 Gniazd + Zamykarka 100 Sztuk (BE-VC-29 / BE-VC-30) | 15 000 - 28 000 szt. / dzień (3 600/godz.) | Napełnia 100 kartridży w 70 sekund; ta sama aluminiowa tacka trafia prosto pod prasę i zamyka 100 sztuk naraz w oknie poniżej 90 sekund. | Wymaga tacek aluminiowych wyfrezowanych pod rysunek CAD Twojego urządzenia (+/- 0,02 mm). | Linie komercyjne od 15 000 sztuk tygodniowo oczekujące zerowych wycieków przy jednym operatorze. |
| W pełni automatyczny monoblok karuzelowy | 35 000+ sztuk / dzień | Praca ciągła dla jednego, niezmiennego modelu kartridża. | 4-6 godzin przezbrajania przy zmianie obudowy; czterokrotnie wyższy koszt zakupu. | Duże rozlewnie kontraktowe produkujące miliony identycznych kartridży 510. |
Jak podjąć dobrą decyzję: 4 kluczowe pytania przed zakupem
1. Policz uczciwie czas pracy ręcznej i straty surowca
Nie kupuj maszyn na pokaz, ale też nie męcz ludzi przy powtarzalnej robocie ręcznej. Jeśli dwie osoby spędzają nad tym etapem ponad 12 godzin tygodniowo albo tracisz ponad 3% surowca na niedokładności, maszyna zwraca się w kilka tygodni.
2. Dobieraj sprzęt pod swój najtrudniejszy produkt (100 Press-Fit Pods / Single 12s Stroke)
Rzadki olej czy suchy liść pójdzie na wszystkim. Wybierz urządzenie pod najbardziej wymagający wsad: gęsty live rosin, bardzo żywiczny kwiat albo ekstrakcję w -40 C z dokładnością Programmable 0.15 - 0.45 N·m Servo Torque.
3. Sprawdź czas przezbrojenia między seriami
Jeśli w ciągu dnia zmieniasz pięć smaków lub modeli podów, sztywna linia wymagająca czterech godzin kręcenia kluczami będzie stała bezczynnie. Wybieraj moduły i tacki wymieniane w 15 minut.
4. Żądaj pełnego nagrania wideo 4K (FAT) przed wysyłką
Papier przyjmie wszystko, hala produkcyjna nie. Przed wysyłką zobacz na nieciętym filmie 4K, jak Twoje własne urządzenia (BE-VC-29, BE-VC-30, BE-VC-26, BE-EX-04) pracują na Twoich tackach CAD i docelowym zasilaniu.
Kosztowne błędy, które niszczą partię (i jak ich uniknąć)
Dopuszczanie do wahań parametru Platen Press (BE-VC-29)
Gdy Platen Press (BE-VC-29) ucieka poza przedział 100 Press-Fit Pods / Single 12s Stroke w trakcie zmiany, natychmiast pojawia się nitkowanie, utrata terpenów lub nieszczelność. Stosuj wyłącznie stabilną regulację PID.
Kupowanie szybkiej maszyny bez zgrania sąsiednich etapów
Co z tego, że jedna stacja osiąga Pilot Batch / R&D Benchtop Press, skoro przygotowanie wsadu lub ręczne zamykanie z tyłu blokuje przepływ? Zestrój całą linię do jednego rytmu.
Oszczędzanie na tackach CNC i złączach sanitarnych
Zamykanie kartridży w miękkiej piance transportowej niszczy całą dokładność Programmable 0.15 - 0.45 N·m Servo Torque. Frezowane aluminium 6061-T6 oraz stal 304/316L zwracają się już przy pierwszej partii.
O co najczęściej pytają technolodzy i kupujący
Co jeśli w zakładzie napełniamy zarówno pody wciskane, jak i gwintowane kartridże 510?
Połącz jedną nalewarkę BE-VF-28 z prasą BE-VC-29 oraz zakręcarką BE-VC-30 — oba urządzenia obsługują ten sam wymiar zewnętrzny tac CNC 100-gniazdowych.
Kiedy warto zostać przy pracy ręcznej, a kiedy przejść na BE-VC-29, BE-VC-30, BE-VC-26, BE-EX-04?
Do krótkich serii próbnych w laboratorium wystarczy praca ręczna. Gdy potrzebujesz powtarzalnej wydajności Pilot Batch / R&D Benchtop Press, dokładności Programmable 0.15 - 0.45 N·m Servo Torque i obsługi przez jednego operatora bez strat, BE-VC-29, BE-VC-30, BE-VC-26, BE-EX-04 rozwiązuje wąskie gardło.
Czy możemy zacząć od jednej maszyny i rozbudować linię później?
Tak. Każdy moduł (BE-VC-29, BE-VC-30, BE-VC-26, BE-EX-04) pracuje samodzielnie na standardowych mediach (< 0.1% Leaker Rate under Altitude Test) i pasuje do wspólnego systemu 100-gniazdowych tacek CNC oraz złączy Tri-Clamp, gdy będziesz zwiększać skalę.
Gdy decyzja już zapadła: dopasowane moduły z katalogu
Maszynę wybiera się dopiero wtedy, gdy proces i dzienna skala są policzone. Oto urządzenia zbudowane dokładnie do tego zadania.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VC-29 | Four-Column Pneumatic Platen Tray Vape Capping Press | 3,000 - 6,000 pcs/hr | EUR 1,250 | Koszyk |
| BE-VC-30 | Automatic CNC Rotary Torque Screw Capper | 1,200 - 2,000 pcs/hr | EUR 3,400 | Koszyk |
| BE-VC-26 | Twin-Spring Dual-Column Manual Vape Arbor Capping Press | 500 - 1,500 pcs/hr | EUR 380 | Koszyk |
| BE-EX-04 | Turnkey Rotary Monoblock Oil Cartridge Filling & Capping Line | 1,800 - 3,000 pcs/hr | EUR 10,900 | Koszyk |
Co warto przeczytać dalej
Kartridże 510 a Pody Bezsłupkowe: Dobór Igieł 14G-16G, Offset CNC i Temperatura PID
Jak pozycjonowanie CNC z offsetem (+/- 0,02 mm) oraz w pełni grzane kolektory (70-110 C) eliminują pęcherze powietrza i ciągnięcie strugi przy gęstych ekstraktach.
100-Gniazdowe Tace Aluminiowe CNC a Tace Piankowe: Dlaczego Osiowość Chroni Szkło
Dlaczego pianki transportowe uginają się pod prasą pneumatyczną i jak tace z aluminium 6061-T6 frezowane z dokładnością +/- 0,02 mm łączą nalewanie z zamykaniem.
Poradnik Zakupowy Napełniarek Vape (150 do 5400 szt./h): Pistolet, Automat Stołowy, Portal CNC i Monoblok
Jak dobrać maszynę do napełniania kartridży i podów (BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28 lub BE-EX-04) pod kątem dziennego wolumenu oraz lepkości ekstraktu.