Napełnianie Podów Postless i All-Glass: Profil Osi Z, Offset Igły oraz Zamykanie na Ciepło
Jak dozować jednorazowe pody bez słupka centralnego na maszynach BE-VF-28 i BE-VF-15 bez zalewania dolnej grzałki ceramicznej.
Prawda z hali produkcyjnej i fizyka procesu
Jak dozować jednorazowe pody bez słupka centralnego na maszynach BE-VF-28 i BE-VF-15 bez zalewania dolnej grzałki ceramicznej. Na hali produkcyjnej liczą się konkrety, a nie katalogowe obietnice. Każdy powtarzalny proces zaczyna się od utrzymania Postless Fill Coordinate w przedziale Peripheral Offset (+/- 0.02 mm CNC Repeatability) oraz ścisłej kontroli Recommended Needle na poziomie 14G (1.60 mm ID) or 15G (1.37 mm ID) Blunt 316L. Dopiero gdy te dwa parametry są stabilne przez całą zmianę, surowiec zachowuje pełnię swoich właściwości i nie generuje strat.
W kolejnym kroku kluczowa jest równowaga pomiędzy Bottom-Up Z-Lift (Synchronized 1.5 mm Sub-Meniscus Tracking) a Platen Cap Seal Delay (< 60 Seconds Post-Fill (BE-VC-29)). Wielu inwestorów przepłaca za zbyt duże maszyny, podczas gdy prawdziwy problem leży w braku precyzyjnej regulacji temperatury, ciśnienia lub dozowania. Utrzymanie Parameter 5 w granicach Standard gwarantuje czystą pracę, szybkie mycie i powtarzalny wynik każdej partii.
Przy wyborze sprzętu warto traktować parametr Parameter 6 (Standard) oraz modułową konfigurację BE-VF-28, BE-VF-15, BE-VC-29 jako twardy punkt odniesienia. Policz realny tygodniowy przerób swojego zespołu, porównaj czas pracy ręcznej z kosztem automatyzacji i wybierz rozwiązanie dopasowane dokładnie do skali Twojej produkcji.
Okno procesowe i parametry odniesienia
| Parametr | Wartość |
|---|---|
| Postless Fill Coordinate | Peripheral Offset (+/- 0.02 mm CNC Repeatability) |
| Recommended Needle | 14G (1.60 mm ID) or 15G (1.37 mm ID) Blunt 316L |
| Bottom-Up Z-Lift | Synchronized 1.5 mm Sub-Meniscus Tracking |
| Platen Cap Seal Delay | < 60 Seconds Post-Fill (BE-VC-29) |
Krok po kroku: jak przeprowadzić proces bez strat
Krok 1: Zmierz surowiec i ustaw okno procesowe (Postless Fill Coordinate: Peripheral Offset (+/- 0.02 mm CNC Repeatability))
Nawet najlepsza maszyna nie naprawi surowca przygotowanego na oko. Zanim włączysz napęd, sprawdź lepkość, wilgotność lub kaliber: utrzymanie parametru Postless Fill Coordinate w granicach Peripheral Offset (+/- 0.02 mm CNC Repeatability) decyduje o tym, czy cała partia wyjdzie równo.
Krok 2: Rozgrzej i ustabilizuj układ (Recommended Needle: 14G (1.60 mm ID) or 15G (1.37 mm ID) Blunt 316L)
Daj głowicom grzewczym, płaszczom chłodzącym i prowadnicom 15 minut na pełną stabilizację w punkcie 14G (1.60 mm ID) or 15G (1.37 mm ID) Blunt 316L. Zimna stal zabiera ciepło pierwszym sztukom; po wyrównaniu temperatur tysięczna sztuka niczym nie różni się od pierwszej.
Krok 3: Wykonaj krótką próbę wagową (Bottom-Up Z-Lift: Synchronized 1.5 mm Sub-Meniscus Tracking)
Nigdy nie puszczaj całej zmiany w ciemno. Przeprowadź krótką serię kalibracyjną przy docelowym tempie (Synchronized 1.5 mm Sub-Meniscus Tracking), zważ próbki na wadze 0,01 g i obejrzyj zamknięcia, strukturę żywicy lub klarowność emulsji pod światło.
Krok 4: Zamknij proces w odpowiednim oknie czasowym (Platen Cap Seal Delay: < 60 Seconds Post-Fill (BE-VC-29))
Od razu przejdź do zamykania, odgazowania lub pakowania w azocie zgodnie z wymogami (< 60 Seconds Post-Fill (BE-VC-29)). Po zmianie umyj wszystkie elementy ze stali 304/316L póki są jeszcze ciepłe.
Wszystkie opcje na stole: co jest dostępne na rynku i co wybrać?
| Rozwiązanie / Metoda | Realna wydajność dzienna | Największe zalety w praktyce | Ograniczenia i kompromisy | Dla kogo to najlepszy wybór |
|---|---|---|---|---|
| Ręczna podgrzewana strzykawka / pistolet spustowy | 300 - 800 sztuk / dzień | Najniższy koszt startu; dobre przy 50 sztukach próbnych. | Ból nadgarstka; rozrzut dawki +/- 5%; powolne zamykanie powoduje zalewanie komina. | Próby R&D i mikro-partie poniżej 1 000 sztuk tygodniowo. |
| Jednokanałowa nalewarka stołowa (BE-VF-15 / BE-VF-27) + prasa ręczna | 2 000 - 4 500 sztuk / dzień | Dokładność serwo (+/- 0,5%) z grzaną igłą; zmiana receptury w 10 minut. | Operator ręcznie przesuwa tackę. | Zakłady produkujące od 5 000 do 15 000 sztuk tygodniowo w wielu wariantach smakowych. |
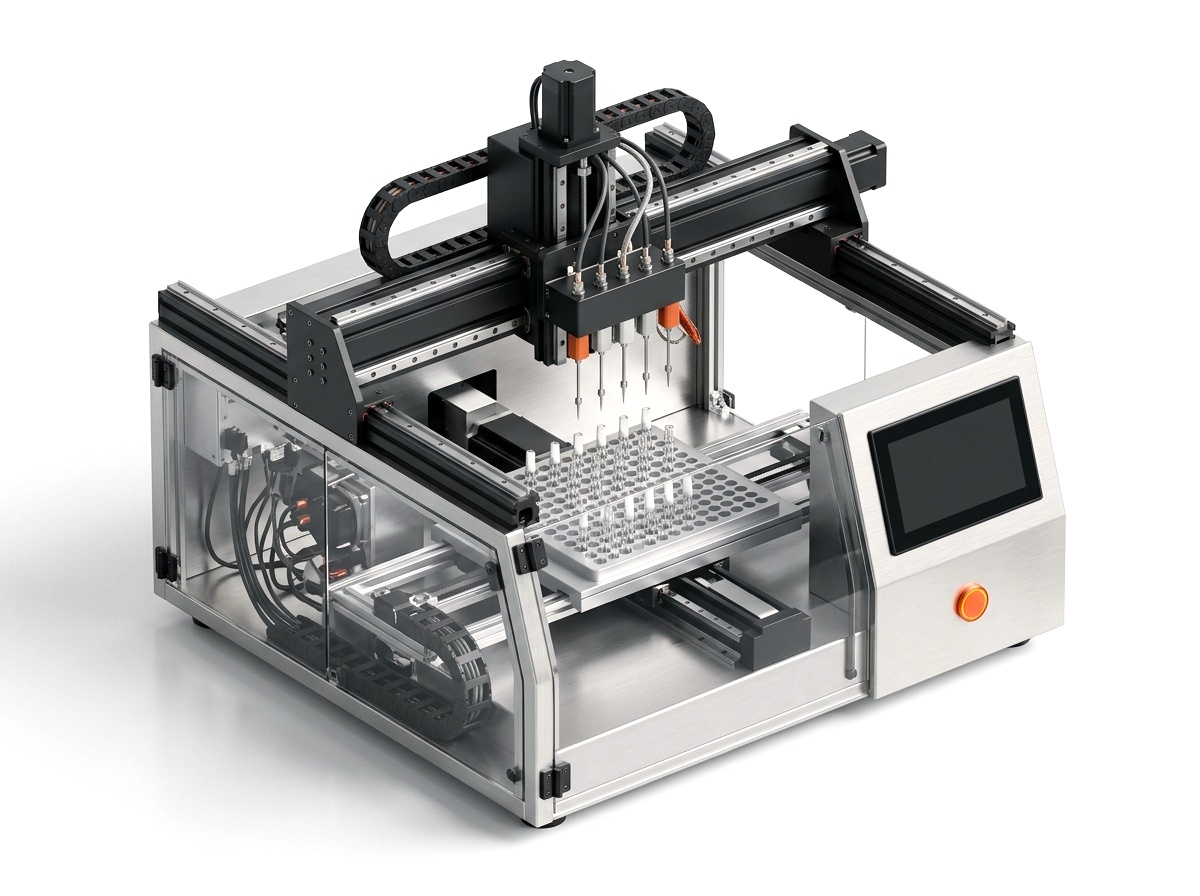
| 5-Kanałowy Grzany Portal CNC (BE-VF-28) + Aluminiowe Tacki CNC 100 Gniazd + Zamykarka 100 Sztuk (BE-VC-29 / BE-VC-30) | 15 000 - 28 000 szt. / dzień (3 600/godz.) | Napełnia 100 kartridży w 70 sekund; ta sama aluminiowa tacka trafia prosto pod prasę i zamyka 100 sztuk naraz w oknie poniżej 90 sekund. | Wymaga tacek aluminiowych wyfrezowanych pod rysunek CAD Twojego urządzenia (+/- 0,02 mm). | Linie komercyjne od 15 000 sztuk tygodniowo oczekujące zerowych wycieków przy jednym operatorze. |
| W pełni automatyczny monoblok karuzelowy | 35 000+ sztuk / dzień | Praca ciągła dla jednego, niezmiennego modelu kartridża. | 4-6 godzin przezbrajania przy zmianie obudowy; czterokrotnie wyższy koszt zakupu. | Duże rozlewnie kontraktowe produkujące miliony identycznych kartridży 510. |
Jak podjąć dobrą decyzję: 4 kluczowe pytania przed zakupem
1. Policz uczciwie czas pracy ręcznej i straty surowca
Nie kupuj maszyn na pokaz, ale też nie męcz ludzi przy powtarzalnej robocie ręcznej. Jeśli dwie osoby spędzają nad tym etapem ponad 12 godzin tygodniowo albo tracisz ponad 3% surowca na niedokładności, maszyna zwraca się w kilka tygodni.
2. Dobieraj sprzęt pod swój najtrudniejszy produkt (Peripheral Offset (+/- 0.02 mm CNC Repeatability))
Rzadki olej czy suchy liść pójdzie na wszystkim. Wybierz urządzenie pod najbardziej wymagający wsad: gęsty live rosin, bardzo żywiczny kwiat albo ekstrakcję w -40 C z dokładnością 14G (1.60 mm ID) or 15G (1.37 mm ID) Blunt 316L.
3. Sprawdź czas przezbrojenia między seriami
Jeśli w ciągu dnia zmieniasz pięć smaków lub modeli podów, sztywna linia wymagająca czterech godzin kręcenia kluczami będzie stała bezczynnie. Wybieraj moduły i tacki wymieniane w 15 minut.
4. Żądaj pełnego nagrania wideo 4K (FAT) przed wysyłką
Papier przyjmie wszystko, hala produkcyjna nie. Przed wysyłką zobacz na nieciętym filmie 4K, jak Twoje własne urządzenia (BE-VF-28, BE-VF-15, BE-VC-29) pracują na Twoich tackach CAD i docelowym zasilaniu.
Kosztowne błędy, które niszczą partię (i jak ich uniknąć)
Dopuszczanie do wahań parametru Postless Fill Coordinate
Gdy Postless Fill Coordinate ucieka poza przedział Peripheral Offset (+/- 0.02 mm CNC Repeatability) w trakcie zmiany, natychmiast pojawia się nitkowanie, utrata terpenów lub nieszczelność. Stosuj wyłącznie stabilną regulację PID.
Kupowanie szybkiej maszyny bez zgrania sąsiednich etapów
Co z tego, że jedna stacja osiąga Synchronized 1.5 mm Sub-Meniscus Tracking, skoro przygotowanie wsadu lub ręczne zamykanie z tyłu blokuje przepływ? Zestrój całą linię do jednego rytmu.
Oszczędzanie na tackach CNC i złączach sanitarnych
Zamykanie kartridży w miękkiej piance transportowej niszczy całą dokładność 14G (1.60 mm ID) or 15G (1.37 mm ID) Blunt 316L. Frezowane aluminium 6061-T6 oraz stal 304/316L zwracają się już przy pierwszej partii.
O co najczęściej pytają technolodzy i kupujący
Dlaczego pody postless przeciekają od dołu, jeśli ustnik zostanie zatrzaśnięty po ostygnięciu oleju?
Zamknięcie poda na ciepło (65-75 C) na prasie BE-VC-29 wytwarza podczas stygnięcia podciśnienie w górnej komorze, które utrzymuje olej nad ceramiką.
Kiedy warto zostać przy pracy ręcznej, a kiedy przejść na BE-VF-28, BE-VF-15, BE-VC-29?
Do krótkich serii próbnych w laboratorium wystarczy praca ręczna. Gdy potrzebujesz powtarzalnej wydajności Synchronized 1.5 mm Sub-Meniscus Tracking, dokładności 14G (1.60 mm ID) or 15G (1.37 mm ID) Blunt 316L i obsługi przez jednego operatora bez strat, BE-VF-28, BE-VF-15, BE-VC-29 rozwiązuje wąskie gardło.
Czy możemy zacząć od jednej maszyny i rozbudować linię później?
Tak. Każdy moduł (BE-VF-28, BE-VF-15, BE-VC-29) pracuje samodzielnie na standardowych mediach (< 60 Seconds Post-Fill (BE-VC-29)) i pasuje do wspólnego systemu 100-gniazdowych tacek CNC oraz złączy Tri-Clamp, gdy będziesz zwiększać skalę.
Gdy decyzja już zapadła: dopasowane moduły z katalogu
Maszynę wybiera się dopiero wtedy, gdy proces i dzienna skala są policzone. Oto urządzenia zbudowane dokładnie do tego zadania.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VF-28 | 5-Needle Heated CNC Gantry Filler | 3,600 - 5,400 pcs/hr | EUR 7,200 | Koszyk |
| BE-VF-15 | Single-Nozzle X-Y-Z CNC Tray Filler | 1,200 - 1,800 pcs/hr | EUR 4,200 | Koszyk |
| BE-VC-29 | Four-Column Pneumatic Platen Tray Vape Capping Press | 3,000 - 6,000 pcs/hr | EUR 1,250 | Koszyk |
Co warto przeczytać dalej
Kartridże 510 a Pody Bezsłupkowe: Dobór Igieł 14G-16G, Offset CNC i Temperatura PID
Jak pozycjonowanie CNC z offsetem (+/- 0,02 mm) oraz w pełni grzane kolektory (70-110 C) eliminują pęcherze powietrza i ciągnięcie strugi przy gęstych ekstraktach.
100-Gniazdowe Tace Aluminiowe CNC a Tace Piankowe: Dlaczego Osiowość Chroni Szkło
Dlaczego pianki transportowe uginają się pod prasą pneumatyczną i jak tace z aluminium 6061-T6 frezowane z dokładnością +/- 0,02 mm łączą nalewanie z zamykaniem.
Zamykanie Kartridży Vape: Zakręcarka CNC z Kontrolą Momentu (BE-VC-30) a Prasa 4-Kolumnowa (BE-VC-29)
Jak dobrać prasę płytową do podów wciskanych (BE-VC-29) oraz zakręcarkę serwo do gwintowanych ustników 510 (BE-VC-30) w systemie tac 100-gniazdowych.