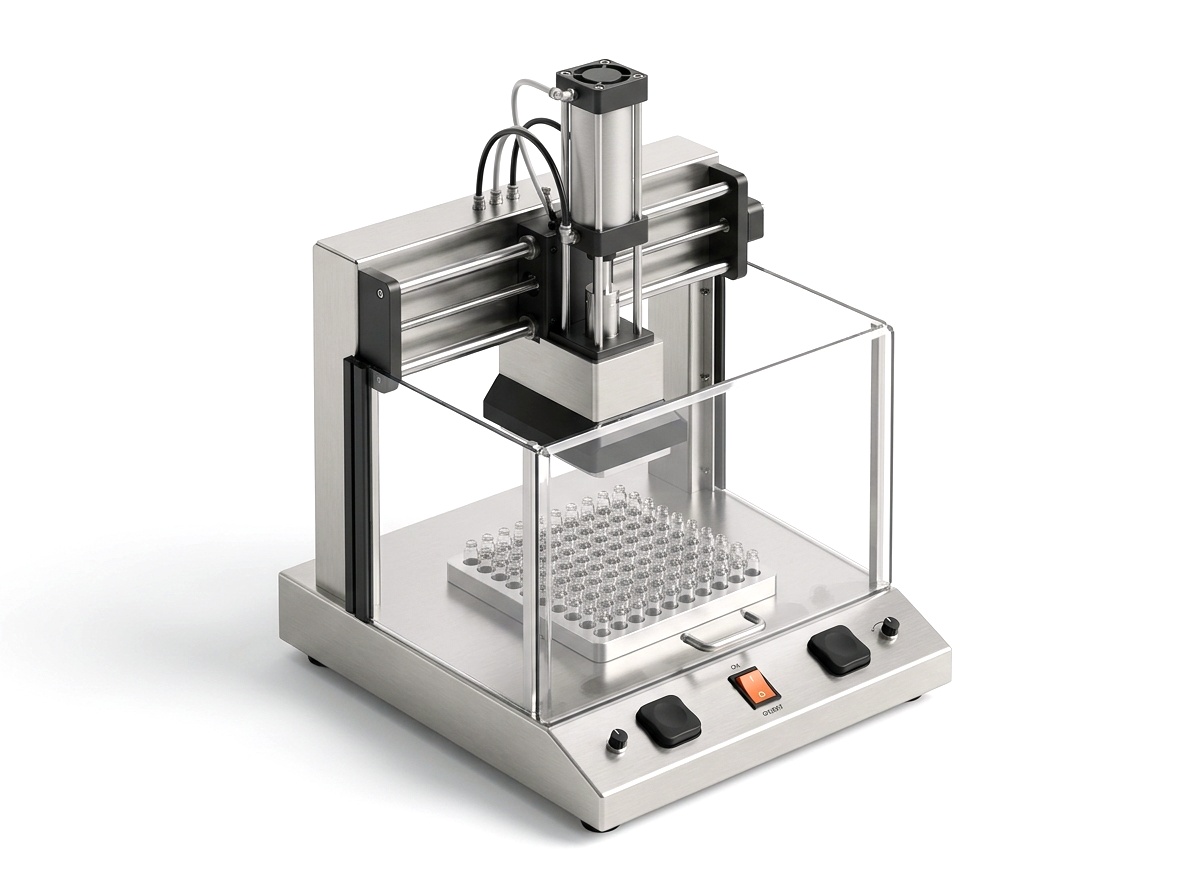
Vape-Cartridge Lekkage Voorkomen: Kopruimte, het 90-Seconden Sluitvenster & Platenpers-Dwelltijd
Waarom 90% van alle cartridge-lekkages ontstaat door te laat sluiten of onvoldoende kopruimte, en hoe de BE-VC-29 en BE-VC-30 uitval elimineren.
De Praktijk op de Vloer & Procesfysica
Waarom 90% van alle cartridge-lekkages ontstaat door te laat sluiten of onvoldoende kopruimte, en hoe de BE-VC-29 en BE-VC-30 uitval elimineren. In een professionele productielijn draait alles om reproduceerbare natuurkunde op de werkvloer. Wie Max Capping Delay strak binnen < 90 Seconds After Heated Filling houdt en tegelijkertijd Required Headspace op 8% - 12% Reservoir Volume (0.08-0.12 mL on 1.0 mL) vergrendelt, voorkomt dat kostbare grondstof verloren gaat door thermische of mechanische afwijkingen. Goed gereedschap dwingt deze precisie automatisch af bij elke batch.
De tweede stap in dit proces wordt bepaald door de balans tussen Pneumatic Platen Dwell (2.5 - 4.0 Seconds @ 0.55 MPa (BE-VC-29)) en Threaded 510 Torque (1.8 - 2.4 kgf.cm Servo Clutch (BE-VC-30)). In de praktijk zien we vaak dat teams te snel opschalen zonder eerst hun procesvenster te stabiliseren. Door Parameter 5 consequent op Standard in te regelen, haal je voorspelbare cyclustijden en een uniforme kwaliteit uit elke dienst.
Wanneer je de opties naast elkaar legt, vormt Parameter 6 (Standard) samen met de modulaire opbouw van BE-VC-29, BE-VC-30, BE-VF-28 het technisch referentiepunt. Kies niet blind voor de grootste machine op de markt, maar voor de configuratie die jouw werkelijke weekvolume met de laagste foutmarge en snelste reinigingstijd verwerkt.
Richtwaarden & Procesparameters
| Parameter | Specificatie |
|---|---|
| Max Capping Delay | < 90 Seconds After Heated Filling |
| Required Headspace | 8% - 12% Reservoir Volume (0.08-0.12 mL on 1.0 mL) |
| Pneumatic Platen Dwell | 2.5 - 4.0 Seconds @ 0.55 MPa (BE-VC-29) |
| Threaded 510 Torque | 1.8 - 2.4 kgf.cm Servo Clutch (BE-VC-30) |
Stap voor Stap: Zo Voert U Het Proces Foutloos Uit
Stap 1: Meet uw grondstof en procesvenster (Max Capping Delay: < 90 Seconds After Heated Filling)
Technologie werkt pas wanneer u de fysica serieus neemt. Meet viscositeit, vochtgehalte of maattoleranties vóór u begint. Door Max Capping Delay strak binnen < 90 Seconds After Heated Filling te houden, verandert u grillig plantmateriaal in een voorspelbaar kwaliteitsproduct.
Stap 2: Breng temperatuur en druk in evenwicht (Required Headspace: 8% - 12% Reservoir Volume (0.08-0.12 mL on 1.0 mL))
Geef uw verwarmingszones, koelmantels of geleidingen 15 minuten om te stabiliseren op 8% - 12% Reservoir Volume (0.08-0.12 mL on 1.0 mL). Koud roestvrij staal trekt direct warmte uit uw eerste batch; thermisch evenwicht zorgt dat stuk nummer 1 en stuk nummer 1.000 identiek zijn.
Stap 3: Draai een gecontroleerde proefrun (Pneumatic Platen Dwell: 2.5 - 4.0 Seconds @ 0.55 MPa (BE-VC-29))
Start nooit blind een volledige dienst. Draai eerst een kalibratiebatch op uw doelsnelheid (2.5 - 4.0 Seconds @ 0.55 MPa (BE-VC-29)), controleer het gewicht op een 0,01 g weegschaal en inspecteer sluitingen, trichomen of emulsiehelderheid.
Stap 4: Sluit het proces binnen het kritische tijdvenster (Threaded 510 Torque: 1.8 - 2.4 kgf.cm Servo Clutch (BE-VC-30))
Rond het sluiten, drogen of verpakken onder stikstof direct af binnen de optimale procescondities (1.8 - 2.4 kgf.cm Servo Clutch (BE-VC-30)). Reinig alle 304/316L RVS-contactdelen direct na de dienst zolang ze nog warm zijn.
Alle Opties Vergeleken: Wat Bestaat Er & Wat Past Bij Uw Volume?
| Optie / Methode | Reëel Dagvolume | Waar Het in Uitblinkt (Voordelen) | Waar Het Schiet Tekort (Grenzen) | Voor Wie Dit de Beste Keuze Is |
|---|---|---|---|---|
| Handmatige verwarmde spuit / handpistool | 300 - 800 stuks / dag | Laagste instapprijs; handig voor 50 proefmonsters. | Polsbelasting; volume wijkt +/- 5% af; traag handmatig sluiten veroorzaakt lekkage. | R&D en kleine proefbatches onder 1.000 stuks per week. |
| Enkelkanaals verwarmde tafelvuller (BE-VF-15 / BE-VF-27) + handpers | 2.000 - 4.500 stuks / dag | Servoprecisie (+/- 0,5%) met verwarmde naald; wisselen van smaak in 10 minuten. | Operator verplaatst de tray handmatig. | Flexibele productielijnen van 5.000 tot 15.000 stuks per week met veel verschillende smaken. |
| 5-Kanaals Verwarmde CNC-Gantry (BE-VF-28) + 100-Cavity CNC-Alutrays + 100-Stuks Pers/Schroefsluiter (BE-VC-29 / BE-VC-30) | 15.000 - 28.000 stuks / dag (3.600/uur) | Vult 100 cartridges in 70 seconden; dezelfde CNC-aluminium tray schuift direct in de sluiter binnen het 90-seconden anti-lekvenster. | Vereist op maat gefreesde 100-cavity aluminium trays (+/- 0,02 mm). | Commerciële producenten vanaf 15.000 stuks per week die nul lekkage en 1-operator snelheid zoeken. |
| Volautomatische Roterende Monoblock | 35.000+ stuks / dag | Volledig automatische aanvoer voor één vaste cartridge-maat. | 4 tot 6 uur ombouwtijd bij ander model; 4x hogere investering. | Grote co-packers die miljoenen identieke 510-cartridges draaien. |
Hoe U Kiest: De 4 Cruciale Beslispunten Vóór Aanschaf
1. Reken uw echte weekvolume door tegen arbeidskosten
Koop geen machine voor de show, maar blijf ook niet handmatig aanmodderen. Als twee medewerkers meer dan 12 uur per week aan dit proces besteden of uw uitval boven 3% ligt, verdient automatisering zichzelf in 6 tot 14 weken terug.
2. Kies uw apparatuur op basis van uw lastigste product (< 90 Seconds After Heated Filling)
Dunne vloeistoffen en kurkdroge kruiden lopen overal doorheen. Selecteer uw machine op uw moeilijkste recept: onversneden live rosin, kleverige bloem of -40 C extractie met 8% - 12% Reservoir Volume (0.08-0.12 mL on 1.0 mL) precisie.
3. Let op ombouwtijd tussen verschillende smaken of formaten
Als u vijf verschillende soorten per dag draait, staat een starre volautomaat met 4 uur ombouwtijd stil. Kies modulaire systemen waarbij trays of leidingen binnen 15 minuten gewisseld zijn.
4. Eis een onbewerkte 4K-testvideo (FAT) vóór verzending
Betaal nooit een slotfactuur op basis van een mooie brochure. Bekijk vooraf op een onbewerkte 4K-video hoe uw exacte configuratie (BE-VC-29, BE-VC-30, BE-VF-28) draait op uw eigen trays en spanning.
Kostbare Fouten op de Productievloer (en Hoe U Ze Voorkomt)
Schommelingen in Max Capping Delay negeren
Zodra Max Capping Delay buiten < 90 Seconds After Heated Filling raakt, ontstaan direct draden, terpeenverlies of lekkende sluitingen. Werk altijd met gesloten PID-regeling.
Een losse snelle machine kopen zonder de keten af te stemmen
Een snelle machine die moet wachten op handmatige voorbereiding of trage sluiting haalt nooit 2.5 - 4.0 Seconds @ 0.55 MPa (BE-VC-29). Stem elke stap op elkaar af.
Bezuinigen op CNC-trays of sanitaire koppelingen
Zacht verpakkingsschuim en goedkope slangen doen elke 8% - 12% Reservoir Volume (0.08-0.12 mL on 1.0 mL) nauwkeurigheid teniet. Werk uitsluitend met 6061-T6 CNC-aluminium en 304/316L RVS.
Veelgestelde Vragen van Kopers & Operators
Wat gebeurt er als gevulde trays 15 minuten open blijven staan voordat de mondstukken worden geperst?
Wanneer olie koud wordt afgesloten, perst het mondstuk de ingesloten lucht als een zuiger dwars door het poreuze keramische verwarmingselement.
Wanneer moeten we handmatig blijven werken en wanneer overstappen op BE-VC-29, BE-VC-30, BE-VF-28?
Voor kleine R&D-monsters volstaat handwerk. Zodra u een constante 2.5 - 4.0 Seconds @ 0.55 MPa (BE-VC-29) output, 8% - 12% Reservoir Volume (0.08-0.12 mL on 1.0 mL) precisie en 1-operator efficiëntie nodig heeft, lost BE-VC-29, BE-VC-30, BE-VF-28 uw knelpunt direct op.
Kunnen we met één machine beginnen en later uitbreiden?
Ja. Elke module (BE-VC-29, BE-VC-30, BE-VF-28) draait zelfstandig op standaard aansluitingen (1.8 - 2.4 kgf.cm Servo Clutch (BE-VC-30)) en koppelt later naadloos aan onze 100-cavity trays en Tri-Clamp lijnen.
Klaar om te Bouwen? Bijpassende Modulaire Machines
Pas wanneer uw proces en dagvolume vastliggen, kiest u het staal. Deze modules zijn gebouwd voor exact deze processtap.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VC-29 | Four-Column Pneumatic Platen Tray Vape Capping Press | 3,000 - 6,000 pcs/hr | EUR 1,250 | Winkelwagen |
| BE-VC-30 | Automatic CNC Rotary Torque Screw Capper | 1,200 - 2,000 pcs/hr | EUR 3,400 | Winkelwagen |
| BE-VF-28 | 5-Needle Heated CNC Gantry Filler | 3,600 - 5,400 pcs/hr | EUR 7,200 | Winkelwagen |
Wat U Hierna Kunt Lezen
510-Cartridges vs. Postless Pods: Naalddiameter, Excentrische Speling & PID-Temperatuur
Hoe 14G-16G excentrische CNC-positionering (+/- 0,02 mm) en volledig verwarmde spruitstukken (70-110 C) luchtbellen en draadvorming bij dikke distillaten en live rosin elimineren.
100-Caviteiten CNC-Aluminium Trays vs. Schuimtrays: Waarom Vlakparallellisme Glasbreuk Voorkomt
Waarom verpakkingsschuim onder pneumatische persdruk vervormt en hoe +/- 0,02 mm CNC-gefreesde 6061-T6 aluminium trays afvullen en sluiten in één werkstroom verenigen.
Vape-Sluiting: CNC-Servo Torsiesluiter (BE-VC-30) vs. 4-Koloms Pneumatische Platenpers (BE-VC-29)
Hoe u press-fit pods (BE-VC-29) en geschroefde 510-mondstukken (BE-VC-30) sluit binnen dezelfde 100-caviteiten CNC-tray werkstroom.