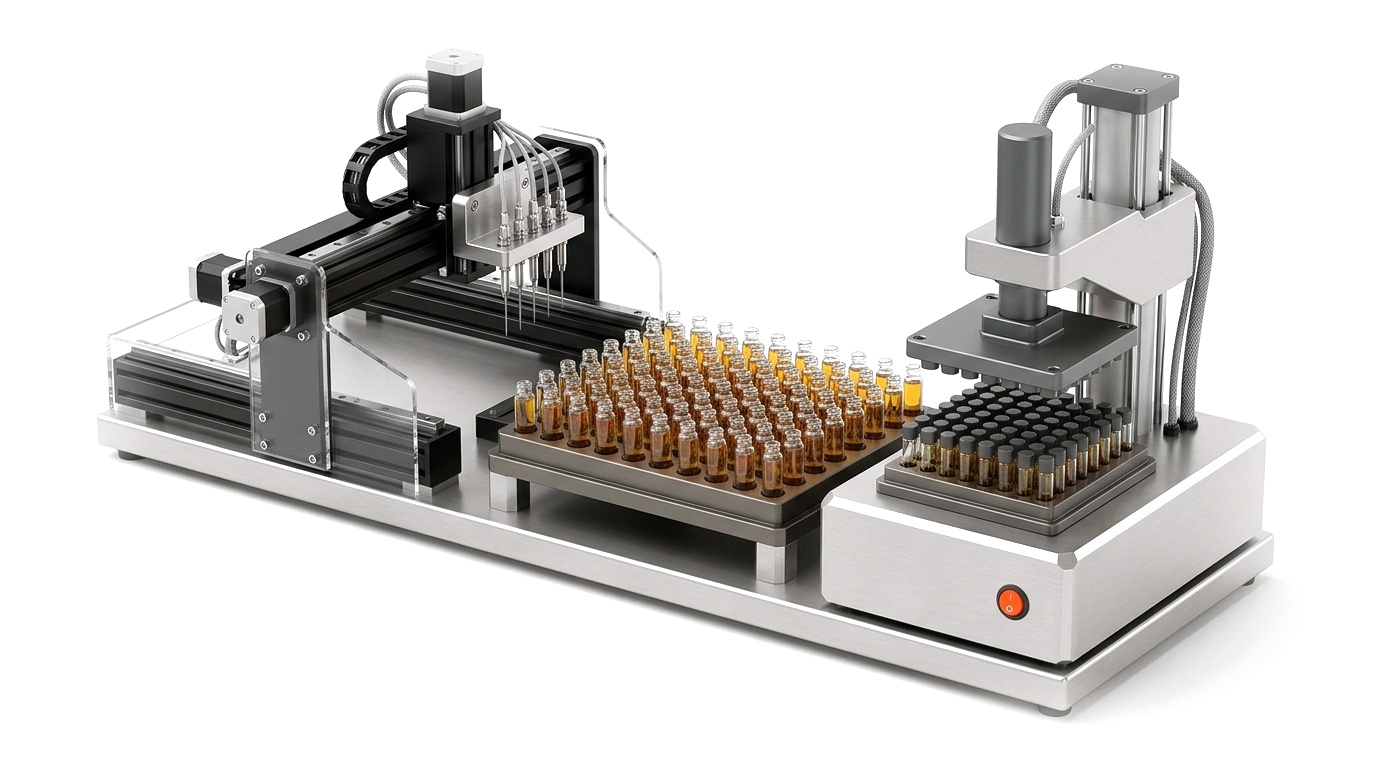
Guida all'Acquisto Riempitrici Vape (150 - 5.400 pz/h): Pistola Manuale, Banco, Portale CNC e Monoblocco
Come scegliere tra pistola riscaldata BE-VF-25, banco semi-auto BE-VF-24, portale CNC a 1 ago BE-VF-15, 5 canali BE-VF-28 e monoblocco rotativo BE-EX-04.
La verità del reparto e la fisica del processo
Come scegliere tra pistola riscaldata BE-VF-25, banco semi-auto BE-VF-24, portale CNC a 1 ago BE-VF-15, 5 canali BE-VF-28 e monoblocco rotativo BE-EX-04. Chi lavora in produzione sa bene che gli slogan commerciali non riempiono i lotti né proteggono i terpeni: a fare la differenza sono i numeri reali in reparto. Tutto parte dal controllo rigoroso di Stage 1 (BE-VF-25 Gun) (150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches) abbinato a Stage 2 (BE-VF-24 Benchtop) (600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo). Quando questi due parametri restano stabili dall'inizio alla fine del turno, la qualità smette di essere un caso.
Il secondo passaggio critico riguarda l'equilibrio operativo tra Stage 3 (BE-VF-15 1-Nozzle CNC) (1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray) e Stage 4 (BE-VF-28 5-Channel CNC) (3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke). Spesso si commette l'errore di cercare la velocità assoluta dimenticando la delicatezza della matrice botanica. Mantenere Parameter 5 entro Standard permette invece di unire resa elevata, assenza di scarti e tempi di sanificazione ridotti.
Per scegliere l'attrezzatura giusta senza sprechi di capitale, confrontate sempre Parameter 6 (Standard) e la configurazione BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04 con i vostri volumi settimanali effettivi. La decisione migliore nasce quando la macchina risolve il vostro vero collo di bottiglia operativo e si ripaga con il tempo e il prodotto risparmiati ogni giorno.
Finestra operativa e parametri di riferimento
| Parametro | Specifica |
|---|---|
| Stage 1 (BE-VF-25 Gun) | 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches |
| Stage 2 (BE-VF-24 Benchtop) | 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo |
| Stage 3 (BE-VF-15 1-Nozzle CNC) | 1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray |
| Stage 4 (BE-VF-28 5-Channel CNC) | 3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke |
Passo dopo passo: come eseguire il lavoro a regola d'arte
Passo 1: Misurare la materia prima e fissare la finestra (Stage 1 (BE-VF-25 Gun): 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches)
Chi vi promette miracoli premendo un pulsante a caso vi racconta favole. Prima di accendere la linea, misurate viscosità, umidità o calibro: mantenere Stage 1 (BE-VF-25 Gun) entro 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches è ciò che distingue un laboratorio serio da un tentativo a occhi chiusi.
Passo 2: Portare il sistema in equilibrio termico e meccanico (Stage 2 (BE-VF-24 Benchtop): 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo)
Lasciate 15 minuti alle camicie riscaldate, ai circuiti frigoriferi o alle guide per stabilizzarsi a 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo. L'acciaio freddo sottrae calore ai primi pezzi; solo a regime il millesimo pezzo sarà identico al primo.
Passo 3: Eseguire un ciclo di calibrazione su bilancia (Stage 3 (BE-VF-15 1-Nozzle CNC): 1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray)
Non lanciate mai un intero turno alla cieca. Fate girare un micro-lotto di prova alla cadenza reale (1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray), verificate il peso al centesimo di grammo (0,01 g) e controllate chiusure, tricomi o limpidezza dell'emulsione.
Passo 4: Chiudere il processo nella finestra critica (Stage 4 (BE-VF-28 5-Channel CNC): 3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke)
Completate subito sigillatura, spurgatura o lavaggio in azoto rispettando i parametri (3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke). Lavate i componenti in acciaio 304/316L a fine turno mentre i residui sono ancora morbidi.
Tutte le alternative a confronto: cosa offre il mercato e cosa serve davvero
| Metodo / Soluzione | Volume giornaliero reale | Dove eccelle (Vantaggi) | Dove mostra la corda (Limiti) | Chi dovrebbe scegliere questa strada |
|---|---|---|---|---|
| Siringa riscaldata manuale / pistola a grilletto | 300 - 800 pezzi / giorno | Spesa minima; utile per 50 campioni di prova. | Affaticamento del polso; errore di dosaggio +/- 5%; la chiusura lenta causa allagamento del camino. | Campioni R&D o micro-lotti sotto i 1.000 pezzi a settimana. |
| Dosatrice da banco a 1 canale (BE-VF-15 / BE-VF-27) + pressa manuale | 2.000 - 4.500 pezzi / giorno | Precisione servo (+/- 0,5%) con ago riscaldato; cambio aroma in 10 minuti. | Avanzamento manuale del vassoio da parte dell'operatore. | Laboratori flessibili da 5.000 a 15.000 pezzi a settimana con molte ricette diverse. |
| Portico CNC Riscaldato a 5 Canali (BE-VF-28) + Vassoi CNC da 100 Cavità + Chiuditrice da 100 Pezzi (BE-VC-29 / BE-VC-30) | 15.000 - 28.000 pezzi / giorno (3.600/ora) | Riempie 100 cartucce in 70 secondi; il vassoio in alluminio entra subito nella pressa chiudendo tutti i 100 pezzi entro la finestra di 90 secondi. | Richiede vassoi in alluminio fresati sul disegno CAD del vostro dispositivo (+/- 0,02 mm). | Linee commerciali oltre i 15.000 pezzi a settimana con un solo operatore e zero perdite. |
| Monoblocco rotativo automatico integrale | 35.000+ pezzi / giorno | Alimentazione continua per un singolo modello fisso. | 4-6 ore di fermo macchina se cambiate forma del pod; costo quadruplo. | Contoterzisti industriali dedicati a milioni di pezzi identici. |
Come scegliere senza rimpianti: i 4 snodi decisionali prima dell'acquisto
1. Calcolate il vero punto di pareggio tra lavoro manuale e macchina
Non comprate acciaio per fare scena, ma non consumate nemmeno tre operatori su un lavoro ripetitivo. Se spendete più di 12 ore a settimana a mano o perdete oltre il 3% di prodotto in scarti, la macchina si ripaga in poche settimane.
2. Scegliete l'impianto pensando alla ricetta più ostica (150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches)
Con gli oli acquosi sono bravi tutti. Dimensionate la macchina sul vostro prodotto più difficile: live rosin puro, cime ricche di resina o lavaggi criogenici a 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo.
3. Valutate il tempo di cambio formato prima della velocità massima
Se cambiate cinque ricette o modelli di pod al giorno, un monoblocco rigido che richiede quattro ore di chiavi inglesi resterà fermo metà settimana. Scegliete moduli e vassoi intercambiabili in 15 minuti.
4. Pretendete la prova video 4K integrale (FAT) prima della spedizione
I dépliant non producono nulla. Prima che la cassa parta, guardate in un video 4K senza tagli i vostri moduli (BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04) mentre lavorano con i vostri vassoi CAD e la vostra tensione di rete.
Gli errori che rovinano i lotti (e come prevenirli in anticipo)
Trascurare le oscillazioni di Stage 1 (BE-VF-25 Gun)
Appena Stage 1 (BE-VF-25 Gun) esce dall'intervallo 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches, compaiono fili d'olio, perdita di terpeni o chiusure difettose. Affidatevi solo a termoregolatori PID a ciclo chiuso.
Creare colli di bottiglia a monte o a valle
Raggiungere 1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray in una stazione non serve a nulla se la preparazione prima o la chiusura dopo procedono a rilento. Sincronizzate l'intera cella.
Risparmiare sui vassoi CNC o sulla raccorderia sanitaria
Chiudere i pezzi nella spugna da imballaggio vanifica ogni precisione di 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo. L'alluminio fresato 6061-T6 e l'acciaio 304/316L ripagano il costo al primo lotto.
Le domande più frequenti di chi dirige il laboratorio
Da quale volume mensile conviene passare dalla BE-VF-15 a 1 ago alla BE-VF-28 a 5 canali?
Oltre 15.000 unità al mese, la differenza di EUR 3.000 si ripaga nel primo lotto grazie al ciclo di 70 secondi per vassoio da 100 cavità.
Quando conviene restare al manuale e quando passare a BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04?
Per piccoli campioni R&D basta il lavoro manuale. Quando servono 1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray costanti, precisione 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo e un solo operatore senza scarti tra un lotto e l'altro, BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04 risolve il problema alla radice.
Possiamo acquistare una sola macchina oggi e aggiungere il resto della linea in seguito?
Certamente. Ogni modulo (BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04) lavora in modo autonomo sulle normali utenze (3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke) ed è già predisposto per i vassoi da 100 cavità e gli attacchi Tri-Clamp della linea completa.
Se avete scelto questa strada: i moduli dedicati
Una macchina si compra solo dopo aver capito il processo. Ecco i moduli progettati esattamente per queste tolleranze.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VF-25 | 25ml PID Heated Syringe Filling Gun | 150 - 400 pcs/hr | EUR 290 | Carrello |
| BE-VF-24 | Semi-Automatic Benchtop Heated Vape Filling Machine | 600 - 1,200 pcs/hr | EUR 1,850 | Carrello |
| BE-VF-15 | Single-Nozzle X-Y-Z CNC Tray Filler | 1,200 - 1,800 pcs/hr | EUR 4,200 | Carrello |
| BE-VF-28 | 5-Needle Heated CNC Gantry Filler | 3,600 - 5,400 pcs/hr | EUR 7,200 | Carrello |
| BE-EX-04 | Turnkey Rotary Monoblock Oil Cartridge Filling & Capping Line | 1,800 - 3,000 pcs/hr | EUR 10,900 | Carrello |
Cosa leggere dopo
Cartucce 510 vs Pod Postless: Calibro dell'Ago, Disassamento CNC e Temperatura PID
Come il posizionamento CNC eccentrico (+/- 0,02 mm) con aghi 14G-16G e collettori riscaldati a 70-110 C elimina bolle d'aria e filamenti nei distillati e nel live rosin.
Vassoi CNC in Alluminio da 100 Cavità vs Espanso: Perché il Parallelismo Salva il Vetro
Perché i vassoi in schiuma cedono sotto la pressa pneumatica e come l'alluminio 6061-T6 fresato a +/- 0,02 mm unisce riempimento e chiusura in un solo passaggio.
Chiusura Cartucce Vape: Avvitatrice CNC a Coppia Servo (BE-VC-30) vs Pressa a 4 Colonne (BE-VC-29)
Come abbinare bocchini a pressione press-fit (BE-VC-29) e bocchini filettati 510 (BE-VC-30) utilizzando lo stesso vassoio CNC da 100 cavità.