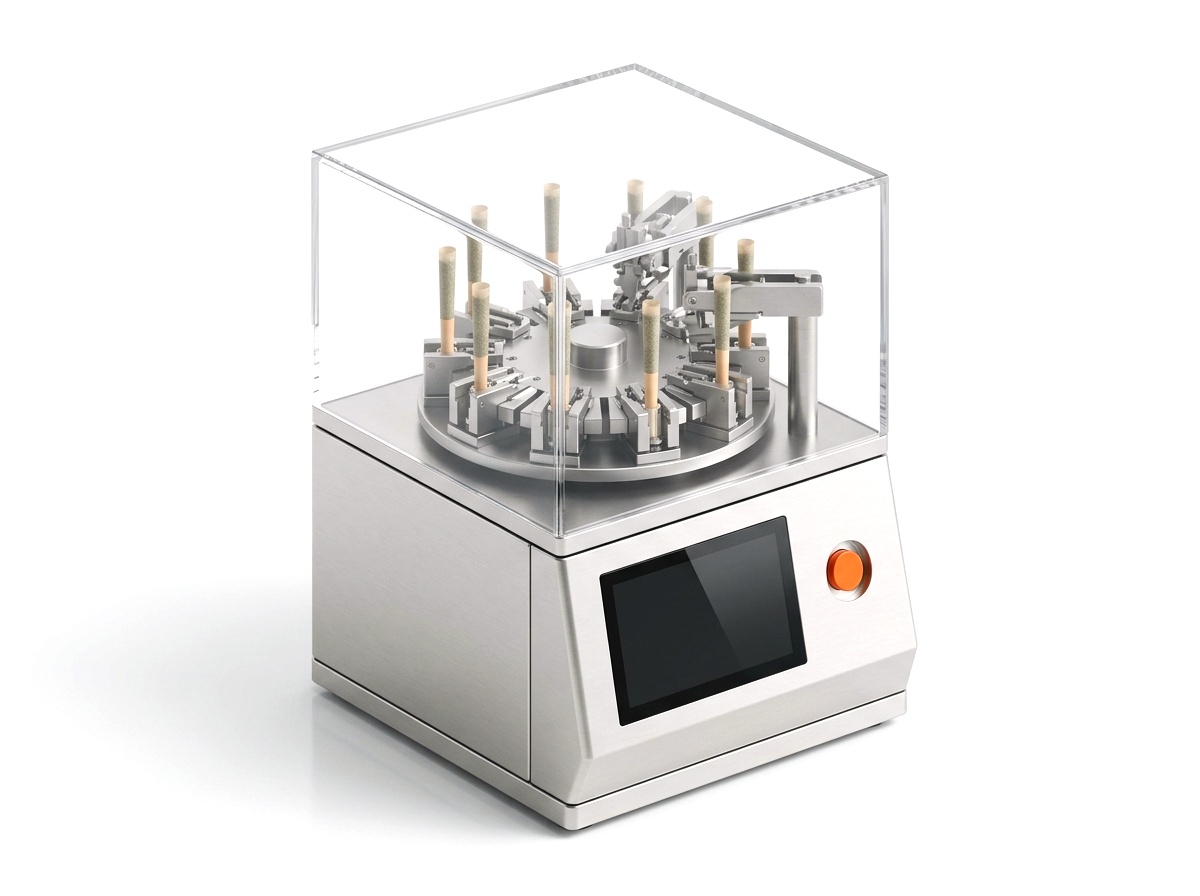
Pesatrice Multitesta Bugnata e Lavaggio in Azoto per Vasetti e Buste Child-Resistant
Come la pesatrice a 14 teste BE-PK-03 dosa fiori resinosi a +/- 0,05 g e come l'iniezione di N2 (BE-PK-04 / BE-PK-05) porta l'ossigeno residuo sotto l'1,5%.
La verità del reparto e la fisica del processo
Il fiore resinoso aderisce all'acciaio liscio, mentre l'ossigeno atmosferico (20,9%) ossida i terpeni nel contenitore.
La pesatrice multitesta BE-PK-03 riduce del 68% l'area di contatto grazie ai cestelli bugnati in inox 304, mantenendo +/- 0,05 g su formati da 3,5 g o 7,0 g.
Nella linea vasetti BE-PK-04 o nella confezionatrice rotativa per buste BE-PK-05, una lancia di azoto abbatte l'ossigeno nello spazio di testa sotto l'1,5% prima della sigillatura.
Finestra operativa e parametri di riferimento
| Parametro | Specifica |
|---|---|
| Multihead Combination Weigher | 10 / 14 Dimpled Buckets (+/- 0.05 g) |
| Headspace Residual Oxygen | < 1.5% O2 via Modified Atmosphere N2 Flush |
| Jar & Pouch Speed | 25 - 45 Containers/min |
| Contact Surface | Teflon-Dimpled 304 SS Anti-Stick |
Passo dopo passo: come eseguire il lavoro a regola d'arte
Passo 1: Misurare la materia prima e fissare la finestra (Multihead Combination Weigher: 10 / 14 Dimpled Buckets (+/- 0.05 g))
Chi vi promette miracoli premendo un pulsante a caso vi racconta favole. Prima di accendere la linea, misurate viscosità, umidità o calibro: mantenere Multihead Combination Weigher entro 10 / 14 Dimpled Buckets (+/- 0.05 g) è ciò che distingue un laboratorio serio da un tentativo a occhi chiusi.
Passo 2: Portare il sistema in equilibrio termico e meccanico (Headspace Residual Oxygen: < 1.5% O2 via Modified Atmosphere N2 Flush)
Lasciate 15 minuti alle camicie riscaldate, ai circuiti frigoriferi o alle guide per stabilizzarsi a < 1.5% O2 via Modified Atmosphere N2 Flush. L'acciaio freddo sottrae calore ai primi pezzi; solo a regime il millesimo pezzo sarà identico al primo.
Passo 3: Eseguire un ciclo di calibrazione su bilancia (Jar & Pouch Speed: 25 - 45 Containers/min)
Non lanciate mai un intero turno alla cieca. Fate girare un micro-lotto di prova alla cadenza reale (25 - 45 Containers/min), verificate il peso al centesimo di grammo (0,01 g) e controllate chiusure, tricomi o limpidezza dell'emulsione.
Passo 4: Chiudere il processo nella finestra critica (Contact Surface: Teflon-Dimpled 304 SS Anti-Stick)
Completate subito sigillatura, spurgatura o lavaggio in azoto rispettando i parametri (Teflon-Dimpled 304 SS Anti-Stick). Lavate i componenti in acciaio 304/316L a fine turno mentre i residui sono ancora morbidi.
Tutte le alternative a confronto: cosa offre il mercato e cosa serve davvero
| Metodo / Soluzione | Volume giornaliero reale | Dove eccelle (Vantaggi) | Dove mostra la corda (Limiti) | Chi dovrebbe scegliere questa strada |
|---|---|---|---|---|
| Tritatutto a lame + scatola vibrante in plastica da 100 coni + chiusura a mano | 500 - 1.500 coni / giorno | Spesa inferiore a 1.000 EUR. | Il calore delle lame degrada i terpeni; scarto di peso +/- 18%; combustione storta; impegna quattro persone a chiudere le punte. | Micro-lotti di prova sotto i 2.000 pezzi a settimana. |
| Mulino a Freddo a Bassi Giri (BE-HV-05) + Riempitrice Vibrante da 300 Coni (BE-PR-17) + Etichettatrice Tubi (BE-PK-33) | 3.000 - 6.000 coni / giorno | Taglio soffice da 3 mm per un tiraggio perfetto; riempie 300 coni per ciclo con investimento contenuto. | Inserimento coni e piegatura superiore manuali. | Marchi in crescita da 10.000 a 25.000 coni a settimana nei formati 84, 98 e 109 mm. |
| Mulino a Freddo (BE-HV-05) + Giostra Automatica Pre-Roll (BE-PR-16) + Linea Azoto (CELL-02) | 10.000 - 14.000 coni / giorno (1.800/ora) | Dosaggio con cella di carico (+/- 0,02 g), pressatura progressiva a spilli e chiusura Dutch-crown automatica con 1 solo operatore. | Investimento superiore; magazzino dedicato per diametro cono. | Produzioni industriali oltre i 40.000 pezzi a settimana. |
| Pesatrice Multitesta Goffrata a 14 Teste (BE-PK-31) + Confezionatrice Vasetti/Buste con Azoto (BE-PK-32 / BE-PK-34) | 1.800 - 3.000 confezioni / ora | Tramogge in teflon bugnato anti-incollaggio; il lavaggio con azoto porta l'ossigeno sotto l'1,5% per 12 mesi di freschezza. | Richiede corrente trifase, aria compressa secca e azoto. | Produttori di infiorescenze che vogliono azzerare il sovrappeso delle bilance manuali. |
Come scegliere senza rimpianti: i 4 snodi decisionali prima dell'acquisto
1. Calcolate il vero punto di pareggio tra lavoro manuale e macchina
Non comprate acciaio per fare scena, ma non consumate nemmeno tre operatori su un lavoro ripetitivo. Se spendete più di 12 ore a settimana a mano o perdete oltre il 3% di prodotto in scarti, la macchina si ripaga in poche settimane.
2. Scegliete l'impianto pensando alla ricetta più ostica (10 / 14 Dimpled Buckets (+/- 0.05 g))
Con gli oli acquosi sono bravi tutti. Dimensionate la macchina sul vostro prodotto più difficile: live rosin puro, cime ricche di resina o lavaggi criogenici a < 1.5% O2 via Modified Atmosphere N2 Flush.
3. Valutate il tempo di cambio formato prima della velocità massima
Se cambiate cinque ricette o modelli di pod al giorno, un monoblocco rigido che richiede quattro ore di chiavi inglesi resterà fermo metà settimana. Scegliete moduli e vassoi intercambiabili in 15 minuti.
4. Pretendete la prova video 4K integrale (FAT) prima della spedizione
I dépliant non producono nulla. Prima che la cassa parta, guardate in un video 4K senza tagli i vostri moduli (BE-PK-03, BE-PK-04, BE-PK-05) mentre lavorano con i vostri vassoi CAD e la vostra tensione di rete.
Gli errori che rovinano i lotti (e come prevenirli in anticipo)
Trascurare le oscillazioni di Multihead Combination Weigher
Appena Multihead Combination Weigher esce dall'intervallo 10 / 14 Dimpled Buckets (+/- 0.05 g), compaiono fili d'olio, perdita di terpeni o chiusure difettose. Affidatevi solo a termoregolatori PID a ciclo chiuso.
Creare colli di bottiglia a monte o a valle
Raggiungere 25 - 45 Containers/min in una stazione non serve a nulla se la preparazione prima o la chiusura dopo procedono a rilento. Sincronizzate l'intera cella.
Risparmiare sui vassoi CNC o sulla raccorderia sanitaria
Chiudere i pezzi nella spugna da imballaggio vanifica ogni precisione di < 1.5% O2 via Modified Atmosphere N2 Flush. L'alluminio fresato 6061-T6 e l'acciaio 304/316L ripagano il costo al primo lotto.
Le domande più frequenti di chi dirige il laboratorio
Una sola pesatrice BE-PK-03 può alimentare sia i vasetti sia le buste Mylar?
Sì: tramite un deviatore a due vie sul soppalco è possibile passare dalla linea BE-PK-04 alla BE-PK-05 in meno di 10 minuti.
Quando conviene restare al manuale e quando passare a BE-PK-03, BE-PK-04, BE-PK-05?
Per piccoli campioni R&D basta il lavoro manuale. Quando servono 25 - 45 Containers/min costanti, precisione < 1.5% O2 via Modified Atmosphere N2 Flush e un solo operatore senza scarti tra un lotto e l'altro, BE-PK-03, BE-PK-04, BE-PK-05 risolve il problema alla radice.
Possiamo acquistare una sola macchina oggi e aggiungere il resto della linea in seguito?
Certamente. Ogni modulo (BE-PK-03, BE-PK-04, BE-PK-05) lavora in modo autonomo sulle normali utenze (Teflon-Dimpled 304 SS Anti-Stick) ed è già predisposto per i vassoi da 100 cavità e gli attacchi Tri-Clamp della linea completa.
Se avete scelto questa strada: i moduli dedicati
Una macchina si compra solo dopo aver capito il processo. Ecco i moduli progettati esattamente per queste tolleranze.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-PK-03 | 10-Head / 14-Head Dimpled Multihead Weigher for Sticky Flower & Edibles | 25 - 50 weighments/min | EUR 5,400 | Carrello |
| BE-PK-04 | Automatic Glass Jar & Pop-Top Weighing, Nitrogen-Flush & Sealing Line | 1,200 - 2,100 jars/hr | EUR 11,500 | Carrello |
| BE-PK-05 | Rotary Premade Child-Resistant Zipper Mylar Pouch Fill & Seal Machine | 1,500 - 2,700 pouches/hr | EUR 12,800 | Carrello |
Cosa leggere dopo
Macchina Rotativa Pre-Roll vs Riempitrice Vibrante: Celle di Carico e Chiusura a Corona
Quando passare dai vassoi vibranti da 300 coni (BE-PK-02) alla giostra gravimetrica a celle di carico con piegatura automatica Dutch-crown (BE-PK-01) da 1.800 coni/ora.
Macinazione a Freddo e Granulometria (2 / 3 / 4 mm): Evitare la Smaltatura della Resina nei Pre-Roll
Perché le lame ad alta velocità scaldano il fiore oltre 45 C e come il mulino a bassi giri BE-HV-05 produce granulato scorrevole.
Come Realizzare una Linea Commerciale Pre-Roll (1.000 - 15.000 Coni/Giorno): Macinazione, Umidità, Pressatura e Packaging
Tutti i parametri ingegneristici per produrre coni pre-roll a combustione perfetta su scala industriale con BE-HV-05, BE-PK-02, BE-PK-01 e BE-PK-04.