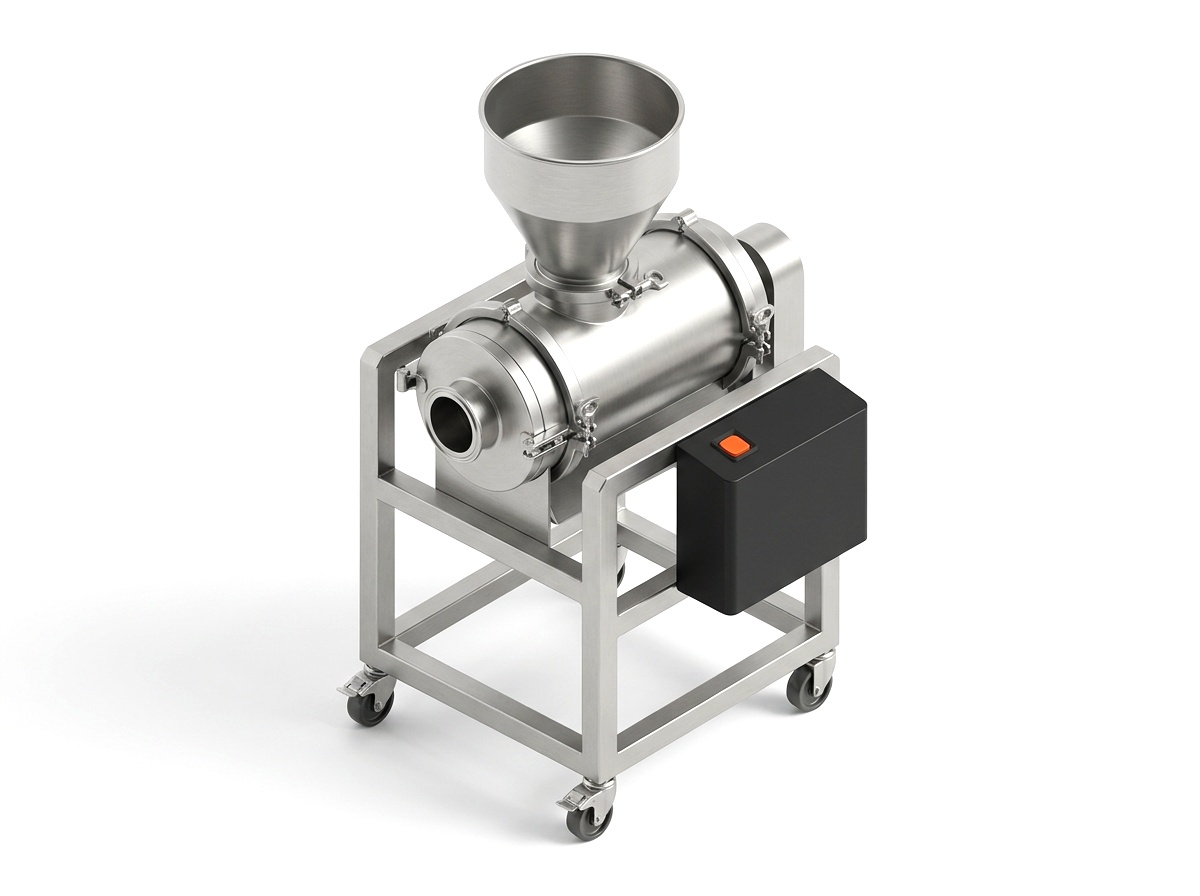
Lavorazione Post-Raccolta di Canapa e Cannabis: Linee Fiore e Biomassa vs Decorticazione Fibra
La differenza progettuale tra le linee post-raccolta salva-tricomi (BE-HV-01 a BE-HV-05) e i decorticatori agricoli per fibra tessile.
La verità del reparto e la fisica del processo
La differenza progettuale tra le linee post-raccolta salva-tricomi (BE-HV-01 a BE-HV-05) e i decorticatori agricoli per fibra tessile. Chi lavora in produzione sa bene che gli slogan commerciali non riempiono i lotti né proteggono i terpeni: a fare la differenza sono i numeri reali in reparto. Tutto parte dal controllo rigoroso di Stem Bucking (BE-HV-02) (25 - 65 kg/hr (3-19 mm Stalks)) abbinato a Tumbler Trimming (BE-HV-01) (15-45 kg/hr Wet / 4-12 kg/hr Dry). Quando questi due parametri restano stabili dall'inizio alla fine del turno, la qualità smette di essere un caso.
Il secondo passaggio critico riguarda l'equilibrio operativo tra Heat-Pump Drying (BE-HV-03) (100 - 350 kg Wet Batch @ 18-55 C) e 4-Grade Sorting (BE-HV-04) (40 - 120 kg/hr (Tops, Mids, Smalls, Shake)). Spesso si commette l'errore di cercare la velocità assoluta dimenticando la delicatezza della matrice botanica. Mantenere Parameter 5 entro Standard permette invece di unire resa elevata, assenza di scarti e tempi di sanificazione ridotti.
Per scegliere l'attrezzatura giusta senza sprechi di capitale, confrontate sempre Parameter 6 (Standard) e la configurazione BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04, BE-HV-05 con i vostri volumi settimanali effettivi. La decisione migliore nasce quando la macchina risolve il vostro vero collo di bottiglia operativo e si ripaga con il tempo e il prodotto risparmiati ogni giorno.
Finestra operativa e parametri di riferimento
| Parametro | Specifica |
|---|---|
| Stem Bucking (BE-HV-02) | 25 - 65 kg/hr (3-19 mm Stalks) |
| Tumbler Trimming (BE-HV-01) | 15-45 kg/hr Wet / 4-12 kg/hr Dry |
| Heat-Pump Drying (BE-HV-03) | 100 - 350 kg Wet Batch @ 18-55 C |
| 4-Grade Sorting (BE-HV-04) | 40 - 120 kg/hr (Tops, Mids, Smalls, Shake) |
Passo dopo passo: come eseguire il lavoro a regola d'arte
Passo 1: Misurare la materia prima e fissare la finestra (Stem Bucking (BE-HV-02): 25 - 65 kg/hr (3-19 mm Stalks))
Chi vi promette miracoli premendo un pulsante a caso vi racconta favole. Prima di accendere la linea, misurate viscosità, umidità o calibro: mantenere Stem Bucking (BE-HV-02) entro 25 - 65 kg/hr (3-19 mm Stalks) è ciò che distingue un laboratorio serio da un tentativo a occhi chiusi.
Passo 2: Portare il sistema in equilibrio termico e meccanico (Tumbler Trimming (BE-HV-01): 15-45 kg/hr Wet / 4-12 kg/hr Dry)
Lasciate 15 minuti alle camicie riscaldate, ai circuiti frigoriferi o alle guide per stabilizzarsi a 15-45 kg/hr Wet / 4-12 kg/hr Dry. L'acciaio freddo sottrae calore ai primi pezzi; solo a regime il millesimo pezzo sarà identico al primo.
Passo 3: Eseguire un ciclo di calibrazione su bilancia (Heat-Pump Drying (BE-HV-03): 100 - 350 kg Wet Batch @ 18-55 C)
Non lanciate mai un intero turno alla cieca. Fate girare un micro-lotto di prova alla cadenza reale (100 - 350 kg Wet Batch @ 18-55 C), verificate il peso al centesimo di grammo (0,01 g) e controllate chiusure, tricomi o limpidezza dell'emulsione.
Passo 4: Chiudere il processo nella finestra critica (4-Grade Sorting (BE-HV-04): 40 - 120 kg/hr (Tops, Mids, Smalls, Shake))
Completate subito sigillatura, spurgatura o lavaggio in azoto rispettando i parametri (40 - 120 kg/hr (Tops, Mids, Smalls, Shake)). Lavate i componenti in acciaio 304/316L a fine turno mentre i residui sono ancora morbidi.
Tutte le alternative a confronto: cosa offre il mercato e cosa serve davvero
| Metodo / Soluzione | Volume giornaliero reale | Dove eccelle (Vantaggi) | Dove mostra la corda (Limiti) | Chi dovrebbe scegliere questa strada |
|---|---|---|---|---|
| Siringa riscaldata manuale / pistola a grilletto | 300 - 800 pezzi / giorno | Spesa minima; utile per 50 campioni di prova. | Affaticamento del polso; errore di dosaggio +/- 5%; la chiusura lenta causa allagamento del camino. | Campioni R&D o micro-lotti sotto i 1.000 pezzi a settimana. |
| Dosatrice da banco a 1 canale (BE-VF-15 / BE-VF-27) + pressa manuale | 2.000 - 4.500 pezzi / giorno | Precisione servo (+/- 0,5%) con ago riscaldato; cambio aroma in 10 minuti. | Avanzamento manuale del vassoio da parte dell'operatore. | Laboratori flessibili da 5.000 a 15.000 pezzi a settimana con molte ricette diverse. |
| Portico CNC Riscaldato a 5 Canali (BE-VF-28) + Vassoi CNC da 100 Cavità + Chiuditrice da 100 Pezzi (BE-VC-29 / BE-VC-30) | 15.000 - 28.000 pezzi / giorno (3.600/ora) | Riempie 100 cartucce in 70 secondi; il vassoio in alluminio entra subito nella pressa chiudendo tutti i 100 pezzi entro la finestra di 90 secondi. | Richiede vassoi in alluminio fresati sul disegno CAD del vostro dispositivo (+/- 0,02 mm). | Linee commerciali oltre i 15.000 pezzi a settimana con un solo operatore e zero perdite. |
| Monoblocco rotativo automatico integrale | 35.000+ pezzi / giorno | Alimentazione continua per un singolo modello fisso. | 4-6 ore di fermo macchina se cambiate forma del pod; costo quadruplo. | Contoterzisti industriali dedicati a milioni di pezzi identici. |
Come scegliere senza rimpianti: i 4 snodi decisionali prima dell'acquisto
1. Calcolate il vero punto di pareggio tra lavoro manuale e macchina
Non comprate acciaio per fare scena, ma non consumate nemmeno tre operatori su un lavoro ripetitivo. Se spendete più di 12 ore a settimana a mano o perdete oltre il 3% di prodotto in scarti, la macchina si ripaga in poche settimane.
2. Scegliete l'impianto pensando alla ricetta più ostica (25 - 65 kg/hr (3-19 mm Stalks))
Con gli oli acquosi sono bravi tutti. Dimensionate la macchina sul vostro prodotto più difficile: live rosin puro, cime ricche di resina o lavaggi criogenici a 15-45 kg/hr Wet / 4-12 kg/hr Dry.
3. Valutate il tempo di cambio formato prima della velocità massima
Se cambiate cinque ricette o modelli di pod al giorno, un monoblocco rigido che richiede quattro ore di chiavi inglesi resterà fermo metà settimana. Scegliete moduli e vassoi intercambiabili in 15 minuti.
4. Pretendete la prova video 4K integrale (FAT) prima della spedizione
I dépliant non producono nulla. Prima che la cassa parta, guardate in un video 4K senza tagli i vostri moduli (BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04, BE-HV-05) mentre lavorano con i vostri vassoi CAD e la vostra tensione di rete.
Gli errori che rovinano i lotti (e come prevenirli in anticipo)
Trascurare le oscillazioni di Stem Bucking (BE-HV-02)
Appena Stem Bucking (BE-HV-02) esce dall'intervallo 25 - 65 kg/hr (3-19 mm Stalks), compaiono fili d'olio, perdita di terpeni o chiusure difettose. Affidatevi solo a termoregolatori PID a ciclo chiuso.
Creare colli di bottiglia a monte o a valle
Raggiungere 100 - 350 kg Wet Batch @ 18-55 C in una stazione non serve a nulla se la preparazione prima o la chiusura dopo procedono a rilento. Sincronizzate l'intera cella.
Risparmiare sui vassoi CNC o sulla raccorderia sanitaria
Chiudere i pezzi nella spugna da imballaggio vanifica ogni precisione di 15-45 kg/hr Wet / 4-12 kg/hr Dry. L'alluminio fresato 6061-T6 e l'acciaio 304/316L ripagano il costo al primo lotto.
Le domande più frequenti di chi dirige il laboratorio
La sgranatrice BE-HV-02 può lavorare sia rami freschi umidi sia piante essiccate?
Sì. Grazie all'inverter VFD e ai rulli in neoprene alimentare, la BE-HV-02 separa fiori da steli umidi o secchi (3-19 mm) senza frantumare le cime.
Quando conviene restare al manuale e quando passare a BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04, BE-HV-05?
Per piccoli campioni R&D basta il lavoro manuale. Quando servono 100 - 350 kg Wet Batch @ 18-55 C costanti, precisione 15-45 kg/hr Wet / 4-12 kg/hr Dry e un solo operatore senza scarti tra un lotto e l'altro, BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04, BE-HV-05 risolve il problema alla radice.
Possiamo acquistare una sola macchina oggi e aggiungere il resto della linea in seguito?
Certamente. Ogni modulo (BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04, BE-HV-05) lavora in modo autonomo sulle normali utenze (40 - 120 kg/hr (Tops, Mids, Smalls, Shake)) ed è già predisposto per i vassoi da 100 cavità e gli attacchi Tri-Clamp della linea completa.
Se avete scelto questa strada: i moduli dedicati
Una macchina si compra solo dopo aver capito il processo. Ecco i moduli progettati esattamente per queste tolleranze.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-HV-02 | High-Torque Wet & Dry Stem Bucking / De-Budding Machine | 25 - 65 kg/hr | EUR 2,400 | Carrello |
| BE-HV-01 | Commercial Wet & Dry Tumbler Bud Trimming Machine | 15 - 45 kg/hr (wet) / 4 - 12 kg/hr (dry) | EUR 2,800 | Carrello |
| BE-HV-03 | Low-Temperature Heat-Pump Tray & Belt Botanical Dryer | 100 - 350 kg wet batch capacity | EUR 6,800 | Carrello |
| BE-HV-04 | Multi-Tier Flower Size Sorter & Grade Classifier | 40 - 120 kg/hr | EUR 3,200 | Carrello |
| BE-HV-05 | Low-RPM Cold-Milling Industrial Flower Shredder & Pre-Roll Grinder | 20 - 80 kg/hr | EUR 1,950 | Carrello |
Cosa leggere dopo
Trimming a Tamburo Umido vs Secco e De-Budding: Preservare il Fiore su Scala Industriale
Come integrare la sgranatrice in neoprene (BE-HV-02), il trimmer a tamburo VFD (BE-HV-01) e il selezionatore a 4 livelli (BE-HV-04).
Essiccatore Botanico a Pompa di Calore a Ciclo Chiuso (BE-HV-03) vs Camere di Essiccazione Aperte
Come la deumidificazione a pompa di calore a 20-55 C (BE-HV-03) elimina le sacche di muffa, riduce del 60% i consumi e stabilizza l'attività dell'acqua a 0,58 aw.
Dimensionamento Linea Post-Raccolta (kg/h): Sgranatrice, Trimmer, Essiccatore a Pompa di Calore e Calibratrice
Calcolo del bilancio di massa umido/secco (4,5:1) per sincronizzare BE-HV-02, BE-HV-01, BE-HV-03 e BE-HV-04 senza colli di bottiglia.