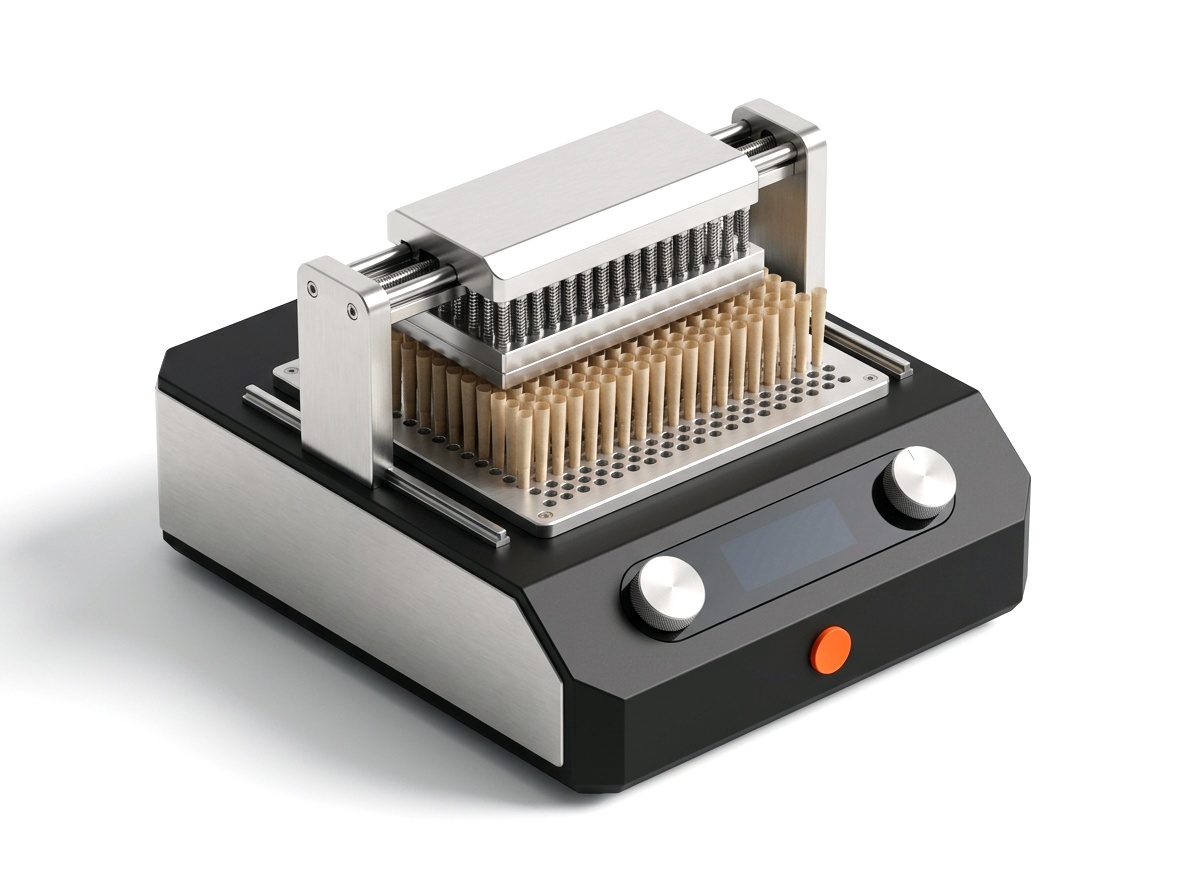
Machine Rotative Pré-Roulés vs Remplisseuse Vibrante : Pesée par Capteurs et Pliage Couronne
Quand passer des plateaux vibrants 300 cônes (BE-PK-02) au carrousel gravimétrique avec pliage automatique Dutch-crown (BE-PK-01) cadencé à 1 800 cônes/heure.
La réalité de l'atelier et la physique du procédé
Les tables vibrantes (BE-PK-02) dosent en volume : une variation d'humidité de 10 à 13 % modifie la densité apparente de +/- 8 % et impose un pliage manuel.
Dans la cellule CELL-02, l'automate rotatif BE-PK-01 pèse chaque cône par cellule de charge (+/- 0,02 g) et tasse progressivement sur trois hauteurs servo pour garantir un tirage régulier.
La tourelle referme ensuite chaque cône par pliage couronne (Dutch Crown) à une cadence atteignant 1 800 unités/heure avec un seul opérateur.
Fenêtre opératoire et valeurs de référence
| Paramètre | Spécification |
|---|---|
| Rotary Load-Cell Output | Up to 1,800 Cones/hr (+/- 0.02 g) |
| Vibratory Tray Batch | 100 - 300 Cones / 90s Cycle |
| Cone Formats | 84 mm / 98 mm / 109 mm Standard |
| Tip Closure | 6-Station Dutch Crown Fold |
Pas à pas : comment maîtriser le procédé du début à la fin
Étape 1 : Mesurer la matière et verrouiller la fenêtre (Rotary Load-Cell Output : Up to 1,800 Cones/hr (+/- 0.02 g))
Ne demandez pas à un automate de corriger une matière première mal préparée. Avant de lancer le poste, contrôlez viscosité, humidité ou granulométrie : maintenir Rotary Load-Cell Output dans la plage Up to 1,800 Cones/hr (+/- 0.02 g) est la clé d'un lot sans rebut.
Étape 2 : Établir l'équilibre thermique et mécanique (Vibratory Tray Batch : 100 - 300 Cones / 90s Cycle)
Laissez quinze minutes aux blocs chauffants, doubles enveloppes ou guides pour se stabiliser à 100 - 300 Cones / 90s Cycle. L'inox froid vole des calories aux premières pièces ; à l'équilibre, la millième unité sort identique à la première.
Étape 3 : Valider sur une passe de calibration (Cone Formats : 84 mm / 98 mm / 109 mm Standard)
Il faudrait être aveugle pour lancer 5 000 pièces sans pesée témoin. Faites tourner un lot test à la cadence cible (84 mm / 98 mm / 109 mm Standard), pesez au centième de gramme (0,01 g) et inspectez l'étanchéité et l'aspect visuel.
Étape 4 : Boucler l'opération dans le délai critique (Tip Closure : 6-Station Dutch Crown Fold)
Enchaînez immédiatement le scellage, la purge ou le balayage azote selon les paramètres prévus (6-Station Dutch Crown Fold). Nettoyez les pièces en contact (inox 304/316L) à chaud dès la fin de poste.
Toutes les options sur la table : que choisir selon votre cadence ?
| Option / Approche | Cadence journalière réelle | Points forts réels | Limites et angles morts | Pour quel atelier est-ce le bon choix ? |
|---|---|---|---|---|
| Broyeur à lames + boîte vibrante plastique 100 cônes + fermeture manuelle | 500 - 1 500 cônes / jour | Moins de 1 000 EUR d'équipement. | Les lames chauffent les terpènes ; écart de poids de +/- 18 % ; combustion asymétrique ; mobilise quatre opérateurs au pliage. | Micro-séries d'essai sous 2 000 pièces par semaine. |
| Broyeur à Froid Basse Vitesse (BE-HV-05) + Remplisseuse Vibrante 300 Cônes (BE-PR-17) + Étiqueteuse Tubes (BE-PK-33) | 3 000 - 6 000 cônes / jour | Coupe aérée à 3 mm pour un tirage fluide ; remplit 300 cônes par cycle à coût maîtrisé. | Chargement des cônes et pliage supérieur manuels. | Ateliers produisant 10 000 à 25 000 cônes par semaine en 84, 98 et 109 mm. |
| Broyeur à Froid (BE-HV-05) + Carrousel Automatique de Pre-Rolls (BE-PR-16) + Ligne Azote (CELL-02) | 10 000 - 14 000 cônes / jour (1 800/h) | Pesage par cellule de charge (+/- 0,02 g), tassage progressif par aiguilles et pliage Dutch-crown automatique avec un seul opérateur. | Investissement supérieur ; chargeur dédié par diamètre de cône. | Production industrielle dès 40 000 cônes par semaine. |
| Peseuse Associative 14 Têtes Gaufrées (BE-PK-31) + Conditionneuse Pots/Sachets sous Azote (BE-PK-32 / BE-PK-34) | 1 800 - 3 000 pots ou sachets / h | Trémies téflonnées anti-collage ; le balayage N2 abaisse l'oxygène sous 1,5 % pour 12 mois de conservation. | Demande du triphasé, de l'air comprimé sec et de l'azote. | Conditionneurs de fleurs voulant supprimer le surdosage manuel. |
Comment trancher : les 4 points de décision avant tout achat
1. Calculez le vrai point de bascule entre main-d'œuvre et machine
On n'achète pas de l'inox pour décorer l'atelier, mais on ne paie pas non plus trois opérateurs à s'abîmer les poignets. Au-delà de 12 heures de travail manuel hebdomadaire ou de 3 % de perte matière, l'équipement s'amortit en quelques semaines.
2. Dimensionnez sur votre produit le plus capricieux (Up to 1,800 Cones/hr (+/- 0.02 g))
Tout fonctionne avec une huile fluide ou une herbe sèche. Choisissez votre matériel pour vos recettes les plus exigeantes : live rosin pur, fleur résineuse ou lavage cryogénique exigeant 100 - 300 Cones / 90s Cycle.
3. Regardez le temps de changement de série avant la vitesse de pointe
Si vous changez cinq fois de variété ou de pod dans la journée, une ligne rigide qui demande quatre heures de démontage vous fera perdre de l'argent. Exigez des plateaux et raccords démontables en 15 minutes.
4. Exigez la preuve par l'image (vidéo FAT 4K non coupée)
Les promesses commerciales ne remplissent pas les flacons. Avant expédition, vérifiez sur une vidéo 4K continue que vos modules (BE-PK-01, BE-PK-02, BE-HV-05) tournent avec vos propres plateaux et votre tension électrique.
Les erreurs qui coûtent cher en production (et comment les éviter)
Laisser dériver Rotary Load-Cell Output en cours de poste
Dès que Rotary Load-Cell Output sort de la fenêtre Up to 1,800 Cones/hr (+/- 0.02 g), le filage, l'oxydation des terpènes ou les fuites commencent. Ne travaillez qu'avec une régulation PID fermée.
Créer un goulot d'étranglement en amont ou en aval
Atteindre 84 mm / 98 mm / 109 mm Standard sur une machine ne sert à rien si le capsulage ou le séchage derrière suit à la main. Alignez toute la cellule sur la même cadence.
Négliger la rigidité des plateaux et l'hygiène des raccords
Capsuler dans de la mousse souple ou bricoler des tuyaux ruine toute précision de 100 - 300 Cones / 90s Cycle. L'aluminium CNC 6061-T6 et l'inox sanitaire Tri-Clamp sont indispensables.
Les vraies questions des acheteurs et des opérateurs
Faut-il démarrer avec le plateau vibrant BE-PK-02 ou la rotative BE-PK-01 ?
Retenez BE-PK-02 sous 3 000 cônes/jour en multi-variétés ; passez sur BE-PK-01 (CELL-02) dès 4 000 cônes/jour ou pour une conformité pondérale à +/- 0,02 g.
Quand faut-il rester en manuel et quand passer sur BE-PK-01, BE-PK-02, BE-HV-05 ?
Pour quelques échantillons R&D, le manuel suffit. Dès que vous visez 84 mm / 98 mm / 109 mm Standard de manière répétable avec une tolérance de 100 - 300 Cones / 90s Cycle et un seul opérateur, BE-PK-01, BE-PK-02, BE-HV-05 s'impose.
Peut-on acquérir un seul module aujourd'hui et compléter la ligne ensuite ?
Oui. Chaque module (BE-PK-01, BE-PK-02, BE-HV-05) fonctionne de façon autonome sur vos utilités standard (6-Station Dutch Crown Fold) tout en partageant le standard de plateaux 100 cavités pour vos extensions futures.
Pour passer à l'action : les modules conçus pour ce procédé
On n'achète pas une machine pour se rassurer, mais pour résoudre un goulot mesuré. Voici les équipements adaptés à ce flux.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-PK-01 | Automated Rotary Pre-Roll Cone Filler & Twister | 800 - 1,800 cones/hr | EUR 8,500 | Panier |
| BE-PK-02 | High-Capacity Vibratory Tray Pre-Roll Cone Filler (100 - 300 Cones/Cycle) | 1,200 - 3,000 cones/hr | EUR 1,150 | Panier |
| BE-HV-05 | Low-RPM Cold-Milling Industrial Flower Shredder & Pre-Roll Grinder | 20 - 80 kg/hr | EUR 1,950 | Panier |
Pour aller plus loin
Broyage à Froid & Granulométrie (2 / 3 / 4 mm) : Éviter le Colmatage de Résine en Pré-Roulés
Pourquoi les broyeurs rapides chauffent la fleur au-delà de 45 C et comment le broyeur lent à grilles BE-HV-05 préserve les trichomes.
Peseuse Associative Gaufrée & Balayage d'Azote pour Pots et Sachets Child-Resistant
Comment la peseuse 14 têtes BE-PK-03 dose les fleurs résineuses à +/- 0,05 g et comment l'injection N2 (BE-PK-04 / BE-PK-05) abaisse l'oxygène résiduel sous 1,5 %.
Concevoir une Ligne Pre-Roll Commerciale (1 000 à 15 000 Cônes/Jour) : Broyage à Froid, Humidité, Tassage et Conditionnement
Tous les paramètres d'ingénierie pour produire des cônes pre-roll à combustion régulière avec BE-HV-05, BE-PK-02, BE-PK-01 et BE-PK-04.