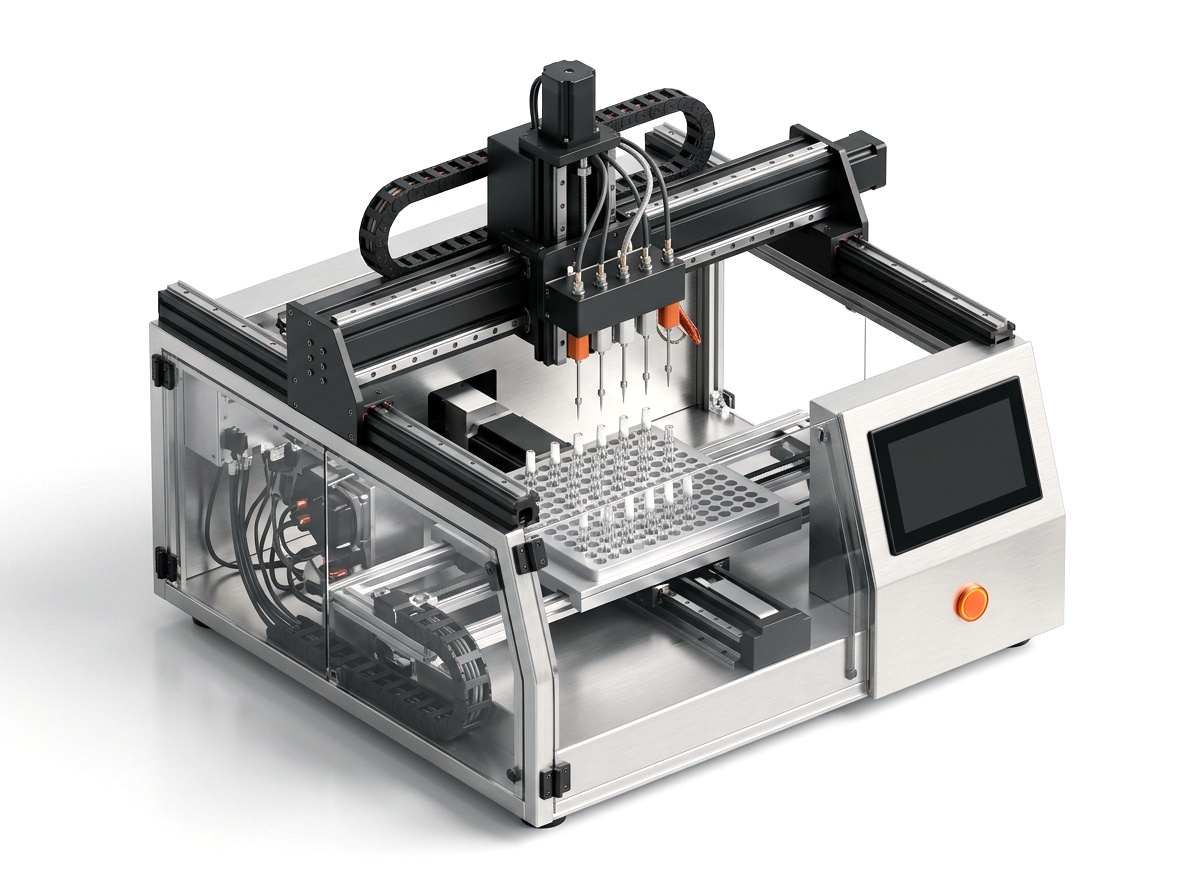
Remplissage des Vapes Jetables 2ml, 3ml et Double Chambre : Calibration Bi-Cuve et Plateaux CNC
Dosage simultané de deux extraits ou viscosités différentes dans les pods double chambre (1+1 ml) et AIO 2ml/3ml avec BE-VF-27 et BE-VF-28.
La réalité de l'atelier et la physique du procédé
Dosage simultané de deux extraits ou viscosités différentes dans les pods double chambre (1+1 ml) et AIO 2ml/3ml avec BE-VF-27 et BE-VF-28. En production industrielle, la différence entre un produit d'exception et un lot perdu tient rarement du mystère : c'est une question de physique appliquée. La maîtrise simultanée de Dual Tank Capacity (2 x 1.2 L Heated 316L Stainless Reservoirs) et de Center-to-Center Pitch (Adjustable 6.0 mm - 18.0 mm Twin Needle Head) constitue le socle de toute opération sérieuse. Dès que ces paramètres dérivent, la matière première subit des dégradations irréversibles.
Au cœur de l'atelier, la rentabilité réelle se joue dans l'équilibre entre Shot Accuracy (+/- 0.015 mL Independent Servo Pistons) et Supported Formats (1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO). Rien ne sert de surdimensionner une ligne si la régulation thermique ou mécanique reste approximative. C'est en verrouillant Parameter 5 autour de Standard que l'on obtient des cadences régulières, un nettoyage rapide et une conformité constante d'un lot à l'autre.
Pour guider votre choix d'investissement, prenez Parameter 6 (Standard) et l'architecture modulaire BE-VF-27, BE-VF-28, BE-VC-29 comme repères objectifs. Évaluez vos besoins selon votre volume hebdomadaire réel, le coût de votre main-d'œuvre et la simplicité de maintenance, afin de choisir l'outil exactement dimensionné pour votre atelier.
Fenêtre opératoire et valeurs de référence
| Paramètre | Spécification |
|---|---|
| Dual Tank Capacity | 2 x 1.2 L Heated 316L Stainless Reservoirs |
| Center-to-Center Pitch | Adjustable 6.0 mm - 18.0 mm Twin Needle Head |
| Shot Accuracy | +/- 0.015 mL Independent Servo Pistons |
| Supported Formats | 1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO |
Pas à pas : comment maîtriser le procédé du début à la fin
Étape 1 : Mesurer la matière et verrouiller la fenêtre (Dual Tank Capacity : 2 x 1.2 L Heated 316L Stainless Reservoirs)
Ne demandez pas à un automate de corriger une matière première mal préparée. Avant de lancer le poste, contrôlez viscosité, humidité ou granulométrie : maintenir Dual Tank Capacity dans la plage 2 x 1.2 L Heated 316L Stainless Reservoirs est la clé d'un lot sans rebut.
Étape 2 : Établir l'équilibre thermique et mécanique (Center-to-Center Pitch : Adjustable 6.0 mm - 18.0 mm Twin Needle Head)
Laissez quinze minutes aux blocs chauffants, doubles enveloppes ou guides pour se stabiliser à Adjustable 6.0 mm - 18.0 mm Twin Needle Head. L'inox froid vole des calories aux premières pièces ; à l'équilibre, la millième unité sort identique à la première.
Étape 3 : Valider sur une passe de calibration (Shot Accuracy : +/- 0.015 mL Independent Servo Pistons)
Il faudrait être aveugle pour lancer 5 000 pièces sans pesée témoin. Faites tourner un lot test à la cadence cible (+/- 0.015 mL Independent Servo Pistons), pesez au centième de gramme (0,01 g) et inspectez l'étanchéité et l'aspect visuel.
Étape 4 : Boucler l'opération dans le délai critique (Supported Formats : 1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO)
Enchaînez immédiatement le scellage, la purge ou le balayage azote selon les paramètres prévus (1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO). Nettoyez les pièces en contact (inox 304/316L) à chaud dès la fin de poste.
Toutes les options sur la table : que choisir selon votre cadence ?
| Option / Approche | Cadence journalière réelle | Points forts réels | Limites et angles morts | Pour quel atelier est-ce le bon choix ? |
|---|---|---|---|---|
| Seringue chauffante manuelle / pistolet à gâchette | 300 - 800 unités / jour | Investissement minime ; parfait pour 50 échantillons. | Fatigue musculaire ; dérive de dosage de +/- 5 % ; le capsulage tardif noie le conduit d'air. | R&D ou micro-séries sous 1 000 pièces par semaine. |
| Remplisseuse de table 1 canal (BE-VF-15 / BE-VF-27) + presse manuelle | 2 000 - 4 500 unités / jour | Précision servo (+/- 0,5 %) avec aiguille chauffée ; changement de variété en 10 minutes. | Indexation manuelle du plateau par l'opérateur. | Ateliers produisant 5 000 à 15 000 unités par semaine avec de nombreuses recettes. |
| Portique CNC 5 Canaux Chauffés (BE-VF-28) + Plateaux Alu CNC 100 Cavités + Capsuleuse 100 Postes (BE-VC-29 / BE-VC-30) | 15 000 - 28 000 unités / jour (3 600/h) | Remplit 100 cartouches en 70 secondes ; le plateau aluminium passe directement sous la presse pour sceller les 100 pièces en moins de 90 secondes. | Nécessite des plateaux aluminium usinés selon le plan CAD de votre dispositif (+/- 0,02 mm). | Production commerciale dès 15 000 pièces/semaine cherchant zéro fuite avec un seul opérateur. |
| Monobloc rotatif intégral | 35 000+ unités / jour | Alimentation automatique pour une référence unique. | 4 à 6 heures de réglage au moindre changement de pod ; budget quadruplé. | Façonniers industriels dédiés à un seul modèle standardisé. |
Comment trancher : les 4 points de décision avant tout achat
1. Calculez le vrai point de bascule entre main-d'œuvre et machine
On n'achète pas de l'inox pour décorer l'atelier, mais on ne paie pas non plus trois opérateurs à s'abîmer les poignets. Au-delà de 12 heures de travail manuel hebdomadaire ou de 3 % de perte matière, l'équipement s'amortit en quelques semaines.
2. Dimensionnez sur votre produit le plus capricieux (2 x 1.2 L Heated 316L Stainless Reservoirs)
Tout fonctionne avec une huile fluide ou une herbe sèche. Choisissez votre matériel pour vos recettes les plus exigeantes : live rosin pur, fleur résineuse ou lavage cryogénique exigeant Adjustable 6.0 mm - 18.0 mm Twin Needle Head.
3. Regardez le temps de changement de série avant la vitesse de pointe
Si vous changez cinq fois de variété ou de pod dans la journée, une ligne rigide qui demande quatre heures de démontage vous fera perdre de l'argent. Exigez des plateaux et raccords démontables en 15 minutes.
4. Exigez la preuve par l'image (vidéo FAT 4K non coupée)
Les promesses commerciales ne remplissent pas les flacons. Avant expédition, vérifiez sur une vidéo 4K continue que vos modules (BE-VF-27, BE-VF-28, BE-VC-29) tournent avec vos propres plateaux et votre tension électrique.
Les erreurs qui coûtent cher en production (et comment les éviter)
Laisser dériver Dual Tank Capacity en cours de poste
Dès que Dual Tank Capacity sort de la fenêtre 2 x 1.2 L Heated 316L Stainless Reservoirs, le filage, l'oxydation des terpènes ou les fuites commencent. Ne travaillez qu'avec une régulation PID fermée.
Créer un goulot d'étranglement en amont ou en aval
Atteindre +/- 0.015 mL Independent Servo Pistons sur une machine ne sert à rien si le capsulage ou le séchage derrière suit à la main. Alignez toute la cellule sur la même cadence.
Négliger la rigidité des plateaux et l'hygiène des raccords
Capsuler dans de la mousse souple ou bricoler des tuyaux ruine toute précision de Adjustable 6.0 mm - 18.0 mm Twin Needle Head. L'aluminium CNC 6061-T6 et l'inox sanitaire Tri-Clamp sont indispensables.
Les vraies questions des acheteurs et des opérateurs
Comment les plateaux CNC en aluminium protègent-ils le port USB-C lors du pressage des embouts ?
Chaque empreinte soutient les parois du boîtier tout en ménageant un dégagement de 2,0 mm sous le connecteur USB-C et le capteur.
Quand faut-il rester en manuel et quand passer sur BE-VF-27, BE-VF-28, BE-VC-29 ?
Pour quelques échantillons R&D, le manuel suffit. Dès que vous visez +/- 0.015 mL Independent Servo Pistons de manière répétable avec une tolérance de Adjustable 6.0 mm - 18.0 mm Twin Needle Head et un seul opérateur, BE-VF-27, BE-VF-28, BE-VC-29 s'impose.
Peut-on acquérir un seul module aujourd'hui et compléter la ligne ensuite ?
Oui. Chaque module (BE-VF-27, BE-VF-28, BE-VC-29) fonctionne de façon autonome sur vos utilités standard (1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO) tout en partageant le standard de plateaux 100 cavités pour vos extensions futures.
Pour passer à l'action : les modules conçus pour ce procédé
On n'achète pas une machine pour se rassurer, mais pour résoudre un goulot mesuré. Voici les équipements adaptés à ce flux.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VF-27 | Dual-Chamber & Dual-Flavor Heated Vape Filling Machine | 800 - 1,600 pcs/hr | EUR 2,950 | Panier |
| BE-VF-28 | 5-Needle Heated CNC Gantry Filler | 3,600 - 5,400 pcs/hr | EUR 7,200 | Panier |
| BE-VC-29 | Four-Column Pneumatic Platen Tray Vape Capping Press | 3,000 - 6,000 pcs/hr | EUR 1,250 | Panier |
Pour aller plus loin
Cartouches 510 vs Pods Sans Tige : Jauge d'Aiguille, Décalage Excentrique & Régulation PID
Pourquoi le positionnement CNC excentrique (+/- 0,02 mm) avec aiguilles 14G-16G et collecteurs chauffés à 70-110 C supprime le filage et les bulles d'air.
Plateaux CNC Aluminium 100 Empreintes vs Mousse : Pourquoi le Parallélisme Sauve le Verre
Pourquoi les mousses d'emballage fléchissent sous la presse pneumatique et comment l'aluminium 6061-T6 usiné à +/- 0,02 mm unifie remplissage et sertissage.
Bouchage Vape : Visseuse CNC à Couple Servo (BE-VC-30) vs Presse à Plateau 4 Colonnes (BE-VC-29)
Comment associer les pods encliquetables (BE-VC-29) et les embouts 510 vissés (BE-VC-30) autour du même plateau CNC 100 empreintes.