Guía de Compra de Llenadoras de Vapes (150 a 5.400 uds/h): Pistola Manual, Sobremesa, Pórtico CNC y Monobloque
Cómo elegir entre la pistola térmica BE-VF-25, sobremesa BE-VF-24, pórtico CNC de 1 aguja BE-VF-15, pórtico de 5 canales BE-VF-28 y monobloque rotativo BE-EX-04.
La realidad del taller y la física del proceso
Cómo elegir entre la pistola térmica BE-VF-25, sobremesa BE-VF-24, pórtico CNC de 1 aguja BE-VF-15, pórtico de 5 canales BE-VF-28 y monobloque rotativo BE-EX-04. Antes de comparar precios de máquinas conviene entender qué ocurre exactamente con la materia prima en cada segundo del proceso. Todo empieza controlando Stage 1 (BE-VF-25 Gun) en el rango de 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches junto con Stage 2 (BE-VF-24 Benchtop) en 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo. Cuando esas dos variables se mantienen estables, el proceso deja de depender de la suerte del operario y se convierte en un estándar repetible.
El verdadero cuello de botella en planta suele aparecer al coordinar Stage 3 (BE-VF-15 1-Nozzle CNC) (1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray) con Stage 4 (BE-VF-28 5-Channel CNC) (3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke). Comprar más velocidad sin controlar la física del producto solo sirve para fabricar defectos más rápido. Mantener Parameter 5 dentro de Standard es lo que separa una línea rentable y limpia de una jornada llena de paradas y mermas.
A la hora de decidir qué equipamiento incorporar, utilice Parameter 6 (Standard) y la arquitectura de BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04 como referencia técnica real. Compare honestamente su volumen semanal actual frente a las horas de mano de obra que invierte su equipo y elija el escalón tecnológico que resuelva su limitación principal desde la primera semana.
Parámetros y ventana operativa de referencia
| Parámetro | Especificación |
|---|---|
| Stage 1 (BE-VF-25 Gun) | 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches |
| Stage 2 (BE-VF-24 Benchtop) | 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo |
| Stage 3 (BE-VF-15 1-Nozzle CNC) | 1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray |
| Stage 4 (BE-VF-28 5-Channel CNC) | 3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke |
Paso a paso: cómo hacerlo bien en planta
Paso 1: Medir la materia prima y definir la ventana (Stage 1 (BE-VF-25 Gun): 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches)
¿De qué sirve la máquina más rápida si la materia prima entra fuera de punto? Antes de pulsar un botón, verifique viscosidad, humedad o calibre. Mantener Stage 1 (BE-VF-25 Gun) dentro de 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches es lo que separa la artesanía repetible del azar.
Paso 2: Estabilizar el equilibrio térmico y mecánico (Stage 2 (BE-VF-24 Benchtop): 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo)
Conceda 15 minutos a los bloques calefactados, camisas de frío o guías para estabilizarse en 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo. El acero frío roba calor a las primeras unidades; cuando el sistema alcanza el equilibrio, la pieza número mil sale idéntica a la primera.
Paso 3: Ejecutar una pasada corta de calibración (Stage 3 (BE-VF-15 1-Nozzle CNC): 1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray)
Nunca lance un turno completo a ciegas. Realice una prueba corta al ritmo objetivo (1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray), compruebe el peso en balanza analítica de 0,01 g y revise cierres, tricomas o transparencia bajo buena luz.
Paso 4: Cerrar el ciclo dentro de la ventana física (Stage 4 (BE-VF-28 5-Channel CNC): 3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke)
Complete el tapado, curado o barrido de nitrógeno inmediatamente dentro de las condiciones previstas (3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke). Limpie el acero 304/316L al terminar el turno mientras los restos siguen templados.
Todas las opciones frente a frente: ¿qué existe y qué necesita realmente?
| Opción / Método | Producción diaria real | Dónde brilla (Ventajas) | Dónde sufre (Límites) | Quién debería elegir esta opción |
|---|---|---|---|---|
| Jeringa calefactada manual / pistola de gatillo | 300 - 800 unidades / día | Inversión mínima; útil para muestras de 50 unidades. | Fatiga en la muñeca; variación de +/- 5% por enfriamiento; el tapado lento provoca fugas por el conducto de aire. | Muestreo de I+D o lotes inferiores a 1.000 unidades por semana. |
| Llenadora de sobremesa de 1 canal (BE-VF-15 / BE-VF-27) + prensa manual | 2.000 - 4.500 unidades / día | Dosificación servo (+/- 0,5%) con aguja calefactada; cambio de cepa en 10 minutos. | El operario desplaza la bandeja manualmente. | Laboratorios con múltiples cepas y entre 5.000 y 15.000 unidades semanales. |
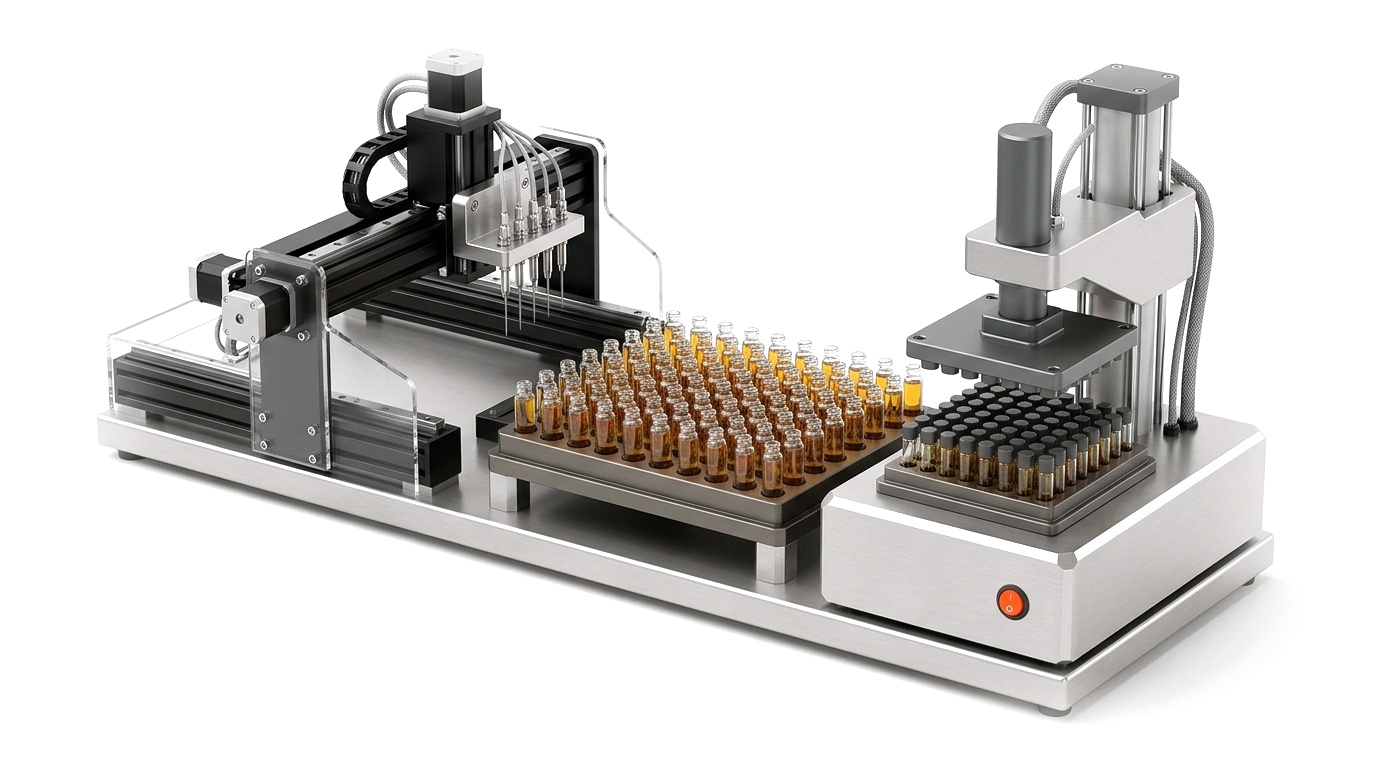
| Pórtico CNC Calefactado de 5 Canales (BE-VF-28) + Bandejas CNC de 100 Cavidades + Tapadora de 100 Unidades (BE-VC-29 / BE-VC-30) | 15.000 - 28.000 uds / día (3.600/h) | Llena 100 cartuchos en 70 segundos; la bandeja de aluminio pasa directo a la prensa y sella las 100 unidades dentro de la ventana de 90 segundos. | Requiere bandejas de aluminio mecanizadas según el plano CAD de su dispositivo (+/- 0,02 mm). | Plantas comerciales de 15.000 a más de 100.000 unidades semanales con un solo operario. |
| Monobloque rotativo totalmente automático | 35.000+ unidades / día | Alimentación continua sin intervención para un único modelo fijo. | De 4 a 6 horas de cambio de formato si cambia de pod; inversión cuatro veces mayor. | Maquiladores de gran volumen dedicados a un solo formato de cartucho. |
Cómo decidir sin equivocarse: los 4 puntos clave antes de comprar
1. ¿Cuántas horas pierde hoy su equipo haciendo esto a mano?
No compre máquinas por vanidad, pero tampoco regale su margen en fatiga manual. Si dos personas dedican más de 12 horas semanales a esta tarea o la merma supera el 3%, el equipo se paga solo en semanas.
2. Elija la máquina pensando en su extracto o flor más difícil (150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches)
Cualquier equipo funciona con líquidos ligeros o hierba seca. Dimensione su inversión para su producto más exigente: live rosin puro, flor muy resinosa o extracciones criogénicas con precisión de 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo.
3. Pregunte cuánto se tarda en cambiar de formato o de cepa
Si produce cinco referencias distintas al día, una línea rígida que tarda cuatro horas en ajustarse pasará la mitad del día parada. Priorice bandejas y cabezales modulares que cambian en 15 minutos.
4. Exija ver su propia línea trabajando en vídeo 4K antes del envío
Los catálogos lo aguantan todo; el taller no. Antes de embarcar (BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04), compruebe en un vídeo 4K sin cortes cómo trabaja su máquina con sus bandejas y su voltaje real.
Errores costosos que arruinan lotes (y cómo evitarlos)
Descuidar la estabilidad de Stage 1 (BE-VF-25 Gun)
Cuando Stage 1 (BE-VF-25 Gun) se sale de 150 - 400 pcs/hr (EUR 290) — R&D & Micro-Batches a mitad de turno, aparecen hilos, pérdida de terpenos o cierres defectuosos. Utilice siempre control PID real.
Comprar una máquina rápida rodeada de cuellos de botella
De nada sirve alcanzar 1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray en un paso si el anterior o el posterior van a ritmo manual. Equilibre toda la línea al mismo compás.
Ahorrar en bandejas CNC o conexiones sanitarias
Tapar sobre espuma blanda o usar mangueras imprecisas arruina cualquier tolerancia de 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo. El aluminio CNC 6061-T6 y el acero sanitario se pagan desde el primer lote.
Preguntas reales de compradores y jefes de planta
¿A partir de qué volumen mensual se amortiza pasar de la BE-VF-15 de 1 aguja a la BE-VF-28 de 5 canales?
A partir de 15.000 unidades al mes, la diferencia de EUR 3.000 se recupera en el primer lote gracias al ciclo de 70 segundos por bandeja de 100 cavidades.
¿Cuándo conviene seguir a mano y cuándo dar el salto a BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04?
Para muestras esporádicas de laboratorio, el trabajo manual basta. En cuanto necesita un ritmo constante de 1,200 - 1,800 pcs/hr (EUR 4,200) — 100-Cavity Tray, precisión de 600 - 1,200 pcs/hr (EUR 1,850) — Foot-Pedal Servo y operar con una sola persona sin mermas, BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04 es el paso natural.
¿Podemos empezar con un solo módulo e integrar el resto más adelante?
Por supuesto. Cada equipo (BE-VF-25, BE-VF-24, BE-VF-15, BE-VF-28, BE-EX-04) funciona de forma autónoma con acometidas estándar (3,600 - 5,400 pcs/hr (EUR 7,200) — 5 Needles / Stroke) y comparte la misma geometría de bandejas de 100 cavidades para crecer sin tirar nada.
Si ya tomó su decisión: equipamiento modular compatible
Una máquina solo tiene sentido cuando el proceso está claro. Estos son los módulos diseñados para este flujo de trabajo.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VF-25 | 25ml PID Heated Syringe Filling Gun | 150 - 400 pcs/hr | EUR 290 | Carrito |
| BE-VF-24 | Semi-Automatic Benchtop Heated Vape Filling Machine | 600 - 1,200 pcs/hr | EUR 1,850 | Carrito |
| BE-VF-15 | Single-Nozzle X-Y-Z CNC Tray Filler | 1,200 - 1,800 pcs/hr | EUR 4,200 | Carrito |
| BE-VF-28 | 5-Needle Heated CNC Gantry Filler | 3,600 - 5,400 pcs/hr | EUR 7,200 | Carrito |
| BE-EX-04 | Turnkey Rotary Monoblock Oil Cartridge Filling & Capping Line | 1,800 - 3,000 pcs/hr | EUR 10,900 | Carrito |
Qué leer a continuación
Cartuchos 510 vs. Pods Sin Poste: Calibre de Aguja, Holgura Excéntrica y Control PID
Cómo la trayectoria CNC excéntrica (+/- 0,02 mm) con agujas 14G-16G y colectores calefactados a 70-110 C elimina las burbujas y el goteo en destilados y live rosin.
Bandejas CNC de Aluminio de 100 Cavidades vs. Espuma: Cómo el Paralelismo Evita Roturas de Vidrio
Por qué las bandejas de espuma ceden bajo presión neumática y cómo el aluminio 6061-T6 mecanizado a +/- 0,02 mm permite llenar y sellar 100 unidades sin tocar un solo cartucho.
Sellado de Cartuchos Vape: Roscadora CNC por Par (BE-VC-30) vs. Prensa Neumática de 4 Columnas (BE-VC-29)
Cómo elegir entre prensado de plato completo para pods a presión (BE-VC-29) y roscado servo controlado por par para boquillas 510 (BE-VC-30).