Dimensionamiento de Línea Poscosecha (kg/h): Equilibrio entre Despalilladora, Peladora, Secador y Clasificadora
Cálculo del balance de masa húmedo-seco (4,5:1) para sincronizar BE-HV-02, BE-HV-01, BE-HV-03 y BE-HV-04 sin cuellos de botella.
La realidad del taller y la física del proceso
Cálculo del balance de masa húmedo-seco (4,5:1) para sincronizar BE-HV-02, BE-HV-01, BE-HV-03 y BE-HV-04 sin cuellos de botella. Antes de comparar precios de máquinas conviene entender qué ocurre exactamente con la materia prima en cada segundo del proceso. Todo empieza controlando Wet-to-Dry Shrinkage Ratio en el rango de 4.5 : 1 (300 kg Wet -> ~66 kg Dry Flower) junto con Drying Cycle (BE-HV-03) en 36 - 72 Hours Closed-Loop @ 20-35 C. Cuando esas dos variables se mantienen estables, el proceso deja de depender de la suerte del operario y se convierte en un estándar repetible.
El verdadero cuello de botella en planta suele aparecer al coordinar Trimmer Match (BE-HV-01) (1 Tumbler per 1.5 Stem Buckers) con Sorter Output (BE-HV-04) (40 - 120 kg/hr Dry Graded Flower). Comprar más velocidad sin controlar la física del producto solo sirve para fabricar defectos más rápido. Mantener Parameter 5 dentro de Standard es lo que separa una línea rentable y limpia de una jornada llena de paradas y mermas.
A la hora de decidir qué equipamiento incorporar, utilice Parameter 6 (Standard) y la arquitectura de BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04 como referencia técnica real. Compare honestamente su volumen semanal actual frente a las horas de mano de obra que invierte su equipo y elija el escalón tecnológico que resuelva su limitación principal desde la primera semana.
Parámetros y ventana operativa de referencia
| Parámetro | Especificación |
|---|---|
| Wet-to-Dry Shrinkage Ratio | 4.5 : 1 (300 kg Wet -> ~66 kg Dry Flower) |
| Drying Cycle (BE-HV-03) | 36 - 72 Hours Closed-Loop @ 20-35 C |
| Trimmer Match (BE-HV-01) | 1 Tumbler per 1.5 Stem Buckers |
| Sorter Output (BE-HV-04) | 40 - 120 kg/hr Dry Graded Flower |
Paso a paso: cómo hacerlo bien en planta
Paso 1: Medir la materia prima y definir la ventana (Wet-to-Dry Shrinkage Ratio: 4.5 : 1 (300 kg Wet -> ~66 kg Dry Flower))
¿De qué sirve la máquina más rápida si la materia prima entra fuera de punto? Antes de pulsar un botón, verifique viscosidad, humedad o calibre. Mantener Wet-to-Dry Shrinkage Ratio dentro de 4.5 : 1 (300 kg Wet -> ~66 kg Dry Flower) es lo que separa la artesanía repetible del azar.
Paso 2: Estabilizar el equilibrio térmico y mecánico (Drying Cycle (BE-HV-03): 36 - 72 Hours Closed-Loop @ 20-35 C)
Conceda 15 minutos a los bloques calefactados, camisas de frío o guías para estabilizarse en 36 - 72 Hours Closed-Loop @ 20-35 C. El acero frío roba calor a las primeras unidades; cuando el sistema alcanza el equilibrio, la pieza número mil sale idéntica a la primera.
Paso 3: Ejecutar una pasada corta de calibración (Trimmer Match (BE-HV-01): 1 Tumbler per 1.5 Stem Buckers)
Nunca lance un turno completo a ciegas. Realice una prueba corta al ritmo objetivo (1 Tumbler per 1.5 Stem Buckers), compruebe el peso en balanza analítica de 0,01 g y revise cierres, tricomas o transparencia bajo buena luz.
Paso 4: Cerrar el ciclo dentro de la ventana física (Sorter Output (BE-HV-04): 40 - 120 kg/hr Dry Graded Flower)
Complete el tapado, curado o barrido de nitrógeno inmediatamente dentro de las condiciones previstas (40 - 120 kg/hr Dry Graded Flower). Limpie el acero 304/316L al terminar el turno mientras los restos siguen templados.
Todas las opciones frente a frente: ¿qué existe y qué necesita realmente?
| Opción / Método | Producción diaria real | Dónde brilla (Ventajas) | Dónde sufre (Límites) | Quién debería elegir esta opción |
|---|---|---|---|---|
| Jeringa calefactada manual / pistola de gatillo | 300 - 800 unidades / día | Inversión mínima; útil para muestras de 50 unidades. | Fatiga en la muñeca; variación de +/- 5% por enfriamiento; el tapado lento provoca fugas por el conducto de aire. | Muestreo de I+D o lotes inferiores a 1.000 unidades por semana. |
| Llenadora de sobremesa de 1 canal (BE-VF-15 / BE-VF-27) + prensa manual | 2.000 - 4.500 unidades / día | Dosificación servo (+/- 0,5%) con aguja calefactada; cambio de cepa en 10 minutos. | El operario desplaza la bandeja manualmente. | Laboratorios con múltiples cepas y entre 5.000 y 15.000 unidades semanales. |
| Pórtico CNC Calefactado de 5 Canales (BE-VF-28) + Bandejas CNC de 100 Cavidades + Tapadora de 100 Unidades (BE-VC-29 / BE-VC-30) | 15.000 - 28.000 uds / día (3.600/h) | Llena 100 cartuchos en 70 segundos; la bandeja de aluminio pasa directo a la prensa y sella las 100 unidades dentro de la ventana de 90 segundos. | Requiere bandejas de aluminio mecanizadas según el plano CAD de su dispositivo (+/- 0,02 mm). | Plantas comerciales de 15.000 a más de 100.000 unidades semanales con un solo operario. |
| Monobloque rotativo totalmente automático | 35.000+ unidades / día | Alimentación continua sin intervención para un único modelo fijo. | De 4 a 6 horas de cambio de formato si cambia de pod; inversión cuatro veces mayor. | Maquiladores de gran volumen dedicados a un solo formato de cartucho. |
Cómo decidir sin equivocarse: los 4 puntos clave antes de comprar
1. ¿Cuántas horas pierde hoy su equipo haciendo esto a mano?
No compre máquinas por vanidad, pero tampoco regale su margen en fatiga manual. Si dos personas dedican más de 12 horas semanales a esta tarea o la merma supera el 3%, el equipo se paga solo en semanas.
2. Elija la máquina pensando en su extracto o flor más difícil (4.5 : 1 (300 kg Wet -> ~66 kg Dry Flower))
Cualquier equipo funciona con líquidos ligeros o hierba seca. Dimensione su inversión para su producto más exigente: live rosin puro, flor muy resinosa o extracciones criogénicas con precisión de 36 - 72 Hours Closed-Loop @ 20-35 C.
3. Pregunte cuánto se tarda en cambiar de formato o de cepa
Si produce cinco referencias distintas al día, una línea rígida que tarda cuatro horas en ajustarse pasará la mitad del día parada. Priorice bandejas y cabezales modulares que cambian en 15 minutos.
4. Exija ver su propia línea trabajando en vídeo 4K antes del envío
Los catálogos lo aguantan todo; el taller no. Antes de embarcar (BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04), compruebe en un vídeo 4K sin cortes cómo trabaja su máquina con sus bandejas y su voltaje real.
Errores costosos que arruinan lotes (y cómo evitarlos)
Descuidar la estabilidad de Wet-to-Dry Shrinkage Ratio
Cuando Wet-to-Dry Shrinkage Ratio se sale de 4.5 : 1 (300 kg Wet -> ~66 kg Dry Flower) a mitad de turno, aparecen hilos, pérdida de terpenos o cierres defectuosos. Utilice siempre control PID real.
Comprar una máquina rápida rodeada de cuellos de botella
De nada sirve alcanzar 1 Tumbler per 1.5 Stem Buckers en un paso si el anterior o el posterior van a ritmo manual. Equilibre toda la línea al mismo compás.
Ahorrar en bandejas CNC o conexiones sanitarias
Tapar sobre espuma blanda o usar mangueras imprecisas arruina cualquier tolerancia de 36 - 72 Hours Closed-Loop @ 20-35 C. El aluminio CNC 6061-T6 y el acero sanitario se pagan desde el primer lote.
Preguntas reales de compradores y jefes de planta
¿Cuánta energía ahorra el secador cerrado de bomba de calor BE-HV-03 frente a salas de secado ventiladas?
Al condensar la humedad en circuito cerrado recuperando el calor latente, el BE-HV-03 reduce el consumo eléctrico un 60-70 % y retiene los terpenos.
¿Cuándo conviene seguir a mano y cuándo dar el salto a BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04?
Para muestras esporádicas de laboratorio, el trabajo manual basta. En cuanto necesita un ritmo constante de 1 Tumbler per 1.5 Stem Buckers, precisión de 36 - 72 Hours Closed-Loop @ 20-35 C y operar con una sola persona sin mermas, BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04 es el paso natural.
¿Podemos empezar con un solo módulo e integrar el resto más adelante?
Por supuesto. Cada equipo (BE-HV-02, BE-HV-01, BE-HV-03, BE-HV-04) funciona de forma autónoma con acometidas estándar (40 - 120 kg/hr Dry Graded Flower) y comparte la misma geometría de bandejas de 100 cavidades para crecer sin tirar nada.
Si ya tomó su decisión: equipamiento modular compatible
Una máquina solo tiene sentido cuando el proceso está claro. Estos son los módulos diseñados para este flujo de trabajo.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-HV-02 | High-Torque Wet & Dry Stem Bucking / De-Budding Machine | 25 - 65 kg/hr | EUR 2,400 | Carrito |
| BE-HV-01 | Commercial Wet & Dry Tumbler Bud Trimming Machine | 15 - 45 kg/hr (wet) / 4 - 12 kg/hr (dry) | EUR 2,800 | Carrito |
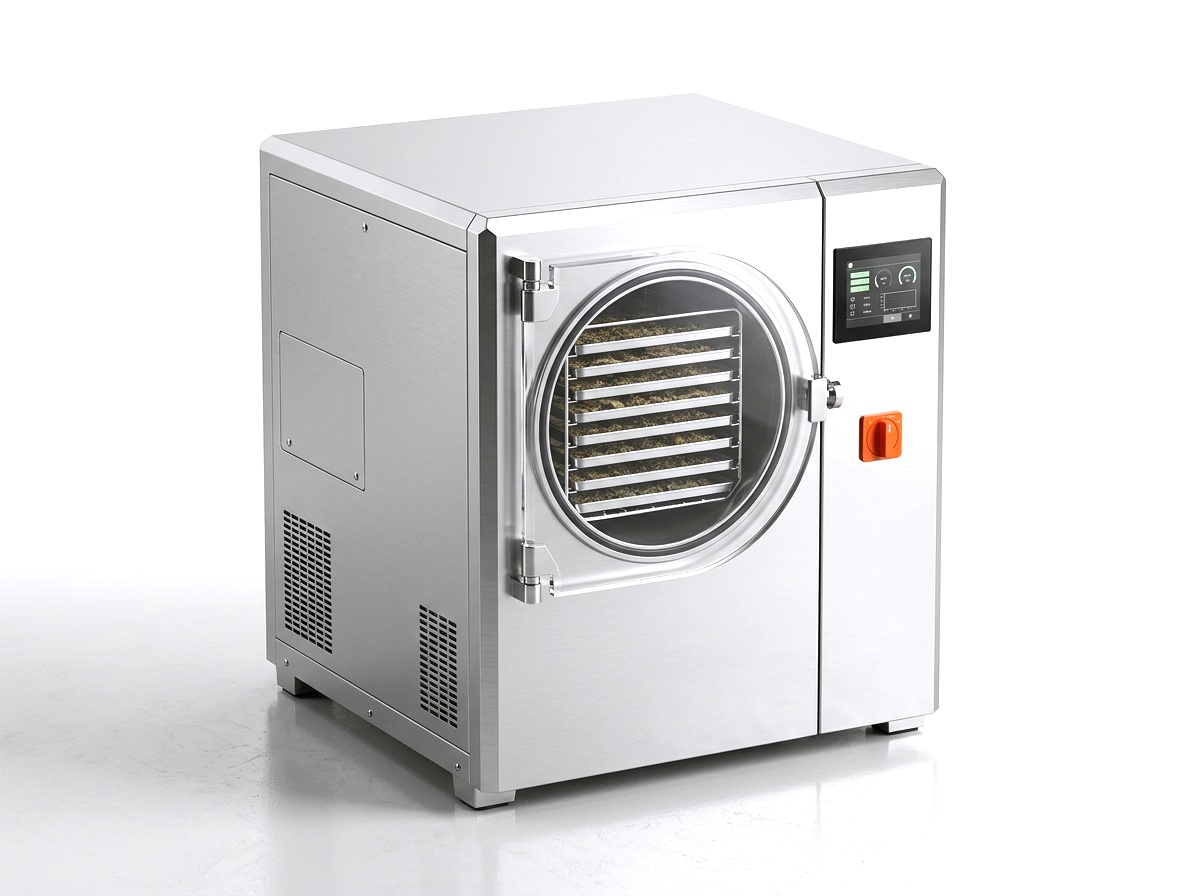
| BE-HV-03 | Low-Temperature Heat-Pump Tray & Belt Botanical Dryer | 100 - 350 kg wet batch capacity | EUR 6,800 | Carrito |
| BE-HV-04 | Multi-Tier Flower Size Sorter & Grade Classifier | 40 - 120 kg/hr | EUR 3,200 | Carrito |
Qué leer a continuación
Manicurado en Húmedo vs. Seco y Despalillado: Conservar la Estructura Floral a Escala
Cómo secuenciar el despalillador de neopreno (BE-HV-02), la peladora rotativa VFD (BE-HV-01) y la clasificadora de 4 niveles (BE-HV-04).
Secador Botánico de Bomba de Calor en Circuito Cerrado (BE-HV-03) vs. Salas de Secado Abiertas
Cómo la deshumidificación por bomba de calor a 20-55 C (BE-HV-03) elimina bolsas de humedad, ahorra un 60% de energía y estabiliza la actividad de agua en 0,58 aw.
Procesamiento Poscosecha de Cáñamo y Cannabis: Líneas de Flor y Biomasa vs. Decorticación de Fibra
Por qué las líneas poscosecha que preservan tricomas (BE-HV-01 a BE-HV-05) son mecánicamente distintas a las decorticadoras agrícolas de tallo.