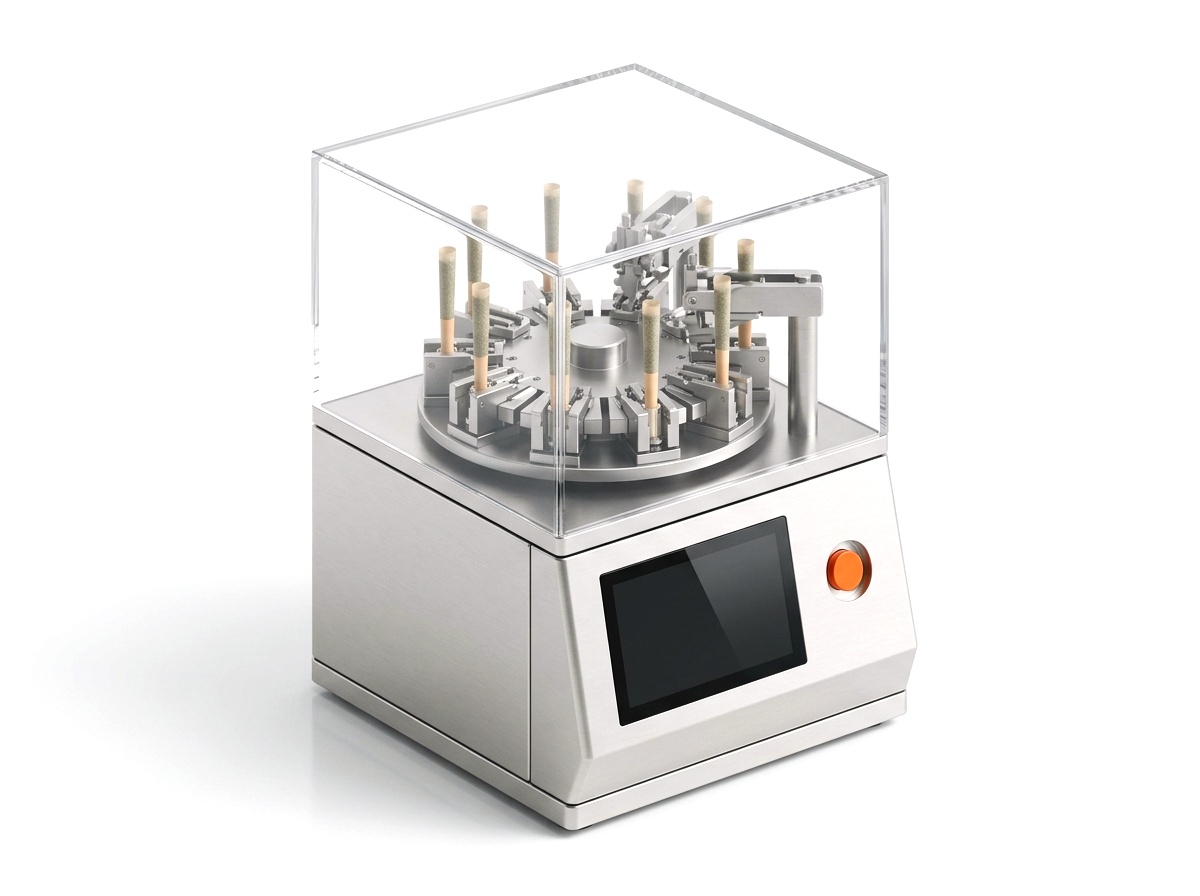
Pesadora Multicabezal Gofrada y Barrido de Nitrógeno en Frascos y Bolsas Mylar
Cómo la pesadora de 14 cabezales BE-PK-03 maneja flor resinosa a +/- 0,05 g y cómo la inyección de N2 (BE-PK-04 / BE-PK-05) reduce el oxígeno residual por debajo del 1,5%.
La realidad del taller y la física del proceso
La flor resinosa se adhiere al acero liso y el oxígeno atmosférico (20,9%) degrada los terpenos dentro del envase.
La pesadora combinada BE-PK-03 reduce un 68% la superficie de fricción mediante placas gofradas con PTFE, logrando +/- 0,05 g en dosis de 3,5 g o 7,0 g.
Antes del sellado en la línea de frascos BE-PK-04 o en la envasadora rotativa de bolsas BE-PK-05, una lanza de nitrógeno purga el espacio de cabeza a menos del 1,5% de O2.
Parámetros y ventana operativa de referencia
| Parámetro | Especificación |
|---|---|
| Multihead Combination Weigher | 10 / 14 Dimpled Buckets (+/- 0.05 g) |
| Headspace Residual Oxygen | < 1.5% O2 via Modified Atmosphere N2 Flush |
| Jar & Pouch Speed | 25 - 45 Containers/min |
| Contact Surface | Teflon-Dimpled 304 SS Anti-Stick |
Paso a paso: cómo hacerlo bien en planta
Paso 1: Medir la materia prima y definir la ventana (Multihead Combination Weigher: 10 / 14 Dimpled Buckets (+/- 0.05 g))
¿De qué sirve la máquina más rápida si la materia prima entra fuera de punto? Antes de pulsar un botón, verifique viscosidad, humedad o calibre. Mantener Multihead Combination Weigher dentro de 10 / 14 Dimpled Buckets (+/- 0.05 g) es lo que separa la artesanía repetible del azar.
Paso 2: Estabilizar el equilibrio térmico y mecánico (Headspace Residual Oxygen: < 1.5% O2 via Modified Atmosphere N2 Flush)
Conceda 15 minutos a los bloques calefactados, camisas de frío o guías para estabilizarse en < 1.5% O2 via Modified Atmosphere N2 Flush. El acero frío roba calor a las primeras unidades; cuando el sistema alcanza el equilibrio, la pieza número mil sale idéntica a la primera.
Paso 3: Ejecutar una pasada corta de calibración (Jar & Pouch Speed: 25 - 45 Containers/min)
Nunca lance un turno completo a ciegas. Realice una prueba corta al ritmo objetivo (25 - 45 Containers/min), compruebe el peso en balanza analítica de 0,01 g y revise cierres, tricomas o transparencia bajo buena luz.
Paso 4: Cerrar el ciclo dentro de la ventana física (Contact Surface: Teflon-Dimpled 304 SS Anti-Stick)
Complete el tapado, curado o barrido de nitrógeno inmediatamente dentro de las condiciones previstas (Teflon-Dimpled 304 SS Anti-Stick). Limpie el acero 304/316L al terminar el turno mientras los restos siguen templados.
Todas las opciones frente a frente: ¿qué existe y qué necesita realmente?
| Opción / Método | Producción diaria real | Dónde brilla (Ventajas) | Dónde sufre (Límites) | Quién debería elegir esta opción |
|---|---|---|---|---|
| Picadora de cuchillas + caja vibratoria plástica de 100 conos + cierre manual | 500 - 1.500 conos / día | Menos de 1.000 EUR de inversión inicial. | El calor de la cuchilla degrada terpenos; variación de peso de +/- 18%; quemado irregular; exige cuatro operarios cerrando puntas. | Micro-lotes de prueba inferiores a 2.000 conos por semana. |
| Molino en Frío de Bajas RPM (BE-HV-05) + Llenadora Vibratoria de 300 Conos (BE-PR-17) + Etiquetadora de Tubos (BE-PK-33) | 3.000 - 6.000 conos / día | Corte esponjoso de 3 mm para un tiro limpio; llena 300 conos por ciclo con baja inversión. | La carga de conos y el pliegue superior siguen siendo manuales. | Marcas en crecimiento de 10.000 a 25.000 conos semanales en formatos de 84, 98 y 109 mm. |
| Molino en Frío (BE-HV-05) + Máquina Rotativa Automática de Pre-Rolls (BE-PR-16) + Línea de Nitrógeno (CELL-02) | 10.000 - 14.000 conos / día (1.800/h) | Pesaje por celda de carga (+/- 0,02 g), compactación progresiva por agujas y cierre Dutch-crown automático con 1 solo operario. | Mayor inversión; cargador específico por diámetro de cono. | Plantas comerciales a partir de 40.000 unidades por semana. |
| Pesadora Multicabezal Gofrada de 14 Cabezales (BE-PK-31) + Envasadora de Frascos/Bolsas con N2 (BE-PK-32 / BE-PK-34) | 1.800 - 3.000 envases / h | Tolvas con relieve de teflón que evitan que la flor resinosa se pegue; el nitrógeno baja el oxígeno a <1,5% para 12 meses de frescura. | Requiere corriente trifásica, aire comprimido seco y nitrógeno. | Productores de flor que quieren eliminar la merma del pesaje manual. |
Cómo decidir sin equivocarse: los 4 puntos clave antes de comprar
1. ¿Cuántas horas pierde hoy su equipo haciendo esto a mano?
No compre máquinas por vanidad, pero tampoco regale su margen en fatiga manual. Si dos personas dedican más de 12 horas semanales a esta tarea o la merma supera el 3%, el equipo se paga solo en semanas.
2. Elija la máquina pensando en su extracto o flor más difícil (10 / 14 Dimpled Buckets (+/- 0.05 g))
Cualquier equipo funciona con líquidos ligeros o hierba seca. Dimensione su inversión para su producto más exigente: live rosin puro, flor muy resinosa o extracciones criogénicas con precisión de < 1.5% O2 via Modified Atmosphere N2 Flush.
3. Pregunte cuánto se tarda en cambiar de formato o de cepa
Si produce cinco referencias distintas al día, una línea rígida que tarda cuatro horas en ajustarse pasará la mitad del día parada. Priorice bandejas y cabezales modulares que cambian en 15 minutos.
4. Exija ver su propia línea trabajando en vídeo 4K antes del envío
Los catálogos lo aguantan todo; el taller no. Antes de embarcar (BE-PK-03, BE-PK-04, BE-PK-05), compruebe en un vídeo 4K sin cortes cómo trabaja su máquina con sus bandejas y su voltaje real.
Errores costosos que arruinan lotes (y cómo evitarlos)
Descuidar la estabilidad de Multihead Combination Weigher
Cuando Multihead Combination Weigher se sale de 10 / 14 Dimpled Buckets (+/- 0.05 g) a mitad de turno, aparecen hilos, pérdida de terpenos o cierres defectuosos. Utilice siempre control PID real.
Comprar una máquina rápida rodeada de cuellos de botella
De nada sirve alcanzar 25 - 45 Containers/min en un paso si el anterior o el posterior van a ritmo manual. Equilibre toda la línea al mismo compás.
Ahorrar en bandejas CNC o conexiones sanitarias
Tapar sobre espuma blanda o usar mangueras imprecisas arruina cualquier tolerancia de < 1.5% O2 via Modified Atmosphere N2 Flush. El aluminio CNC 6061-T6 y el acero sanitario se pagan desde el primer lote.
Preguntas reales de compradores y jefes de planta
¿Puede una sola pesadora BE-PK-03 alimentar tanto frascos como bolsas Mylar?
Sí: mediante un pantalón desviador en la entreplanta puede alternar entre BE-PK-04 y BE-PK-05 en menos de 10 minutos.
¿Cuándo conviene seguir a mano y cuándo dar el salto a BE-PK-03, BE-PK-04, BE-PK-05?
Para muestras esporádicas de laboratorio, el trabajo manual basta. En cuanto necesita un ritmo constante de 25 - 45 Containers/min, precisión de < 1.5% O2 via Modified Atmosphere N2 Flush y operar con una sola persona sin mermas, BE-PK-03, BE-PK-04, BE-PK-05 es el paso natural.
¿Podemos empezar con un solo módulo e integrar el resto más adelante?
Por supuesto. Cada equipo (BE-PK-03, BE-PK-04, BE-PK-05) funciona de forma autónoma con acometidas estándar (Teflon-Dimpled 304 SS Anti-Stick) y comparte la misma geometría de bandejas de 100 cavidades para crecer sin tirar nada.
Si ya tomó su decisión: equipamiento modular compatible
Una máquina solo tiene sentido cuando el proceso está claro. Estos son los módulos diseñados para este flujo de trabajo.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-PK-03 | 10-Head / 14-Head Dimpled Multihead Weigher for Sticky Flower & Edibles | 25 - 50 weighments/min | EUR 5,400 | Carrito |
| BE-PK-04 | Automatic Glass Jar & Pop-Top Weighing, Nitrogen-Flush & Sealing Line | 1,200 - 2,100 jars/hr | EUR 11,500 | Carrito |
| BE-PK-05 | Rotary Premade Child-Resistant Zipper Mylar Pouch Fill & Seal Machine | 1,500 - 2,700 pouches/hr | EUR 12,800 | Carrito |
Qué leer a continuación
Máquina Rotativa de Pre-Rolls vs. Llenadora Vibratoria de Conos: Celdas de Carga y Plegado Corona
Cuándo pasar de bandejas vibratorias de 300 conos (BE-PK-02) al sistema rotativo gravimétrico con plegado automático Dutch-crown (BE-PK-01) de 1.800 conos por hora.
Molienda en Frío y Granulometría (2 / 3 / 4 mm): Cómo Evitar el Empastado de Resina en Pre-Rolls
Por qué las cuchillas de alta velocidad funden los tricomas y cómo el molino de bajas RPM BE-HV-05 produce grano uniforme sin polvo fino.
Cómo Montar una Línea Comercial de Pre-Rolls (1.000 a 15.000 Conos/Día): Molienda en Frío, Humedad, Compactado y Envasado
Todos los parámetros de ingeniería para producir conos pre-roll de combustión uniforme a gran escala con BE-HV-05, BE-PK-02, BE-PK-01 y BE-PK-04.