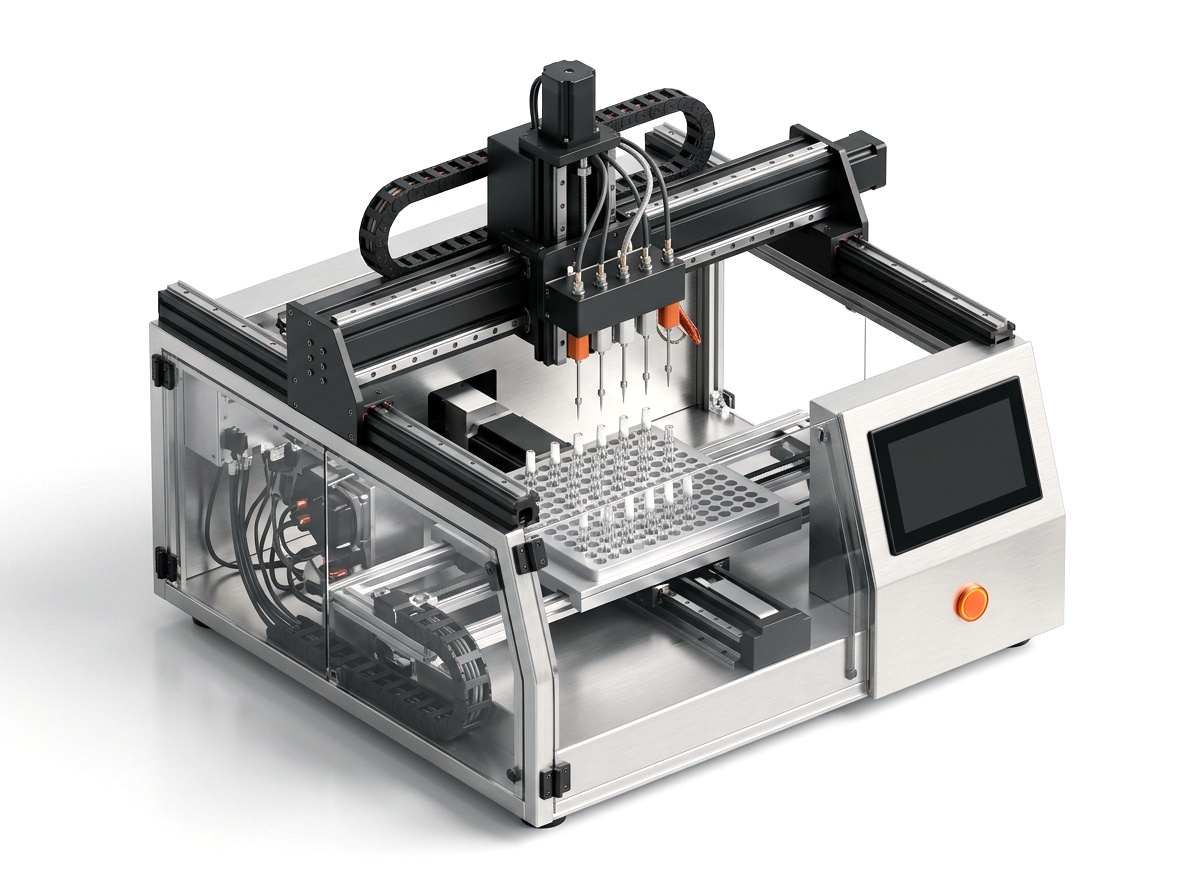
Llenado de Vapes Desechables de 2ml, 3ml y Doble Cámara: Calibración de Doble Tanque y Bandejas CNC
Dosificación simultánea de dos extractos o viscosidades distintas en vapes de doble cámara (1+1 ml) y AIO de 2ml/3ml con BE-VF-27 y BE-VF-28.
La realidad del taller y la física del proceso
Dosificación simultánea de dos extractos o viscosidades distintas en vapes de doble cámara (1+1 ml) y AIO de 2ml/3ml con BE-VF-27 y BE-VF-28. Antes de comparar precios de máquinas conviene entender qué ocurre exactamente con la materia prima en cada segundo del proceso. Todo empieza controlando Dual Tank Capacity en el rango de 2 x 1.2 L Heated 316L Stainless Reservoirs junto con Center-to-Center Pitch en Adjustable 6.0 mm - 18.0 mm Twin Needle Head. Cuando esas dos variables se mantienen estables, el proceso deja de depender de la suerte del operario y se convierte en un estándar repetible.
El verdadero cuello de botella en planta suele aparecer al coordinar Shot Accuracy (+/- 0.015 mL Independent Servo Pistons) con Supported Formats (1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO). Comprar más velocidad sin controlar la física del producto solo sirve para fabricar defectos más rápido. Mantener Parameter 5 dentro de Standard es lo que separa una línea rentable y limpia de una jornada llena de paradas y mermas.
A la hora de decidir qué equipamiento incorporar, utilice Parameter 6 (Standard) y la arquitectura de BE-VF-27, BE-VF-28, BE-VC-29 como referencia técnica real. Compare honestamente su volumen semanal actual frente a las horas de mano de obra que invierte su equipo y elija el escalón tecnológico que resuelva su limitación principal desde la primera semana.
Parámetros y ventana operativa de referencia
| Parámetro | Especificación |
|---|---|
| Dual Tank Capacity | 2 x 1.2 L Heated 316L Stainless Reservoirs |
| Center-to-Center Pitch | Adjustable 6.0 mm - 18.0 mm Twin Needle Head |
| Shot Accuracy | +/- 0.015 mL Independent Servo Pistons |
| Supported Formats | 1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO |
Paso a paso: cómo hacerlo bien en planta
Paso 1: Medir la materia prima y definir la ventana (Dual Tank Capacity: 2 x 1.2 L Heated 316L Stainless Reservoirs)
¿De qué sirve la máquina más rápida si la materia prima entra fuera de punto? Antes de pulsar un botón, verifique viscosidad, humedad o calibre. Mantener Dual Tank Capacity dentro de 2 x 1.2 L Heated 316L Stainless Reservoirs es lo que separa la artesanía repetible del azar.
Paso 2: Estabilizar el equilibrio térmico y mecánico (Center-to-Center Pitch: Adjustable 6.0 mm - 18.0 mm Twin Needle Head)
Conceda 15 minutos a los bloques calefactados, camisas de frío o guías para estabilizarse en Adjustable 6.0 mm - 18.0 mm Twin Needle Head. El acero frío roba calor a las primeras unidades; cuando el sistema alcanza el equilibrio, la pieza número mil sale idéntica a la primera.
Paso 3: Ejecutar una pasada corta de calibración (Shot Accuracy: +/- 0.015 mL Independent Servo Pistons)
Nunca lance un turno completo a ciegas. Realice una prueba corta al ritmo objetivo (+/- 0.015 mL Independent Servo Pistons), compruebe el peso en balanza analítica de 0,01 g y revise cierres, tricomas o transparencia bajo buena luz.
Paso 4: Cerrar el ciclo dentro de la ventana física (Supported Formats: 1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO)
Complete el tapado, curado o barrido de nitrógeno inmediatamente dentro de las condiciones previstas (1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO). Limpie el acero 304/316L al terminar el turno mientras los restos siguen templados.
Todas las opciones frente a frente: ¿qué existe y qué necesita realmente?
| Opción / Método | Producción diaria real | Dónde brilla (Ventajas) | Dónde sufre (Límites) | Quién debería elegir esta opción |
|---|---|---|---|---|
| Jeringa calefactada manual / pistola de gatillo | 300 - 800 unidades / día | Inversión mínima; útil para muestras de 50 unidades. | Fatiga en la muñeca; variación de +/- 5% por enfriamiento; el tapado lento provoca fugas por el conducto de aire. | Muestreo de I+D o lotes inferiores a 1.000 unidades por semana. |
| Llenadora de sobremesa de 1 canal (BE-VF-15 / BE-VF-27) + prensa manual | 2.000 - 4.500 unidades / día | Dosificación servo (+/- 0,5%) con aguja calefactada; cambio de cepa en 10 minutos. | El operario desplaza la bandeja manualmente. | Laboratorios con múltiples cepas y entre 5.000 y 15.000 unidades semanales. |
| Pórtico CNC Calefactado de 5 Canales (BE-VF-28) + Bandejas CNC de 100 Cavidades + Tapadora de 100 Unidades (BE-VC-29 / BE-VC-30) | 15.000 - 28.000 uds / día (3.600/h) | Llena 100 cartuchos en 70 segundos; la bandeja de aluminio pasa directo a la prensa y sella las 100 unidades dentro de la ventana de 90 segundos. | Requiere bandejas de aluminio mecanizadas según el plano CAD de su dispositivo (+/- 0,02 mm). | Plantas comerciales de 15.000 a más de 100.000 unidades semanales con un solo operario. |
| Monobloque rotativo totalmente automático | 35.000+ unidades / día | Alimentación continua sin intervención para un único modelo fijo. | De 4 a 6 horas de cambio de formato si cambia de pod; inversión cuatro veces mayor. | Maquiladores de gran volumen dedicados a un solo formato de cartucho. |
Cómo decidir sin equivocarse: los 4 puntos clave antes de comprar
1. ¿Cuántas horas pierde hoy su equipo haciendo esto a mano?
No compre máquinas por vanidad, pero tampoco regale su margen en fatiga manual. Si dos personas dedican más de 12 horas semanales a esta tarea o la merma supera el 3%, el equipo se paga solo en semanas.
2. Elija la máquina pensando en su extracto o flor más difícil (2 x 1.2 L Heated 316L Stainless Reservoirs)
Cualquier equipo funciona con líquidos ligeros o hierba seca. Dimensione su inversión para su producto más exigente: live rosin puro, flor muy resinosa o extracciones criogénicas con precisión de Adjustable 6.0 mm - 18.0 mm Twin Needle Head.
3. Pregunte cuánto se tarda en cambiar de formato o de cepa
Si produce cinco referencias distintas al día, una línea rígida que tarda cuatro horas en ajustarse pasará la mitad del día parada. Priorice bandejas y cabezales modulares que cambian en 15 minutos.
4. Exija ver su propia línea trabajando en vídeo 4K antes del envío
Los catálogos lo aguantan todo; el taller no. Antes de embarcar (BE-VF-27, BE-VF-28, BE-VC-29), compruebe en un vídeo 4K sin cortes cómo trabaja su máquina con sus bandejas y su voltaje real.
Errores costosos que arruinan lotes (y cómo evitarlos)
Descuidar la estabilidad de Dual Tank Capacity
Cuando Dual Tank Capacity se sale de 2 x 1.2 L Heated 316L Stainless Reservoirs a mitad de turno, aparecen hilos, pérdida de terpenos o cierres defectuosos. Utilice siempre control PID real.
Comprar una máquina rápida rodeada de cuellos de botella
De nada sirve alcanzar +/- 0.015 mL Independent Servo Pistons en un paso si el anterior o el posterior van a ritmo manual. Equilibre toda la línea al mismo compás.
Ahorrar en bandejas CNC o conexiones sanitarias
Tapar sobre espuma blanda o usar mangueras imprecisas arruina cualquier tolerancia de Adjustable 6.0 mm - 18.0 mm Twin Needle Head. El aluminio CNC 6061-T6 y el acero sanitario se pagan desde el primer lote.
Preguntas reales de compradores y jefes de planta
¿Cómo evitan las bandejas CNC de aluminio dañar el puerto USB-C al prensar las boquillas?
Cada cavidad incorpora un escalón de apoyo perimetral y un rebaje inferior de 2,0 mm bajo el puerto USB-C y el sensor de calada.
¿Cuándo conviene seguir a mano y cuándo dar el salto a BE-VF-27, BE-VF-28, BE-VC-29?
Para muestras esporádicas de laboratorio, el trabajo manual basta. En cuanto necesita un ritmo constante de +/- 0.015 mL Independent Servo Pistons, precisión de Adjustable 6.0 mm - 18.0 mm Twin Needle Head y operar con una sola persona sin mermas, BE-VF-27, BE-VF-28, BE-VC-29 es el paso natural.
¿Podemos empezar con un solo módulo e integrar el resto más adelante?
Por supuesto. Cada equipo (BE-VF-27, BE-VF-28, BE-VC-29) funciona de forma autónoma con acometidas estándar (1+1 mL, 1.5+1.5 mL Dual-Flavor & 2mL/3mL AIO) y comparte la misma geometría de bandejas de 100 cavidades para crecer sin tirar nada.
Si ya tomó su decisión: equipamiento modular compatible
Una máquina solo tiene sentido cuando el proceso está claro. Estos son los módulos diseñados para este flujo de trabajo.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VF-27 | Dual-Chamber & Dual-Flavor Heated Vape Filling Machine | 800 - 1,600 pcs/hr | EUR 2,950 | Carrito |
| BE-VF-28 | 5-Needle Heated CNC Gantry Filler | 3,600 - 5,400 pcs/hr | EUR 7,200 | Carrito |
| BE-VC-29 | Four-Column Pneumatic Platen Tray Vape Capping Press | 3,000 - 6,000 pcs/hr | EUR 1,250 | Carrito |
Qué leer a continuación
Cartuchos 510 vs. Pods Sin Poste: Calibre de Aguja, Holgura Excéntrica y Control PID
Cómo la trayectoria CNC excéntrica (+/- 0,02 mm) con agujas 14G-16G y colectores calefactados a 70-110 C elimina las burbujas y el goteo en destilados y live rosin.
Bandejas CNC de Aluminio de 100 Cavidades vs. Espuma: Cómo el Paralelismo Evita Roturas de Vidrio
Por qué las bandejas de espuma ceden bajo presión neumática y cómo el aluminio 6061-T6 mecanizado a +/- 0,02 mm permite llenar y sellar 100 unidades sin tocar un solo cartucho.
Sellado de Cartuchos Vape: Roscadora CNC por Par (BE-VC-30) vs. Prensa Neumática de 4 Columnas (BE-VC-29)
Cómo elegir entre prensado de plato completo para pods a presión (BE-VC-29) y roscado servo controlado por par para boquillas 510 (BE-VC-30).