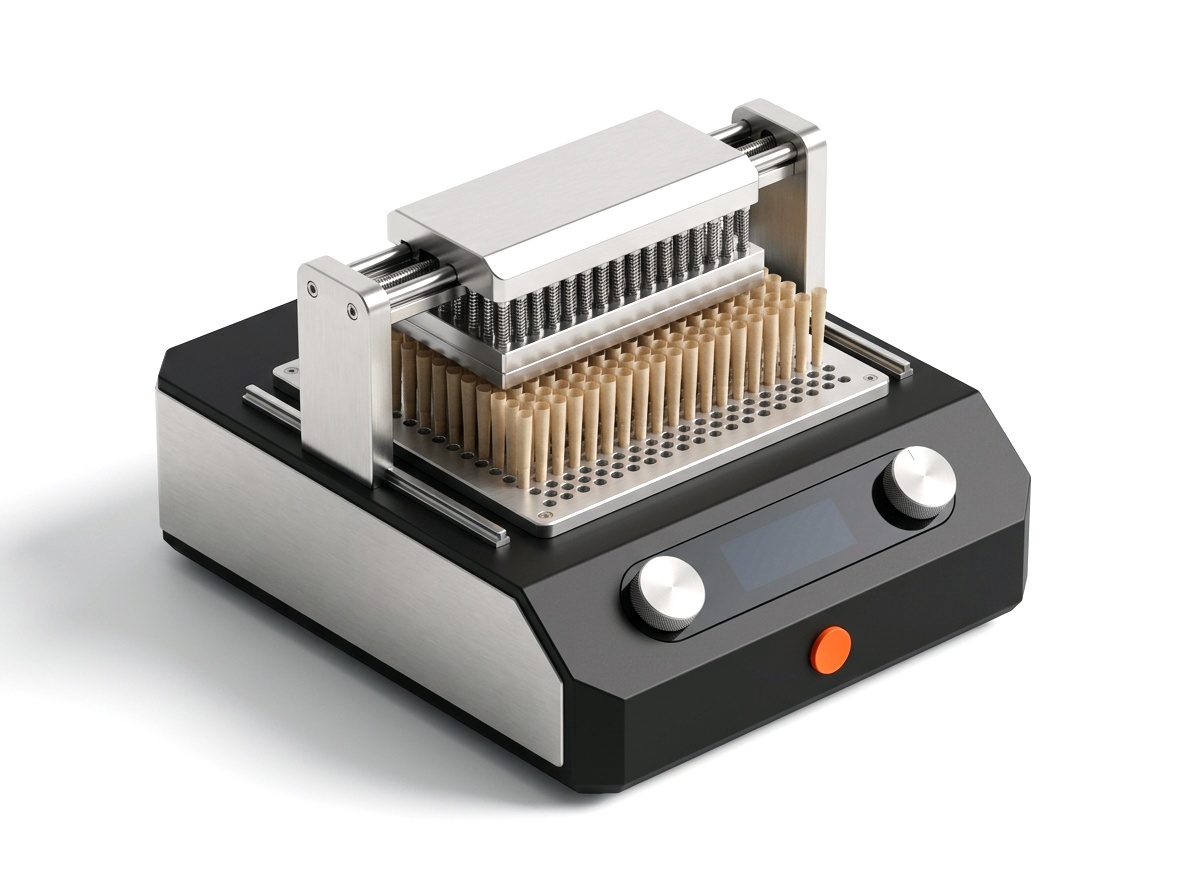
Aufbau einer kommerziellen Pre-Roll-Linie (1.000 bis 15.000 Cones/Tag): Kaltvermahlung, Feuchte, Verdichtung & Verpackung
Alle Prozessparameter für gleichmäßig abbrennende Pre-Roll-Cones im Industriemaßstab mit BE-HV-05, BE-PK-02, BE-PK-01 und BE-PK-04.
Werkstatt-Realität & Prozessphysik
Alle Prozessparameter für gleichmäßig abbrennende Pre-Roll-Cones im Industriemaßstab mit BE-HV-05, BE-PK-02, BE-PK-01 und BE-PK-04. Wer in der modernen botanischen Verarbeitung konstante Ergebnisse verlangt, darf sich nicht auf Bauchgefühl verlassen, sondern muss die Physik des Prozesses beherrschen. Der erste entscheidende Kontrollpunkt liegt bei Pre-Roll Screen Size (2.0 mm - 3.0 mm Low-RPM Cold Mill (BE-HV-05)) in unmittelbarer Kopplung mit Ideal Flower Moisture (10.5% - 12.0% RH (0.58 - 0.62 aw)). Bricht einer dieser Werte während der Schicht ein, verliert das Endprodukt sofort an Reinheit, Dichte oder Geschmacksprofil.
Im zweiten Prozessabschnitt entscheidet das Zusammenspiel aus Rotary Weight Accuracy (+/- 0.03 g Load-Cell Dosing (BE-PK-01)) und Line Throughput (1,800 Cones/hr -> 12,000+ Cones/Shift) über die tatsächliche Ausbeute pro Arbeitsstunde. Viele Betriebe kaufen überdimensionierte Anlagen, obwohl ihr eigentlicher Engpass in fehlender Temperatur- oder Druckführung liegt. Erst wenn Parameter 5 stabil bei Standard arbeitet, laufen Reinigung, Chargenwechsel und Qualitätskontrolle ohne ungeplante Stillstände.
Für die kaufmännische und technische Auslegung gilt ein klarer Maßstab: Parameter 6 bei Standard, abgestimmt auf die Systemarchitektur von BE-HV-05, BE-PK-02, BE-PK-01, BE-PK-04. Prüfen Sie vor jeder Investition zuerst, ob Ihr Team im manuellen oder halbautomatischen Betrieb bereits die physikalischen Grenzwerte einhält, und wählen Sie anschließend genau die Ausbaustufe, die Ihren realen Wochendurchsatz ohne Qualitätsverlust abbildet.
Technische Richtwerte & Prozessfenster
| Parameter | Spezifikation |
|---|---|
| Pre-Roll Screen Size | 2.0 mm - 3.0 mm Low-RPM Cold Mill (BE-HV-05) |
| Ideal Flower Moisture | 10.5% - 12.0% RH (0.58 - 0.62 aw) |
| Rotary Weight Accuracy | +/- 0.03 g Load-Cell Dosing (BE-PK-01) |
| Line Throughput | 1,800 Cones/hr -> 12,000+ Cones/Shift |
Schritt für Schritt: So gelingt der Prozess in der Praxis
1. Rohstoff und Zielgeometrie exakt vermessen (Pre-Roll Screen Size: 2.0 mm - 3.0 mm Low-RPM Cold Mill (BE-HV-05))
Mechanische Präzision beginnt vor dem Einschalten. Prüfen Sie Viskosität, Restfeuchte und Bauteiltoleranzen Ihrer Charge. Wenn Sie Pre-Roll Screen Size konsequent im Fenster von 2.0 mm - 3.0 mm Low-RPM Cold Mill (BE-HV-05) halten, verwandelt sich ein empfindlicher Naturstoff in einen berechenbaren industriellen Prozess.
2. Thermisches und mechanisches Gleichgewicht herstellen (Ideal Flower Moisture: 10.5% - 12.0% RH (0.58 - 0.62 aw))
Geben Sie Edelstahl, Heizblöcken und Dichtungen 15 Minuten Vorlaufzeit, bis 10.5% - 12.0% RH (0.58 - 0.62 aw) stabil anliegt. Kaltes Metall entzieht den ersten Einheiten sofort Energie; erst im thermischen Gleichgewicht gleicht das tausendste Stück exakt dem ersten.
3. Kalibrierlauf auf der Waage prüfen (Rotary Weight Accuracy: +/- 0.03 g Load-Cell Dosing (BE-PK-01))
Starten Sie keine Tagesschicht auf Verdacht. Fahren Sie eine kleine Vorserie bei realer Taktung (+/- 0.03 g Load-Cell Dosing (BE-PK-01)), kontrollieren Sie das Ergebnis auf 0,01 g genau und prüfen Sie Verschlüsse, Trichomstruktur oder Emulsionsklarheit gegen das Licht.
4. Nachfolgeschritte im Zeitfenster schließen (Line Throughput: 1,800 Cones/hr -> 12,000+ Cones/Shift)
Verschließen, kühlen oder verpacken Sie unmittelbar im definierten Prozessfenster (1,800 Cones/hr -> 12,000+ Cones/Shift). Reinigen Sie produktberührende Teile aus 304/316L-Edelstahl noch im warmen Zustand direkt nach Schichtende.
Alle Optionen im Vergleich: Welches Verfahren passt zu Ihrer Losgröße?
| Verfahren / Anlagenklasse | Realer Tagesdurchsatz | Stärken in der Praxis | Grenzen & Kompromisse | Wann dies die richtige Wahl ist |
|---|---|---|---|---|
| Messermühle + 100er-Kunststoff-Rüttelbox + Handdrehen | 500 - 1.500 Cones / Tag | Unter 1.000 EUR Einstieg. | Reibungswärme zerstört Terpene; +/- 18 % Gewichtsschwankung; einseitiger Abbrand; bindet vier Mitarbeiter beim Verschließen. | Kleinstserien unter 2.000 Stück pro Woche. |
| Langsamlaufende Kaltmühle (BE-HV-05) + 300er-Vibrationsfüller (BE-PR-17) + Hülsenetikettierer (BE-PK-33) | 3.000 - 6.000 Cones / Tag | Schonender 3-mm-Siebschnitt für freien Durchzug; befüllt 300 Hülsen pro Zyklus. | Hülsenbestückung und Kopffaltung erfolgen manuell. | Wachsende Marken mit 10.000 bis 25.000 Pre-Rolls pro Woche in verschiedenen Formaten (84/98/109 mm). |
| Kaltmühle (BE-HV-05) + Vollautomatischer Pre-Roll-Rundläufer (BE-PR-16) + Schutzgas-Linie (CELL-02) | 10.000 - 14.000 Cones / Tag (1.800/Std.) | Wägezellen-Dosierung (+/- 0,02 g), mehrstufige Stößelverdichtung und automatische Dutch-Crown-Faltung mit nur einem Bediener. | Höhere Investition; formatspezifische Hülsenmagazine. | Industrielle Hersteller ab 40.000 Pre-Rolls pro Woche. |
| 14-Kopf-Riffelwaage (BE-PK-31) + Beutel-/Glas-Schutzgaslinie (BE-PK-32 / BE-PK-34) | 1.800 - 3.000 Gläser oder Beutel / Std. | Teflon-Riffelbleche verhindern das Anhaften harziger Blüten; Stickstoffspülung senkt den Restsauerstoff unter 1,5 %. | Erfordert Drehstrom, Druckluft und N2-Versorgung. | Blütenproduzenten, die Überfüllungsverluste bei der Handverwiegung beenden wollen. |
Wie Sie richtig entscheiden: Die 4 Weichenstellungen vor dem Kauf
1. Reale Wochenmenge gegen Personaleinsatz rechnen
Automatisierung ist kein Selbstzweck. Wenn zwei Mitarbeiter mehr als zwölf Stunden pro Woche mit repetitiver Handarbeit verlieren oder Ihr Ausschuss über 3 % liegt, amortisiert sich eine präzise Anlage in wenigen Wochen.
2. Die Anlage nach dem anspruchsvollsten Produkt auslegen (2.0 mm - 3.0 mm Low-RPM Cold Mill (BE-HV-05))
Dünnflüssige Öle oder staubtrockenes Kraut verzeihen vieles. Wählen Sie Ihre Maschine nach Ihrem schwierigsten Produkt aus: zähes Live Rosin, harzreiche Blüten oder Tieftemperatur-Extraktion bei 10.5% - 12.0% RH (0.58 - 0.62 aw).
3. Rüstzeiten bei Sortenwechsel ehrlich prüfen
Wer täglich fünf verschiedene Rezepturen oder Hardware-Formate fährt, braucht keine starre Großstraße mit vier Stunden Umbauzeit, sondern modulare Trays und Tri-Clamp-Verbindungen, die in 15 Minuten gewechselt sind.
4. Werksabnahme per 4K-Video vor dem Versand verlangen
Vertrauen Sie keinem Prospekt. Bestehen Sie vor der Auslieferung auf einem ungeschnittenen 4K-Prüfvideo (FAT), das genau Ihre Module (BE-HV-05, BE-PK-02, BE-PK-01, BE-PK-04) mit Ihren Werkstückträgern unter Last zeigt.
Teure Praxis-Fehler (und wie Sie jede Charge davor schützen)
Temperatur- und Druckschwankungen ignorieren (Pre-Roll Screen Size)
Sobald Pre-Roll Screen Size während der Schicht aus dem Bereich 2.0 mm - 3.0 mm Low-RPM Cold Mill (BE-HV-05) wandert, reißen Fäden ab, Terpene verdampfen oder Dichtungen versagen. Setzen Sie konsequent auf geregelte PID-Kreise statt ungeregelter Heizbänder.
Vor- und Nachstufe nicht aufeinander abstimmen
Eine schnelle Maschine nützt nichts, wenn die Vorbereitung stockt oder das Verschließen dahinter von Hand trödelt. Takten Sie alle Glieder der Kette auf +/- 0.03 g Load-Cell Dosing (BE-PK-01).
Sparen an Werkstückträgern und Armaturen
Weiche Schaumstoffeinlagen oder billige Schläuche machen jede 10.5% - 12.0% RH (0.58 - 0.62 aw)-Präzision zunichte. Gefrästes 6061-T6-Aluminium und polierter Edelstahl zahlen sich bei jeder einzelnen Charge aus.
Häufige Fragen aus der Produktionsleitung
Warum sorgt die 3-stufige vertikale Stempelverdichtung (BE-PK-01) für ein besseres Abbrennverhalten als reine Vibration?
Reine Vibration lässt Feinanteile zum Filter absinken und blockiert den Zugwiderstand. Die 3-stufige Stempelverdichtung verdichtet gezielt über die gesamte Kegellänge.
Ab wann lohnt sich der Umstieg von Handarbeit auf BE-HV-05, BE-PK-02, BE-PK-01, BE-PK-04?
Für gelegentliche Mustermengen im Labor genügt Handarbeit. Sobald Sie reproduzierbare +/- 0.03 g Load-Cell Dosing (BE-PK-01) Durchsatz, verlässliche 10.5% - 12.0% RH (0.58 - 0.62 aw) Genauigkeit und konstante Qualität mit nur einem Bediener benötigen, ist BE-HV-05, BE-PK-02, BE-PK-01, BE-PK-04 der logische Schritt.
Können wir mit einem einzelnen Modul starten und später erweitern?
Ja. Jedes Modul (BE-HV-05, BE-PK-02, BE-PK-01, BE-PK-04) arbeitet eigenständig an Standardanschlüssen (1,800 Cones/hr -> 12,000+ Cones/Shift) und passt nahtlos in unsere 100er-Tray- und Tri-Clamp-Architektur, wenn Ihre Produktion wächst.
Wenn Ihre Entscheidung steht: Passende Anlagenmodule
Erst wenn Ihr Verfahren und Ihr Tagesdurchsatz feststehen, folgt die Maschine. Diese Module sind für genau dieses Prozessfenster ausgelegt.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-HV-05 | Low-RPM Cold-Milling Industrial Flower Shredder & Pre-Roll Grinder | 20 - 80 kg/hr | EUR 1,950 | Warenkorb |
| BE-PK-02 | High-Capacity Vibratory Tray Pre-Roll Cone Filler (100 - 300 Cones/Cycle) | 1,200 - 3,000 cones/hr | EUR 1,150 | Warenkorb |
| BE-PK-01 | Automated Rotary Pre-Roll Cone Filler & Twister | 800 - 1,800 cones/hr | EUR 8,500 | Warenkorb |
| BE-PK-04 | Automatic Glass Jar & Pop-Top Weighing, Nitrogen-Flush & Sealing Line | 1,200 - 2,100 jars/hr | EUR 11,500 | Warenkorb |
Weiterführende Praxis-Leitfäden
Rotations-Pre-Roll-Automat vs. Vibrations-Cone-Füller: Wägezellen-Präzision & Dutch-Crown-Faltung
Wann sich der Wechsel vom 300er-Vibrations-Tray (BE-PK-02) zum gravimetrischen Rotationsvollautomaten mit Wägezellen und automatischer Kronenfaltung (BE-PK-01) für 1.800 Cones/h rechnet.
Kaltvermahlung & Korngrößenverteilung (2 / 3 / 4 mm): Warum langsamlaufende Siebmühlen Harzschmieren verhindern
Weshalb schnelllaufende Schlagmesser Harzköpfe thermisch verschmieren und wie der Langsamläufer BE-HV-05 rieselfähiges Mahlgut für automatische Pre-Roll-Dosierer erzeugt.
Mehrkopfwaage mit Prägeblech & Stickstoff-Schutzbegasung für Gläser und Child-Resistant-Beutel
Wie 14-Kopf-Kombinationswaagen mit Noppenprägung (BE-PK-03) harzige Blüten verwiegen und wie N2-Begasung (BE-PK-04 / BE-PK-05) den Restsauerstoff unter 1,5 % senkt.