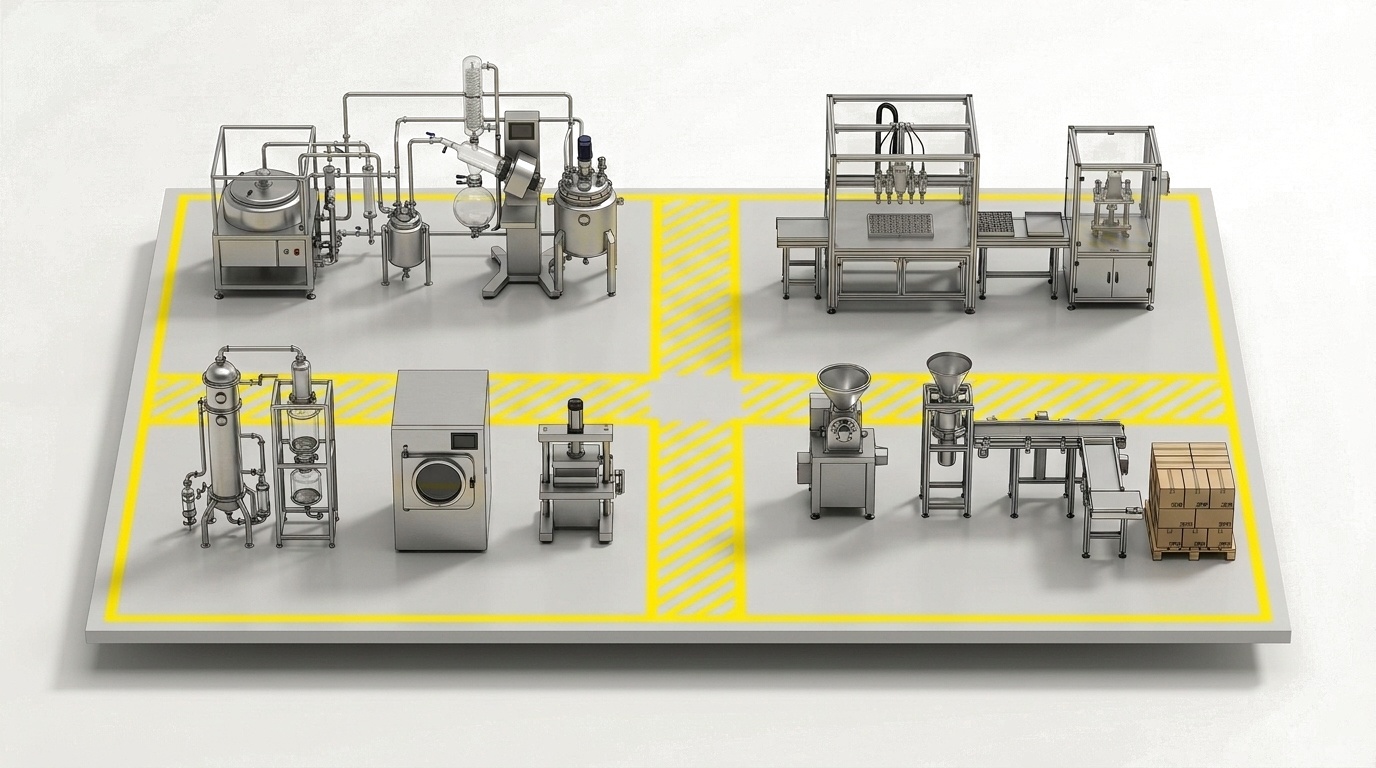
Anlagen- & Einkaufs-Checkliste vor der Maschinenbestellung: Netzspannung, Druckluft, CAD-Träger & 4K-Werksabnahme
Die 5 technischen Anschlussparameter (230V/400V, ölfreie Druckluft, Kälteleistung, 100-Kavitäten-CNC-Zeichnung und 4K-FAT-Video), die vor jeder Bestellung geklärt sein müssen.
Werkstatt-Realität & Prozessphysik
Die 5 technischen Anschlussparameter (230V/400V, ölfreie Druckluft, Kälteleistung, 100-Kavitäten-CNC-Zeichnung und 4K-FAT-Video), die vor jeder Bestellung geklärt sein müssen. Wer in der modernen botanischen Verarbeitung konstante Ergebnisse verlangt, darf sich nicht auf Bauchgefühl verlassen, sondern muss die Physik des Prozesses beherrschen. Der erste entscheidende Kontrollpunkt liegt bei Single-Phase Lines (230V 50Hz (EU) or 110V 60Hz (NA) — CELL-01 & CELL-04) in unmittelbarer Kopplung mit 3-Phase Industrial Lines (400V 50Hz (EU) or 208V/240V 60Hz (NA) — CELL-03). Bricht einer dieser Werte während der Schicht ein, verliert das Endprodukt sofort an Reinheit, Dichte oder Geschmacksprofil.
Im zweiten Prozessabschnitt entscheidet das Zusammenspiel aus Compressed Air Spec (0.5 - 0.7 MPa Oil-Free Dry Air (ISO 8573-1 Class 1.4.1)) und Pre-Shipment QA Gate (Unedited 4K FAT Video Running Your CAD CNC Trays) über die tatsächliche Ausbeute pro Arbeitsstunde. Viele Betriebe kaufen überdimensionierte Anlagen, obwohl ihr eigentlicher Engpass in fehlender Temperatur- oder Druckführung liegt. Erst wenn Parameter 5 stabil bei Standard arbeitet, laufen Reinigung, Chargenwechsel und Qualitätskontrolle ohne ungeplante Stillstände.
Für die kaufmännische und technische Auslegung gilt ein klarer Maßstab: Parameter 6 bei Standard, abgestimmt auf die Systemarchitektur von BE-VF-28, BE-VC-29, BE-EX-06, BE-LB-13. Prüfen Sie vor jeder Investition zuerst, ob Ihr Team im manuellen oder halbautomatischen Betrieb bereits die physikalischen Grenzwerte einhält, und wählen Sie anschließend genau die Ausbaustufe, die Ihren realen Wochendurchsatz ohne Qualitätsverlust abbildet.
Technische Richtwerte & Prozessfenster
| Parameter | Spezifikation |
|---|---|
| Single-Phase Lines | 230V 50Hz (EU) or 110V 60Hz (NA) — CELL-01 & CELL-04 |
| 3-Phase Industrial Lines | 400V 50Hz (EU) or 208V/240V 60Hz (NA) — CELL-03 |
| Compressed Air Spec | 0.5 - 0.7 MPa Oil-Free Dry Air (ISO 8573-1 Class 1.4.1) |
| Pre-Shipment QA Gate | Unedited 4K FAT Video Running Your CAD CNC Trays |
Schritt für Schritt: So gelingt der Prozess in der Praxis
1. Rohstoff und Zielgeometrie exakt vermessen (Single-Phase Lines: 230V 50Hz (EU) or 110V 60Hz (NA) — CELL-01 & CELL-04)
Mechanische Präzision beginnt vor dem Einschalten. Prüfen Sie Viskosität, Restfeuchte und Bauteiltoleranzen Ihrer Charge. Wenn Sie Single-Phase Lines konsequent im Fenster von 230V 50Hz (EU) or 110V 60Hz (NA) — CELL-01 & CELL-04 halten, verwandelt sich ein empfindlicher Naturstoff in einen berechenbaren industriellen Prozess.
2. Thermisches und mechanisches Gleichgewicht herstellen (3-Phase Industrial Lines: 400V 50Hz (EU) or 208V/240V 60Hz (NA) — CELL-03)
Geben Sie Edelstahl, Heizblöcken und Dichtungen 15 Minuten Vorlaufzeit, bis 400V 50Hz (EU) or 208V/240V 60Hz (NA) — CELL-03 stabil anliegt. Kaltes Metall entzieht den ersten Einheiten sofort Energie; erst im thermischen Gleichgewicht gleicht das tausendste Stück exakt dem ersten.
3. Kalibrierlauf auf der Waage prüfen (Compressed Air Spec: 0.5 - 0.7 MPa Oil-Free Dry Air (ISO 8573-1 Class 1.4.1))
Starten Sie keine Tagesschicht auf Verdacht. Fahren Sie eine kleine Vorserie bei realer Taktung (0.5 - 0.7 MPa Oil-Free Dry Air (ISO 8573-1 Class 1.4.1)), kontrollieren Sie das Ergebnis auf 0,01 g genau und prüfen Sie Verschlüsse, Trichomstruktur oder Emulsionsklarheit gegen das Licht.
4. Nachfolgeschritte im Zeitfenster schließen (Pre-Shipment QA Gate: Unedited 4K FAT Video Running Your CAD CNC Trays)
Verschließen, kühlen oder verpacken Sie unmittelbar im definierten Prozessfenster (Unedited 4K FAT Video Running Your CAD CNC Trays). Reinigen Sie produktberührende Teile aus 304/316L-Edelstahl noch im warmen Zustand direkt nach Schichtende.
Alle Optionen im Vergleich: Welches Verfahren passt zu Ihrer Losgröße?
| Verfahren / Anlagenklasse | Realer Tagesdurchsatz | Stärken in der Praxis | Grenzen & Kompromisse | Wann dies die richtige Wahl ist |
|---|---|---|---|---|
| Beheizte Handspritze / Manuelle Dosierpistole | 300 - 800 Stück / Tag | Geringste Anschaffungskosten; ideal für 50er-Mustermengen im Labor. | Hohe Ermüdung; Dosiergewicht schwankt um +/- 5 %; langsames Einzelverschließen führt zu verstopften Luftkaminen. | Reine Musterfertigung unter 1.000 Einheiten pro Woche. |
| Einkanal-Tischdosierer (BE-VF-15 / BE-VF-27) + Handhebelpresse | 2.000 - 4.500 Stück / Tag | Servopräzision (+/- 0,5 %) mit durchgehend beheizter Nadel; Sortenwechsel in 10 Minuten. | Bediener führt das Tray manuell; Verschließen erfolgt in Einzelhüben. | Kleine bis mittlere Chargen von 5.000 bis 15.000 Stück pro Woche bei häufigem Sortenwechsel. |
| 5-Kanal-CNC-Portalfüller (BE-VF-28) + 100er-CNC-Alutrays + 100er-Platten-/Drehmomentverschließer (BE-VC-29 / BE-VC-30) | 15.000 - 28.000 Stück / Tag (3.600/Std.) | Befüllt 100 Kavitäten in 70 Sekunden; das 100er-CNC-Aluminiumtray wandert sofort in die Presse und schließt alle 100 Stück innerhalb des 90-Sekunden-Fensters. | Erfordert auf Ihre CAD-Zeichnung gefräste 100er-Aluminiumtrays (+/- 0,02 mm). | Kommerzielle Linien ab 15.000 Stück pro Woche mit höchsten Ansprüchen an Dichtigkeit. |
| Vollautomatischer Rundläufer-Monoblock | ab 35.000 Stück / Tag | Vollautomatische Zuführung für einen einzigen, unveränderten Hardware-Typ. | 4 bis 6 Stunden Umrüstzeit bei Formatwechsel; vierfacher Investitionsbedarf. | Großserien-Lohnabfüller mit Millionen identischer 510er-Einheiten. |
Wie Sie richtig entscheiden: Die 4 Weichenstellungen vor dem Kauf
1. Reale Wochenmenge gegen Personaleinsatz rechnen
Automatisierung ist kein Selbstzweck. Wenn zwei Mitarbeiter mehr als zwölf Stunden pro Woche mit repetitiver Handarbeit verlieren oder Ihr Ausschuss über 3 % liegt, amortisiert sich eine präzise Anlage in wenigen Wochen.
2. Die Anlage nach dem anspruchsvollsten Produkt auslegen (230V 50Hz (EU) or 110V 60Hz (NA) — CELL-01 & CELL-04)
Dünnflüssige Öle oder staubtrockenes Kraut verzeihen vieles. Wählen Sie Ihre Maschine nach Ihrem schwierigsten Produkt aus: zähes Live Rosin, harzreiche Blüten oder Tieftemperatur-Extraktion bei 400V 50Hz (EU) or 208V/240V 60Hz (NA) — CELL-03.
3. Rüstzeiten bei Sortenwechsel ehrlich prüfen
Wer täglich fünf verschiedene Rezepturen oder Hardware-Formate fährt, braucht keine starre Großstraße mit vier Stunden Umbauzeit, sondern modulare Trays und Tri-Clamp-Verbindungen, die in 15 Minuten gewechselt sind.
4. Werksabnahme per 4K-Video vor dem Versand verlangen
Vertrauen Sie keinem Prospekt. Bestehen Sie vor der Auslieferung auf einem ungeschnittenen 4K-Prüfvideo (FAT), das genau Ihre Module (BE-VF-28, BE-VC-29, BE-EX-06, BE-LB-13) mit Ihren Werkstückträgern unter Last zeigt.
Teure Praxis-Fehler (und wie Sie jede Charge davor schützen)
Temperatur- und Druckschwankungen ignorieren (Single-Phase Lines)
Sobald Single-Phase Lines während der Schicht aus dem Bereich 230V 50Hz (EU) or 110V 60Hz (NA) — CELL-01 & CELL-04 wandert, reißen Fäden ab, Terpene verdampfen oder Dichtungen versagen. Setzen Sie konsequent auf geregelte PID-Kreise statt ungeregelter Heizbänder.
Vor- und Nachstufe nicht aufeinander abstimmen
Eine schnelle Maschine nützt nichts, wenn die Vorbereitung stockt oder das Verschließen dahinter von Hand trödelt. Takten Sie alle Glieder der Kette auf 0.5 - 0.7 MPa Oil-Free Dry Air (ISO 8573-1 Class 1.4.1).
Sparen an Werkstückträgern und Armaturen
Weiche Schaumstoffeinlagen oder billige Schläuche machen jede 400V 50Hz (EU) or 208V/240V 60Hz (NA) — CELL-03-Präzision zunichte. Gefrästes 6061-T6-Aluminium und polierter Edelstahl zahlen sich bei jeder einzelnen Charge aus.
Häufige Fragen aus der Produktionsleitung
Was ist, wenn mir für meinen Einweg-Vape-Pod keine 3D-CAD-Datei vorliegt?
Senden Sie uns einfach das 2D-Maßblatt des Hardware-Herstellers oder 5 leere Muster-Pods; wir vermessen diese optisch und erstellen die CNC-Trägerzeichnung zur Freigabe.
Ab wann lohnt sich der Umstieg von Handarbeit auf BE-VF-28, BE-VC-29, BE-EX-06, BE-LB-13?
Für gelegentliche Mustermengen im Labor genügt Handarbeit. Sobald Sie reproduzierbare 0.5 - 0.7 MPa Oil-Free Dry Air (ISO 8573-1 Class 1.4.1) Durchsatz, verlässliche 400V 50Hz (EU) or 208V/240V 60Hz (NA) — CELL-03 Genauigkeit und konstante Qualität mit nur einem Bediener benötigen, ist BE-VF-28, BE-VC-29, BE-EX-06, BE-LB-13 der logische Schritt.
Können wir mit einem einzelnen Modul starten und später erweitern?
Ja. Jedes Modul (BE-VF-28, BE-VC-29, BE-EX-06, BE-LB-13) arbeitet eigenständig an Standardanschlüssen (Unedited 4K FAT Video Running Your CAD CNC Trays) und passt nahtlos in unsere 100er-Tray- und Tri-Clamp-Architektur, wenn Ihre Produktion wächst.
Wenn Ihre Entscheidung steht: Passende Anlagenmodule
Erst wenn Ihr Verfahren und Ihr Tagesdurchsatz feststehen, folgt die Maschine. Diese Module sind für genau dieses Prozessfenster ausgelegt.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VF-28 | 5-Needle Heated CNC Gantry Filler | 3,600 - 5,400 pcs/hr | EUR 7,200 | Warenkorb |
| BE-VC-29 | Four-Column Pneumatic Platen Tray Vape Capping Press | 3,000 - 6,000 pcs/hr | EUR 1,250 | Warenkorb |
| BE-EX-06 | 150L / 300L Jacketed Ice-Water Bubble Hash Washing Machine | 10 - 35 kg fresh-frozen biomass / wash | EUR 3,200 | Warenkorb |
| BE-LB-13 | Jacketed Wiped-Film Short-Path Molecular Distillation System | 2 - 8 L/hr clear distillate | EUR 13,800 | Warenkorb |
Weiterführende Praxis-Leitfäden
20-kHz-Ultraschall-Nanoemulgator vs. Rotor-Stator-Homogenisator für klare Getränkeformulierungen
Wie die Kombination aus Rotor-Stator-Voremulgierung (BE-LB-06), 20-kHz-Titankavitation (BE-LB-07) und Sprühtrocknung (BE-LB-08) transluzente Nanoemulsionen unter 90 nm erzeugt.
Servo-beheizter Pektin-Gießautomat (BE-PK-06): +/- 1,5 % Dosiergenauigkeit ohne Vorgelieren
Warum veganes HM-Pektin unter 88 C im Düsenstock vorgeliert und wie der 10-Düsen-Servokolbengießer BE-PK-06 bei 105 C eine Gewichtskonstanz von +/- 1,5 % hält.
Ungeschnittene 4K-Werksabnahme (FAT) vor dem Versand: Wie wir Ihre Linie im Echtbetrieb belegen
Unser 4-Punkte-Prüfprotokoll vor dem Verpacken: durchgängige 4K-Echtzeitaufnahme Ihrer Serienmaschine mit Ihren 100-Kavitäten-CNC-Trägern, PID-Thermotest und Netzlastprüfung.