510-Kartuschen vs. Postless-Pods: Kanülen-Geometrie, Exzenter-Freigang & PID-Temperaturführung
Warum herkömmliche Dosiernadeln bei hochviskosen Extrakten Luftblasen einschließen und wie 14G-16G-Exzenter-Bahnsteuerung auf +/- 0,02 mm mit durchgängig beheizten Verteilern Fadenziehen verhindert.
Werkstatt-Realität & Prozessphysik
Bei der Abfüllung hochviskoser botanischer Extrakte entscheidet der Ringspalt zwischen Kanülen-Außenwand und Glasreservoir über Prozesssicherheit oder Ausschuss. In einer 510-Glaskartusche (8,2 mm Innendurchmesser, 2,0 mm Mittelkamin) verbleiben auf einer Seite lediglich 3,1 mm radialer Freiraum.
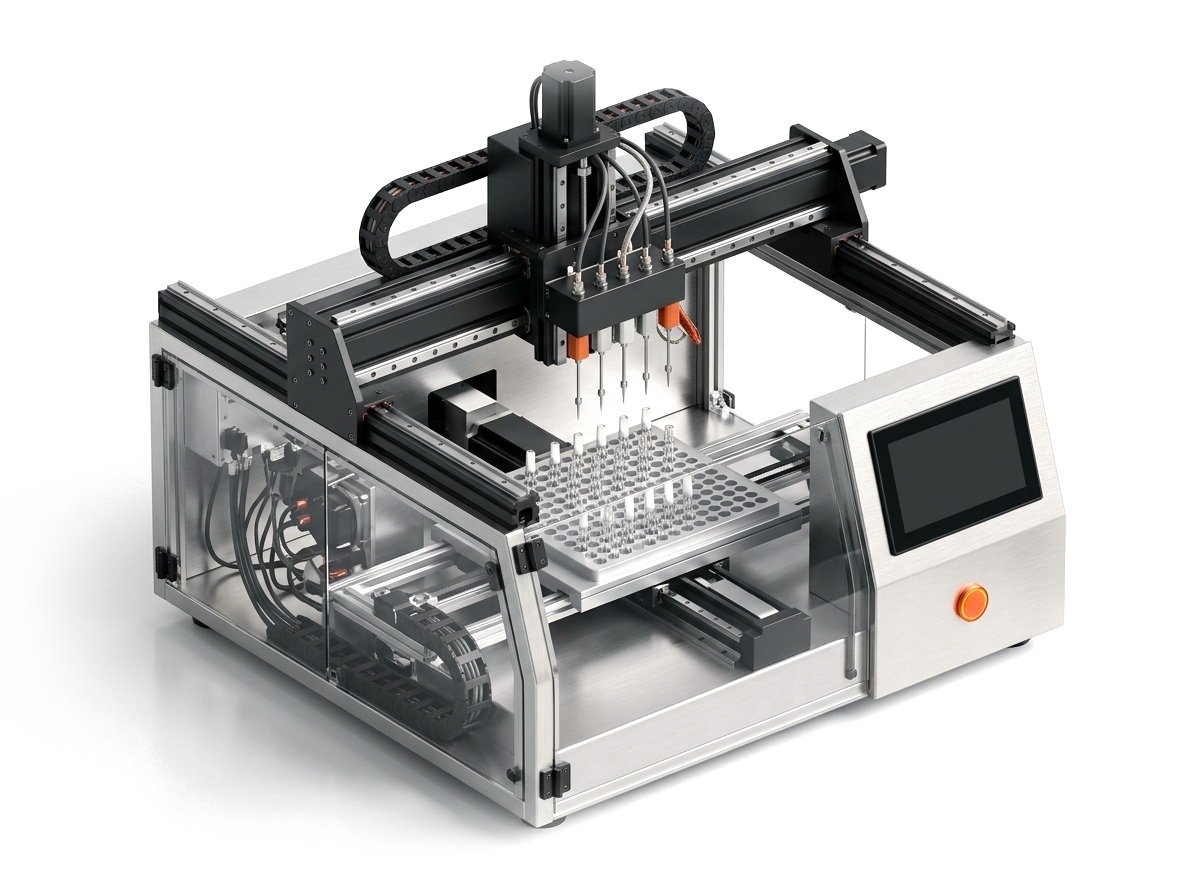
Der 5-Kanal-CNC-Portalfüller BE-VF-28 positioniert alle fünf Edelstahlkanülen über geschliffene Kugelumlaufspindeln auf +/- 0,02 mm exakt außermittig in den 100-Kavitäten-CNC-Träger. Während des Servokolbenhubs fährt die Z-Achse synchron von unten nach oben, sodass die Kanülenspitze konstant 1,5 mm unter dem steigenden Flüssigkeitsspiegel bleibt.
Zweizonen-PID-Regler halten Vorratsbehälter, PTFE-Schlauchpaket und Düsenstock lückenlos auf Solltemperatur (70-82 C für Live Rosin; 85-110 C für Destillat). Ein definierter Servo-Rückzugsimpuls von 0,02 mL kappt den Tropfen sauber vor dem Ausfahren.
Technische Richtwerte & Prozessfenster
| Parameter | Spezifikation |
|---|---|
| Needle Gauge | 14G (1.60 mm ID) - 16G (1.19 mm ID) |
| Manifold PID Range | 70 C - 110 C (+/- 0.5 C) |
| Dosing Repeatability | +/- 0.01 mLServo Piston |
| Tray Cycle | 100 Cartridges / 70 Seconds |
Schritt für Schritt: So gelingt der Prozess in der Praxis
1. Rohstoff und Zielgeometrie exakt vermessen (Needle Gauge: 14G (1.60 mm ID) - 16G (1.19 mm ID))
Mechanische Präzision beginnt vor dem Einschalten. Prüfen Sie Viskosität, Restfeuchte und Bauteiltoleranzen Ihrer Charge. Wenn Sie Needle Gauge konsequent im Fenster von 14G (1.60 mm ID) - 16G (1.19 mm ID) halten, verwandelt sich ein empfindlicher Naturstoff in einen berechenbaren industriellen Prozess.
2. Thermisches und mechanisches Gleichgewicht herstellen (Manifold PID Range: 70 C - 110 C (+/- 0.5 C))
Geben Sie Edelstahl, Heizblöcken und Dichtungen 15 Minuten Vorlaufzeit, bis 70 C - 110 C (+/- 0.5 C) stabil anliegt. Kaltes Metall entzieht den ersten Einheiten sofort Energie; erst im thermischen Gleichgewicht gleicht das tausendste Stück exakt dem ersten.
3. Kalibrierlauf auf der Waage prüfen (Dosing Repeatability: +/- 0.01 mLServo Piston)
Starten Sie keine Tagesschicht auf Verdacht. Fahren Sie eine kleine Vorserie bei realer Taktung (+/- 0.01 mLServo Piston), kontrollieren Sie das Ergebnis auf 0,01 g genau und prüfen Sie Verschlüsse, Trichomstruktur oder Emulsionsklarheit gegen das Licht.
4. Nachfolgeschritte im Zeitfenster schließen (Tray Cycle: 100 Cartridges / 70 Seconds)
Verschließen, kühlen oder verpacken Sie unmittelbar im definierten Prozessfenster (100 Cartridges / 70 Seconds). Reinigen Sie produktberührende Teile aus 304/316L-Edelstahl noch im warmen Zustand direkt nach Schichtende.
Alle Optionen im Vergleich: Welches Verfahren passt zu Ihrer Losgröße?
| Verfahren / Anlagenklasse | Realer Tagesdurchsatz | Stärken in der Praxis | Grenzen & Kompromisse | Wann dies die richtige Wahl ist |
|---|---|---|---|---|
| Beheizte Handspritze / Manuelle Dosierpistole | 300 - 800 Stück / Tag | Geringste Anschaffungskosten; ideal für 50er-Mustermengen im Labor. | Hohe Ermüdung; Dosiergewicht schwankt um +/- 5 %; langsames Einzelverschließen führt zu verstopften Luftkaminen. | Reine Musterfertigung unter 1.000 Einheiten pro Woche. |
| Einkanal-Tischdosierer (BE-VF-15 / BE-VF-27) + Handhebelpresse | 2.000 - 4.500 Stück / Tag | Servopräzision (+/- 0,5 %) mit durchgehend beheizter Nadel; Sortenwechsel in 10 Minuten. | Bediener führt das Tray manuell; Verschließen erfolgt in Einzelhüben. | Kleine bis mittlere Chargen von 5.000 bis 15.000 Stück pro Woche bei häufigem Sortenwechsel. |
| 5-Kanal-CNC-Portalfüller (BE-VF-28) + 100er-CNC-Alutrays + 100er-Platten-/Drehmomentverschließer (BE-VC-29 / BE-VC-30) | 15.000 - 28.000 Stück / Tag (3.600/Std.) | Befüllt 100 Kavitäten in 70 Sekunden; das 100er-CNC-Aluminiumtray wandert sofort in die Presse und schließt alle 100 Stück innerhalb des 90-Sekunden-Fensters. | Erfordert auf Ihre CAD-Zeichnung gefräste 100er-Aluminiumtrays (+/- 0,02 mm). | Kommerzielle Linien ab 15.000 Stück pro Woche mit höchsten Ansprüchen an Dichtigkeit. |
| Vollautomatischer Rundläufer-Monoblock | ab 35.000 Stück / Tag | Vollautomatische Zuführung für einen einzigen, unveränderten Hardware-Typ. | 4 bis 6 Stunden Umrüstzeit bei Formatwechsel; vierfacher Investitionsbedarf. | Großserien-Lohnabfüller mit Millionen identischer 510er-Einheiten. |
Wie Sie richtig entscheiden: Die 4 Weichenstellungen vor dem Kauf
1. Reale Wochenmenge gegen Personaleinsatz rechnen
Automatisierung ist kein Selbstzweck. Wenn zwei Mitarbeiter mehr als zwölf Stunden pro Woche mit repetitiver Handarbeit verlieren oder Ihr Ausschuss über 3 % liegt, amortisiert sich eine präzise Anlage in wenigen Wochen.
2. Die Anlage nach dem anspruchsvollsten Produkt auslegen (14G (1.60 mm ID) - 16G (1.19 mm ID))
Dünnflüssige Öle oder staubtrockenes Kraut verzeihen vieles. Wählen Sie Ihre Maschine nach Ihrem schwierigsten Produkt aus: zähes Live Rosin, harzreiche Blüten oder Tieftemperatur-Extraktion bei 70 C - 110 C (+/- 0.5 C).
3. Rüstzeiten bei Sortenwechsel ehrlich prüfen
Wer täglich fünf verschiedene Rezepturen oder Hardware-Formate fährt, braucht keine starre Großstraße mit vier Stunden Umbauzeit, sondern modulare Trays und Tri-Clamp-Verbindungen, die in 15 Minuten gewechselt sind.
4. Werksabnahme per 4K-Video vor dem Versand verlangen
Vertrauen Sie keinem Prospekt. Bestehen Sie vor der Auslieferung auf einem ungeschnittenen 4K-Prüfvideo (FAT), das genau Ihre Module (BE-VF-28, BE-VC-29, BE-VC-30) mit Ihren Werkstückträgern unter Last zeigt.
Teure Praxis-Fehler (und wie Sie jede Charge davor schützen)
Temperatur- und Druckschwankungen ignorieren (Needle Gauge)
Sobald Needle Gauge während der Schicht aus dem Bereich 14G (1.60 mm ID) - 16G (1.19 mm ID) wandert, reißen Fäden ab, Terpene verdampfen oder Dichtungen versagen. Setzen Sie konsequent auf geregelte PID-Kreise statt ungeregelter Heizbänder.
Vor- und Nachstufe nicht aufeinander abstimmen
Eine schnelle Maschine nützt nichts, wenn die Vorbereitung stockt oder das Verschließen dahinter von Hand trödelt. Takten Sie alle Glieder der Kette auf +/- 0.01 mLServo Piston.
Sparen an Werkstückträgern und Armaturen
Weiche Schaumstoffeinlagen oder billige Schläuche machen jede 70 C - 110 C (+/- 0.5 C)-Präzision zunichte. Gefrästes 6061-T6-Aluminium und polierter Edelstahl zahlen sich bei jeder einzelnen Charge aus.
Häufige Fragen aus der Produktionsleitung
Welche Kanülengröße empfiehlt sich für 510-Kartuschen gegenüber Postless-Pods?
Für 510-Kartuschen mit Mittelkamin ist 15G (1,83 mm AD / 1,37 mm ID) ideal; für offene Postless-Pods erlaubt 14G (2,11 mm AD / 1,60 mm ID) maximale Durchflussraten.
Ab wann lohnt sich der Umstieg von Handarbeit auf BE-VF-28, BE-VC-29, BE-VC-30?
Für gelegentliche Mustermengen im Labor genügt Handarbeit. Sobald Sie reproduzierbare +/- 0.01 mLServo Piston Durchsatz, verlässliche 70 C - 110 C (+/- 0.5 C) Genauigkeit und konstante Qualität mit nur einem Bediener benötigen, ist BE-VF-28, BE-VC-29, BE-VC-30 der logische Schritt.
Können wir mit einem einzelnen Modul starten und später erweitern?
Ja. Jedes Modul (BE-VF-28, BE-VC-29, BE-VC-30) arbeitet eigenständig an Standardanschlüssen (100 Cartridges / 70 Seconds) und passt nahtlos in unsere 100er-Tray- und Tri-Clamp-Architektur, wenn Ihre Produktion wächst.
Wenn Ihre Entscheidung steht: Passende Anlagenmodule
Erst wenn Ihr Verfahren und Ihr Tagesdurchsatz feststehen, folgt die Maschine. Diese Module sind für genau dieses Prozessfenster ausgelegt.
| SKU | Machine | Throughput | 1-Unit (EUR) | Action |
|---|---|---|---|---|
| BE-VF-28 | 5-Needle Heated CNC Gantry Filler | 3,600 - 5,400 pcs/hr | EUR 7,200 | Warenkorb |
| BE-VC-29 | Four-Column Pneumatic Platen Tray Vape Capping Press | 3,000 - 6,000 pcs/hr | EUR 1,250 | Warenkorb |
| BE-VC-30 | Automatic CNC Rotary Torque Screw Capper | 1,200 - 2,000 pcs/hr | EUR 3,400 | Warenkorb |
Weiterführende Praxis-Leitfäden
100-Kavitäten-CNC-Aluminiumträger vs. Schaumstoff-Trays: Warum Platinen-Parallelität Glasbruch verhindert
Weshalb gestanzte Verpackungsschäume unter pneumatischer Verpressung nachgeben und wie eloxierte 6061-T6-Aluminiumträger mit +/- 0,02 mm Toleranz Abfüllung und Verschluss synchronisieren.
Kartuschen-Verschluss: CNC-Drehmomentschrauber (BE-VC-30) vs. 4-Säulen-Plattenpresse (BE-VC-29)
Wie Sie Press-Fit-Pods (BE-VC-29) und verschraubte 510-Keramikmundstücke (BE-VC-30) im selben 100-Kavitäten-CNC-Trägersystem prozesssicher verschließen.
Kaufberatung Vape-Abfüllmaschinen (150 bis 5.400 Stk./h): Handdosierer, Tischgerät, CNC-Portal & Monoblock
So wählen Sie zwischen BE-VF-25 Handdosierer, BE-VF-24 Tischgerät, BE-VF-15 Einkanal-CNC, BE-VF-28 5-Kanal-Portal und BE-EX-04 Rundläufer passend zu Tagesstückzahl und Viskosität.